摘要:很多工厂把设备OEE做成了面子指标,数字好看产能上不去。本文从一线工程实践出发,讲透设备OEE分析的常见陷阱,给出落地的分析思路。
上周去华东一家汽车零部件冲压车间帮朋友梳理产能问题,一进门项目经理拍着大屏报表跟我说,我们OEE稳定在85%,远超行业平均,怎么月度产能就是达不到目标?你说扯不扯?
摸了三天现场,翻了半个月的原始数据,原来报表里全是藏着的猫腻,数字粉饰得漂亮,真问题全被盖住了。
别只会背公式,先搞懂OEE到底算给谁看
所有人都知道OEE的全称是设备综合效率,核心公式就是三个参数相乘:
OEE = 可用率 × 性能率 × 合格率
这套算法是国际半导体产业协会SEMI E10标准定的,全世界通用,没什么好改的。
但绝大多数人,从一开始就算错了分母。
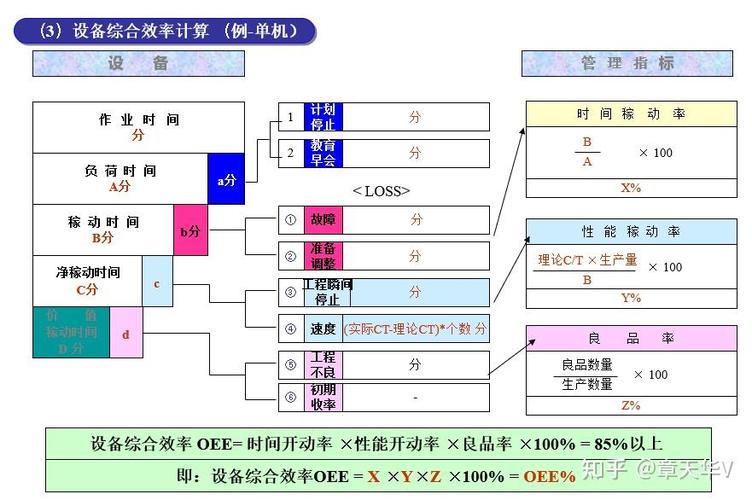
很多工厂的算法是:排班8小时,减去1小时午饭休息,减去40分钟换模,减去15分钟班前点检,剩下的才叫负荷时间,算可用率的时候用这个当分母。这么算下来,可用率随便就能上90%,OEE破80轻轻松松。
可按标准来,计划停机是什么?是你本来就不安排生产的时间——节假日停电、年度大检修、全厂计划性放假,这才叫计划停机。换模、点检、班前准备,这些都是生产过程中必须的损失,凭什么扣出去?
就说那个冲压车间,他们把每月两次的两小时保养、每天三次的换模都算成计划停机,直接从负荷时间里砍掉了两个多小时,算出来的可用率92%,实际真能用来生产的时间,比报表少了快30%。数字当然好看,产能能上去才怪。
设备OEE分析最常见的踩坑点,你中了几个
我做了快十年设备管理,见过的OEE坑比我吃过的饭还多,挑几个最常见的说说。
第一个,随便修改计划停机的定义,为了好看砍分母,刚才说过了,这是最普遍的造假手段,很多中层为了KPI,脸不红心不跳就改规则,最后坑的还是工厂自己。
第二个,性能率拿铭牌理论节拍硬算,不考虑实际生产约束。设备铭牌写的一分钟出一件,那是空载理想状态,实际你原材料硬度波动、模具磨损,能做到一分十秒就不错了,结果还是拿一分钟当理论节拍算,性能率直接虚高十几个点。我之前碰见过一条食品包装线,后道码垛机产能跟不上,前端包装机本来就只能开七成速,结果算性能的时候还是按满速算,这不是自欺欺人吗?
第三个,合格率把返工品算成合格,隐藏质量损失。很多工厂说我们合格率99%,其实那是剔除返工后的数字,实际生产出来有5%的零件要返工,返工要占用设备时间、人工时间,这块损失不算进去,OEE当然好看,实际你多花了多少成本?谁算过?
第四个,忽略分钟级的小停机损失。设备卡个料、传感器误触发停个两三分钟,很多统计直接就忽略了,觉得这点时间不算什么,你加加看,一天下来十几二十次小停机,凑起来就是一个多小时,一个月下来就是三四十个小时,多少产能都浪费在这里了。
第五个,只算整线平均OEE,不拆单台设备损失。一条流水线十台设备,八台OEE90%,瓶颈台OEE只有60%,平均下来也有87%,看起来很漂亮,可瓶颈台的问题根本被盖住了,产能上不去找谁?
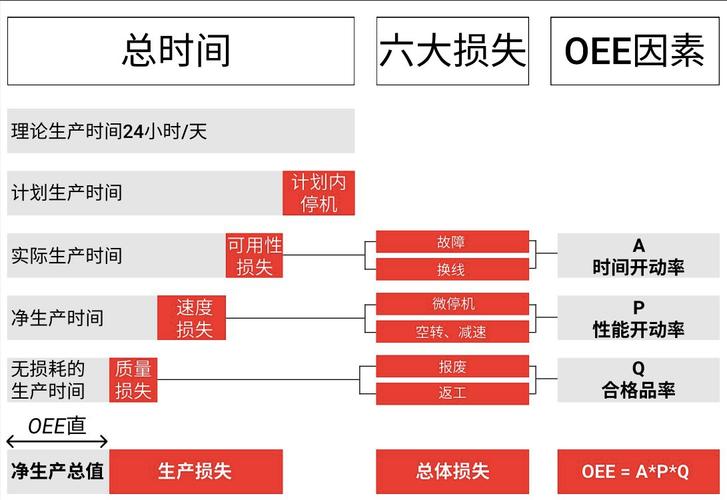
说实话,这些坑,一半是故意的,一半是真不懂。很多人学OEE的时候,老师只教了公式,没说算出来要干嘛,所以大家就只盯着数字,忘了OEE本来是来找问题的。
有用的OEE分析,核心是往损失拆解
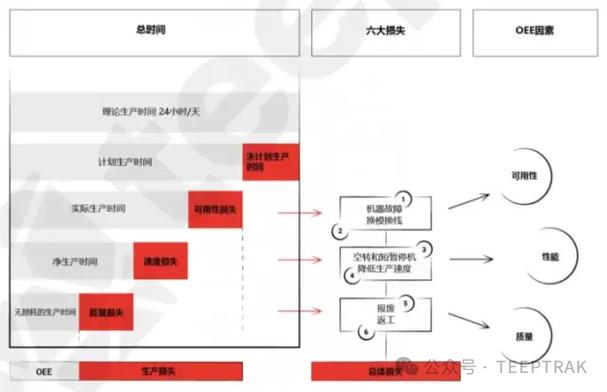
OEE本身不是目标,找到设备的六大损失,才是做分析的目的。所谓六大损失,就是停机损失、换模调试损失、小停机损失、速度损失、不良损失、开工损失,你算完OEE,得把每个部分的损失占比拆出来,哪个占比最高,就先搞定哪个。
还是说回那个冲压车间,我们按标准重算了一遍OEE,实际只有62%,拆完损失发现,换模调试损失占了32%,小停机损失占了28%,这两块加起来就是六成的损失,之前他们把换模算计划停机,根本没看到这块。我们帮他们把换模流程改成SMED快速换模,把内部换模的工作挪到外部停机前做,单次换模时间从40分钟降到18分钟,又调整了传感器的触发阈值,解决了误触发的问题,不到一个月,实际产能提了12%,OEE也真的升到了78%,这才是有用的分析。
不过话说回来,现在很多工厂都上了MES自动采数,就觉得不用管了,等着系统出报表就行。我跟你说,不对。自动采数只会按你设的规则出数,规则错了,数全错。我之前帮一个客户梳数据,他们MES把待料停机全部归成计划停机,你说待料是生产计划的问题,本来就是损失,怎么能归成计划停机?所以不管自动化程度多高,每个月抽两三天去现场核数据,这个步骤不能省。
我见过最离谱的操作,为了冲高OEE,干脆减少换产次数,本来多品种小批量,每天要换三四次产,改成一个品种连做三天,换产次数少了,停机少了,OEE蹭蹭往上涨,成品仓库堆得连门都进不去,这就是典型的抓错了重点。OEE是帮你提效率,不是帮你刷KPI,本末倒置就没意思了对吧?
不同的生产模式,对OEE的要求本来就不一样。大规模流水线,OEE做到85%以上是正常的,定制化单件小批量的机械厂,本来换产多,OEE能到60%就很不错,硬套行业标杆,除了逼得大家造假,没有任何用。
OEE从来不是用来跟同行攀比的面子数字,它是你找设备浪费的放大镜。
数字好看没用,挖出真问题,省下真时间,提了真产能,这才是做设备OEE分析的意义。
