摘要:产线多机协同是自动化产线设计的核心难点,近七成项目在联调阶段卡壳,很多看起来漂亮的方案一到现场就全乱。本文结合多个落地项目的一手经验,聊聊从机械基准到时序调度再到容错设计的核心要点,都是踩过坑攒出来的干货。
别盯着调度算法,先把机械硬误差捋明白
去年跟进珠三角某3C动力电池组装线项目,四台伺服压机协同组装模组,联调了半个月,相邻工位的定位偏差始终稳定在0.1mm以上,电池模组总是插不准CCS集成母排。乙方的算法工程师天天改PLC的补偿逻辑,改到头发掉了一把,还是不行。
我带着激光跟踪仪去打基准,一测吓一跳。
四台设备的底座安装基准,分别打出来的平面度偏差,最大差了整整0.12mm。乙方安装的时候,每台设备自己调自己的水平,根本没拉整条线的统一基准。单台设备的定位精度都符合标称的±0.02mm,凑到一起,偏差直接累加,能对齐才怪。
按照GB/T 19068.2-2019《封闭式机械压力机 精度检验》里对多机联线的精度要求,同线多设备的安装基准平面度误差必须控制在0.05mm以内,这是硬指标,没的谈。
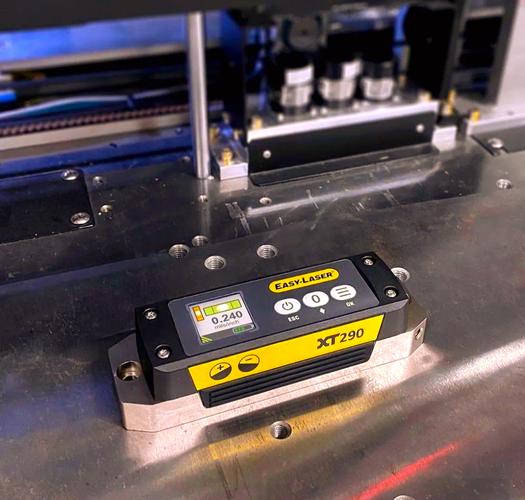
后来我们拆了所有设备的地脚,重新拉整条线的大理石基准梁,每个地脚垫片重新配磨,花了整整三天,偏差直接降到0.03mm以内,程序没改,一跑就对。
说实话,现在很多人聊产线多机协同,开口就是AI调度、数字孪生,把简单问题往复杂了说。其实百分之八十的联调问题,根源都在机械硬基准没做好,跟算法半毛钱关系都没有。乙方为了省安装时间,单台调完就交差,坑的就是甲方驻场的工程师。
节拍时序不是卡着算,冗余量留不对全白给
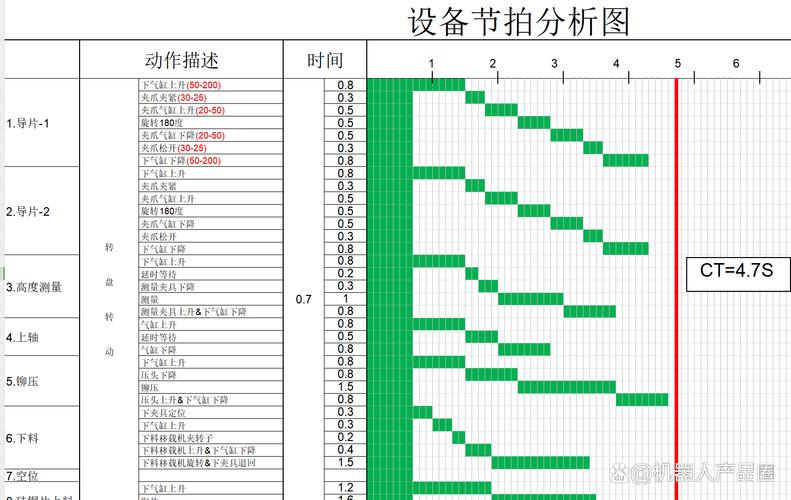
那个电池线项目,客户要求UPH1200,换算下来就是每3秒出一个成品。一开始做方案的工程师为了凑好看的指标,把每个工位的动作时间卡得刚刚好:上料定位0.8秒,压合保压1.2秒,下料传输1秒,加起来刚好3秒。
结果一跑批量,只要有一片电池厚度偏了0.02mm,压机触发过盈保护,保压多了0.2秒,后面整条线直接堵死。堵了清,清了跑,跑两步又堵,OEE一度不到60%。
多机协同的节拍设计,核心是冗余分配,不是把理论值加满。
行业里我攒的经验是:总节拍预留15%~20%的整体冗余,不要均匀分给每个工位,瓶颈工位(比如压合、焊接这类动作时间波动大的工位)要留足30%的冗余,非瓶颈的上料下料工位只留10%就够。我之前跟进过汽车焊装线的六机械臂协同焊车门,一开始相邻臂的动作间隙只留了0.1秒,换型的时候经常撞枪,后来把间隙调到0.3秒,总共只多了1秒总节拍,撞枪问题直接消失,产能损失不到1%,太值了。
不过话说回来,很多销售为了拿单,逼着工程师把UPH指标往高了做,把冗余砍得一点不剩,投产之后天天驻场救火,这笔账怎么算都不划算。
容错设计,才是稳定运行的核心
多机协同最可怕的是什么?一台停,全线停。
还是那个电池线,原厂设计是全联动逻辑,只要任何一个工位触发报警,整线立刻停机。换个吸嘴要五分钟,整线停五分钟;某片电池检测不良,也要停线取料,又耽误好几分钟。换班调机一次,十几分钟就没了,一天产能掉七八个百分点,车间主任天天找老板投诉。
后来我们改了两个地方,OEE直接从62%涨到87%。
第一,每两台关键设备之间加了容量2~3个工件的缓存工位,规则很简单:缓存满了,前道停;缓存空了,后道停。单台设备换料、换吸嘴的时候,前后道还能正常运行,最多停一台,不会影响全线。第二,加了不良品自动跳站逻辑,某工位检测到不良,直接给工件打标记,跳过后续加工,流到线尾再集中收集,根本不需要停线。
这里有个容易踩的坑:缓存不是加得越多越好。我见过一条线,为了不停车,加了十几个缓存,在线工件快三十个,一旦出现工艺不良,要追溯得翻半个钟头,反而更耽误事。行业通用的经验是,总缓存容量不能超过线体在线工件总数的5%,够应对短时间异常就行,多了都是成本和麻烦。
很多人觉得多机协同要追求百分百的同步联动,其实不对,允许局部停,允许异常跳,才能保证整线的稳定运行。
做了快十五年自动化,摸过十几条多机协同的量产线,最大的感受就是。产线多机协同哪里是什么高大上的黑科技,无非就是把基础的精度、节拍、容错这几件事抠到极致。别上来就堆新概念,先去现场踩踩坑,把该留的余量留够,该卡的精度卡准,比什么花哨的算法都有用。
