2026-09-28 10:49:49 分类:机械设计
上周带毕业班做毕设,一个做小型自动化定位夹具的学生,拎着一袋不合格的加工件找我,脸垮得抬不起来。改了三版结构。开模出来尺寸还是偏了两个丝。加工厂师傅说,改一次收一次钱,他毕设预算早就花完了。
学生踩的坑,原来埋在设计之初
我翻了他的图纸和加工记录,问题根本不是尺寸标错,也不是强度算错,是流程错了。他画完3D模型就直接出了工程图,打包扔给加工厂,从头到尾没捋过加工顺序。把两个必须一次装夹完成的定位面,拆成了两道不同工序,还每个面都留了两毫米的多余加工余量。师傅每做一步都要重新装夹找正,时间花了三倍,公差自然稳不住。
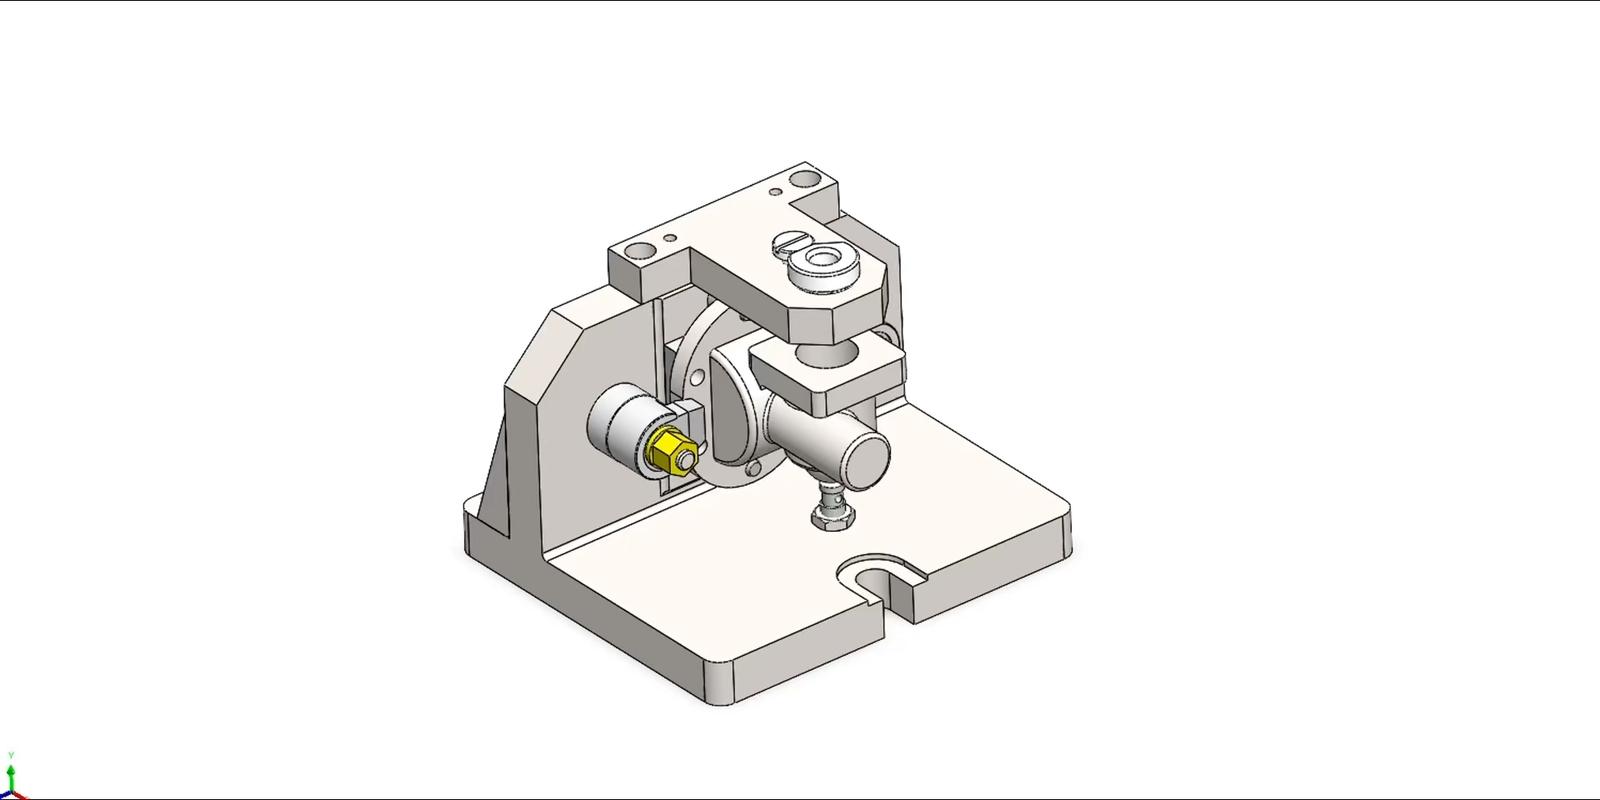 机械毕设夹具加工出错零件实拍
说实话,我教了快十年机械设计,原来总觉得,制造流程提效是工厂生产线主管要考虑的事,是大项目自动化改造的事,跟学生手上这种小批量试制的小设计没关系。这次之后我才反应过来,流程浪费从来不分项目大小,只要一开始错了,后面全是补坑的时间。我们上课讲工艺,总按教材列粗加工、半精加工、精加工的顺序,学生背得滚瓜烂熟,一到实际就忘了,哪些工序能合,哪些必须分,哪些钱能省,哪些不能省。
改了三次的小作业,亲测有用
回去我就改了下周工艺课的作业要求。原来的作业是“输出完整加工图纸”,现在改成了加工工序前置核对表,要求出图之前必须填完,不填不让送加工厂。
内容不多,就三句话:第一,哪些关联尺寸的面必须一次装夹做完?第二,哪些非核心零件可以直接用标准件替代,不用自己加工?第三,对接的加工厂能做哪些工序,哪些需要外发,外发的周期留了吗?
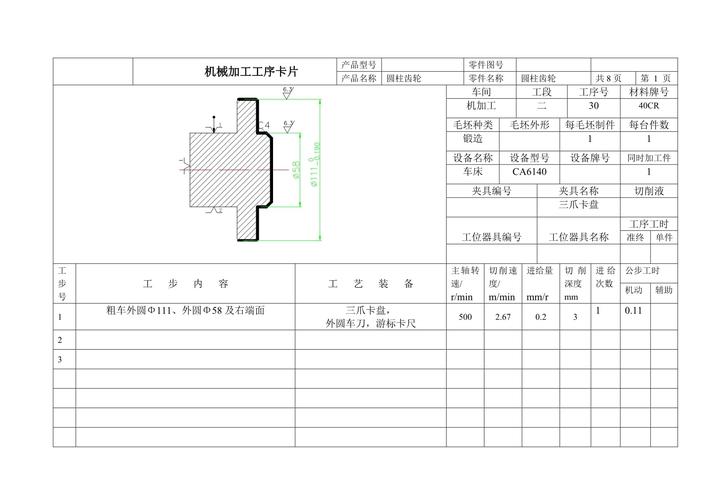 机械设计加工工序前置核对表示例
就是这么简单的东西,那个卡壳的学生回去重新捋了一遍,把两个定位面改回一次装夹,三个原来要自己车的衬套直接换成了现成的标准件,整个加工时间直接砍了一半,加工费少了快三分之一,最后做出来的公差还稳得多。
不过话说回来,很多人聊提效,张口就是上系统,换设备,降本多少个点,那都是规模生产的玩法。我们做设计的,从源头把流程捋顺,把能提前踩的坑提前踩了,本身就是最大的提效。百分之八十的制造浪费,其实都是设计阶段埋的,你留了多余的工序,错排了顺序,后面加工师傅再厉害,也只能跟着浪费时间。
提效不是卡掉所有缓冲
 提效不是卡掉所有缓冲
我现在上课反复跟学生强调,别走入另一个误区:提效不是把所有环节卡得一点空间都没有,该留的缓冲绝对不能砍。
前年有个学生做竞赛作品,为了赶截止日期,把试加工的环节直接砍了,所有工序排得满满当当,一天都不留。结果其中一个铝件的内孔公差偏了五丝,整个机架装不进去,重新加工等了十天,直接错过了赛前调试的时间,最后连决赛都没进去。
提效是挤掉没用的水分,不是砍掉保命的缓冲。什么是水分?重复装夹、多余加工、无效对接,这些能挤就挤。什么是缓冲?一件试加工的余量,一次改尺寸的预留时间,对接外发的周期冗余,这些一点都不能动。我早年在工厂待过,见过一条生产线为了提效,把换模的缓冲时间砍了三十秒,结果一次模具卡壳,全线停了两个小时,亏的钱比那大半年省出来的还多。
放到小设计里也是一样,制造流程提效,本质不是让你越快越好,是让你把时间和钱花在该花的地方,别把大半时间都浪费在补一开始就能避免的错。
这学期把这个核对表放进了常规课程,学生做完设计之后卡壳在加工环节的,少了快一半。我也慢慢想通,我们教机械设计,不是只教怎么画零件,怎么算强度,怎么出符合国标的图纸。更要教学生,怎么让自己的设计顺顺利利造出来,少折腾,少返工,少花冤枉钱。这才是能拿到工程现场用的真本事。对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡壳在小批量试制?聊聊我在课堂上练出来的制造流程提效思路
文章链接:https://m.yqhljx.com/list_9/3492.html
