2026-09-29 03:02:52 分类:机械设计
上周跟合作工厂的工艺工程师聊完,回办公室翻学生的课程作业,大半都踩同一个坑。
课堂上没写进教材的卡点
学生学了一堆流程优化工具,IE手法、六西格玛背得滚瓜烂熟,一碰到真实的产线问题,上来就说这里是瓶颈,换台高速设备就解决,再加两个工位把线平衡拉满就行。说实话,碰到这种答案我都直接打半折。
真要优化哪有这么简单。
企业找过来改的产线,都是已经稳定跑了三五年的,换一台主设备,光停线三天的产能损失,就比优化一整年省下来的钱还多。学生没去过现场跟着工人倒过班,根本不知道产线牵一发动全身,哪能动不动就推翻重来。
上次有个小组接了本地汽配厂的小需求,要把冲压后工件的不良率降两个点。学生上来就要换整套冲压模定位机构,算下来成本两万多,厂家直接回了一句:那我们找你干嘛,自己找供应商换不就完了。
后来逼得他们蹲在产线连盯了两天夜班,才发现根本不是定位机构的问题,是上一道工序的工件带过来的氧化渣,天天掉在定位槽里,积个三五件就顶偏一次,原来定的四小时清一次槽,实际两个小时就满了。改什么?加个一块钱的硬毛刷,装在上料工位的侧边,每次上料前扫一下。完事。不良率直接降了三个点。
 汽配冲压产线不良工位原始手绘图
优化的核心,是给未来留余地
我在课堂上反复提,产线工艺持续优化,“持续”两个字才是核心。很多人理解错了,以为持续就是隔半年搞一次大项目,推倒重来一次。不对,持续是每次改一点,每次改完都留够调整空间,别把自己的路堵死。
之前带学生改一条小五金组装线,目标提5%的产能。学生为了卡节拍,把所有工位的间距算得刚刚好,连工人放个活动扳手的地方都没留。试跑的时候仿真数据好看得很,实际跑了一周,工人找过来反映,连掏工具的地方都没有,我宁愿慢十秒干活。这改的不是优化,是给工人添堵,最后不还是得重新拆了改?
产线是给活人用的,不是给你做仿真看数据的。数据好看没用,要用得顺手,还要容得下慢慢改。
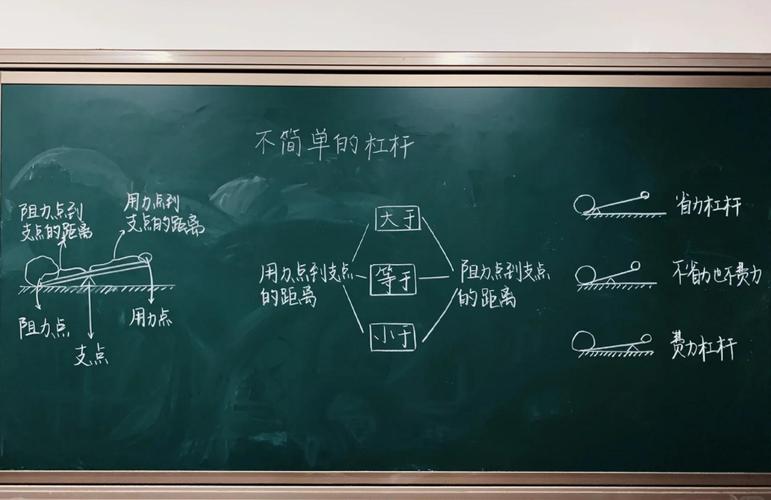 机械设计教研产线优化课堂手写板书
不过话说回来,留余地不是让你乱留空地浪费成本,是每个预判可能出问题的瓶颈工位旁边,提前留个半米到一米的安装空位,主气路提前多接两个预留接口,主控柜多留几个IO端口,这些加起来花不了几百块,以后要改的时候不用破墙走管,停线半小时就能搞定,这才是持续优化该打的底子。
很多新产线设计的时候,追求极致零浪费,把每一寸空间每一分成本都算死,以后想动一下都下不了手,反而浪费了更多改造成本,这是我在教研里见过最多的误区。
改线的第一条规矩:别碰不能动的根
 改线的第一条规矩:别碰不能动的根
我教新生做优化,第一堂课先教画三色线:红色画绝对不能碰的部分,黄色画动了成本很高的部分,绿色画随便改都不影响大局的部分。持续优化永远只在绿色区域动刀,碰黄色区域要算清楚投入产出账,红色区域想都别想。
什么是红色区域?埋在地下的主输送链轨道,整栋厂房的承重基础,已经和全厂MES系统绑定的主控制程序,这些地方碰一下,几十万就出去了,小优化根本扛不起这个成本。很多刚毕业的学生总觉得不破不立,要改就改彻底,那是拿老板的钱瞎造。我们做产线优化,就是在现有框架里抠利润,不是重新建一条线。
还有个容易踩的坑,就是一次改好几个地方。上次有个学生,同时调了上料速度、改了治具定位、还换了后段检测的判定标准,跑出来数据确实好了一点,问他哪个改动起了作用,他根本说不上来。这不是瞎蒙吗?
持续优化,每次只动一个变量,改完稳定测三天,确认有效了,再动下一个。慢就是快,攒下来的经验都是实的,下次别的产线碰到同样问题,直接就能用。要是一次改一堆,你永远不知道哪个有用,下次还是瞎蒙。
我现在上课,已经不再开篇先讲理论了。第一节课先把学生拉到附近合作的工厂,蹲半天产线,让他们自己数工人一天擦几次定位槽,停线等料多少次,记完回到课堂再想怎么改。比在教室里讲十节课都有用。
产线的问题,从来不是书本上写的线平衡80%还是90%的问题,是活人天天用的东西,要舒服,要能慢慢变好。很多人把优化做成了PPT项目,给老板看完数据,拿完奖金就走人,过半年产线又回到原来的样子,那不是优化,那是走形式。
我们教机械设计,就是要教学生做能落地的东西,不是做堆了一堆关键词的漂亮报告。对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:卡在量产改不动?聊聊产线工艺持续优化的教学细节
文章链接:https://m.yqhljx.com/list_9/3528.html
