摘要:面向有一定机械基础的中级工程师,本文不讲空泛的概念定义,只聊实际项目里自动化复合加工单元设计、选型、调试过程中踩过的坑,以及经过现场验证的实用经验,所有参数都来自量产项目,可直接参考。
核心构型的选型权衡:不是越复杂越好
上来先泼一盆冷水。现在很多厂商推自动化复合加工单元,开口就是五轴联动、全关节机器人上下料、AI检测,仿佛不堆满高端配置就不是合格的单元。说实话,大部分中小批量零件的加工,根本不需要这么夸张的配置。
去年我们接了一个汽配项目,做差速器壳的量产加工,客户最初给的需求是上双五轴复合单元,说要一次装夹完成所有工序。我们拿着零件工序卡算了三天,最后给客户改了方案:模块化车铣磨复合构型,带桁架自动上下料,保留转塔换刀,去掉了多余的五轴摆动功能。
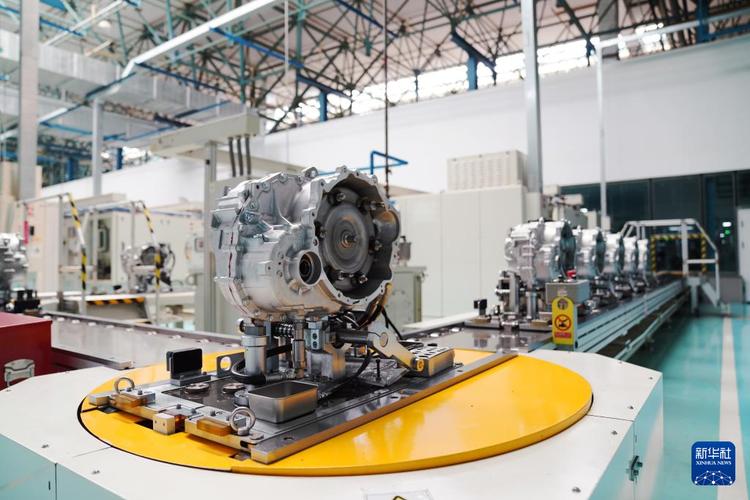
我们当时给客户算过,单台复合单元的产能,比三台独立的单机自动化加起来还高12%,占地面积省了40%,算上夹具和人工成本,投资回报周期比分散单机方案短了整整14个月。
这里踩过一个大坑,说出来给大家提个醒。复合加工一次集成多工序,切屑量比单工序机床大3倍都不止,很多选型的时候,排屑器是按单工序的切屑量选的。前年隔壁项目组做的一个离合器壳单元,链式排屑器选小了一号,排屑流量不够,三天两头堵屑,工人每天要停机清两次,产能直接掉了15%,最后花了十几万换排屑器,还耽误了客户量产,得不偿失。谁踩谁知道。
精度保持的隐形设计要点
很多人设计自动化单元,只算静态精度,不算动态的长时间运行精度。这是大错。自动化复合加工单元都是24小时连轴转,热变形带来的精度漂移,比单班生产的普通机床高出一倍还多。
按照GB/T 18400.7-2010 加工中心检验标准,连续运行12小时后的定位精度允差是0.02mm,实际做设计的时候,一定要给这个值留至少0.01mm的余量。为什么?标准里的测试是空载,实际加工是带切屑、带切削热,主轴、转塔、床身的温度都会比室温高8-10度,变形量自然更大。
热误差补偿大家都知道做,但是大部分只补主轴的热变形,很少有人管自动转塔换刀机构的变形。我们做过测试,连续运行16小时后,转塔换刀的位置偏移能到0.012mm,这个量刚好超过大部分精密零件的公差要求,导致批量报废。我们现在的通用做法,是在转塔底座加两个温度传感器,把转塔的热变形也纳入补偿模型,实测下来,位置偏移能控制在0.004mm以内,完全满足要求。
还有一个小细节,很多人忽略。气动定心卡盘长时间夹紧,会有橡胶密封的蠕变,导致夹紧力慢慢下降,加工大余量切削的时候容易飞件。我们现在都会在加工程序里加一段小逻辑:每加工8件,自动松爪再重新夹紧,补一次夹紧力。没多少代码,解决大问题。
现场调试的常见坑与快速排查
设计再完美,到现场都可能出问题。说两个我遇到过的,印象特别深。
第一个是干涉。三维仿真的时候一点问题没有,第一台试机,换刀的时候换刀臂直接撞在工件上,停在那里动不了,换刀臂都弯了。后来查原因,模型里的毛坯是理想尺寸,实际毛坯每边留了2mm的加工余量,就差这两毫米。谁能想到?仿真的时候没人会把毛坯余量算进干涉检查里对吧?从那之后,我们做仿真,都会把毛坯放大最大余量再算一遍干涉。加十分钟的事,避免十几万的损失。
第二个是信号干扰。上下料机器人和加工单元的PLC通讯,偶尔会丢信号,无缘无故触发急停,一天犯个两三次,查了半个月没查到原因。最后还是老师傅提醒,看了看走线,通讯线和380V的强电线走同一个桥架了,强电流的干扰把脉冲信号冲没了。把通讯线拆出来走单独的桥架,问题立刻解决。
说实话,大部分现场调试的问题,都不是什么大的设计错误,都是这种不起眼的小细节。你花几百万攒出来的设备,跑不起来,就是因为一两毫米的误差,或者一根线走错了位置。
做了十几年机械设计,我最大的感受就是,自动化复合加工单元拼的不是谁的配置高,是谁更懂实际加工的需求,谁能把别人忽略的细节做对。适合你加工的零件,适合你的产能,就是最好的单元。那些花里胡哨的功能,很多时候都是厂商的营销噱头,落地的时候反而变成累赘。
