2026-09-29 14:22:10 分类:机械设计
上周改毕业班量产设计答辩,坐了一天,一半的方案折在同一个地方。
不是功能不对,不是强度不够,是算成本的时候,压根没把生产损耗算进去。
学生最容易踩的隐形坑
在学校做设计,大多是单件打样,3D打印个样件,线切割切个铝块,损耗个十分八分的,没人当回事。学生习惯了只要满足装配要求、性能参数,图纸就算合格。
一碰到真正的量产设计,全漏馅。
去年有个学生做汽车门板塑料卡扣的设计,材料核算刚好够生产一万件,结果车间试产,光报废加水口废料就砍了一千二百多件,差出快一成半。追根究底,就是浇口留宽了一个毫米,脱模次次带毛边,水口料杂质多没法直接回收,全拉去卖废料了。
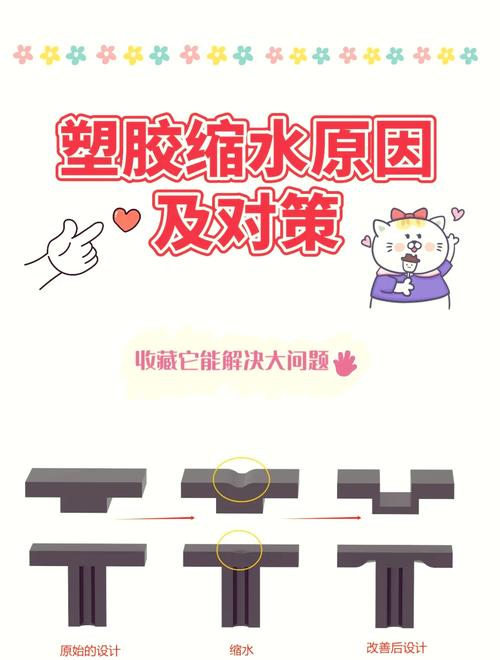 注塑模具水口设计生产损耗对比图
生产损耗从来不是生产部门的事后工作,是从设计阶段就钉死的。你在图纸上多画一毫米,多留一克料,到量产环节,就是堆成山的废料。
改了三次的设计训练逻辑
我最早上课,把损耗管控放在最后一章的最后一节,一笔带过。学生听完就忘,到做设计的时候还是想不起来。后来连着三届学生的毕设都在量产环节翻相同的车,我就把整个训练逻辑改了。
现在要求学生,草图阶段画完结构,先算三个数:下料余料率、工序报废率、不良返修损耗。这三个数必须写在设计说明书扉页,少一个直接打回去重写。
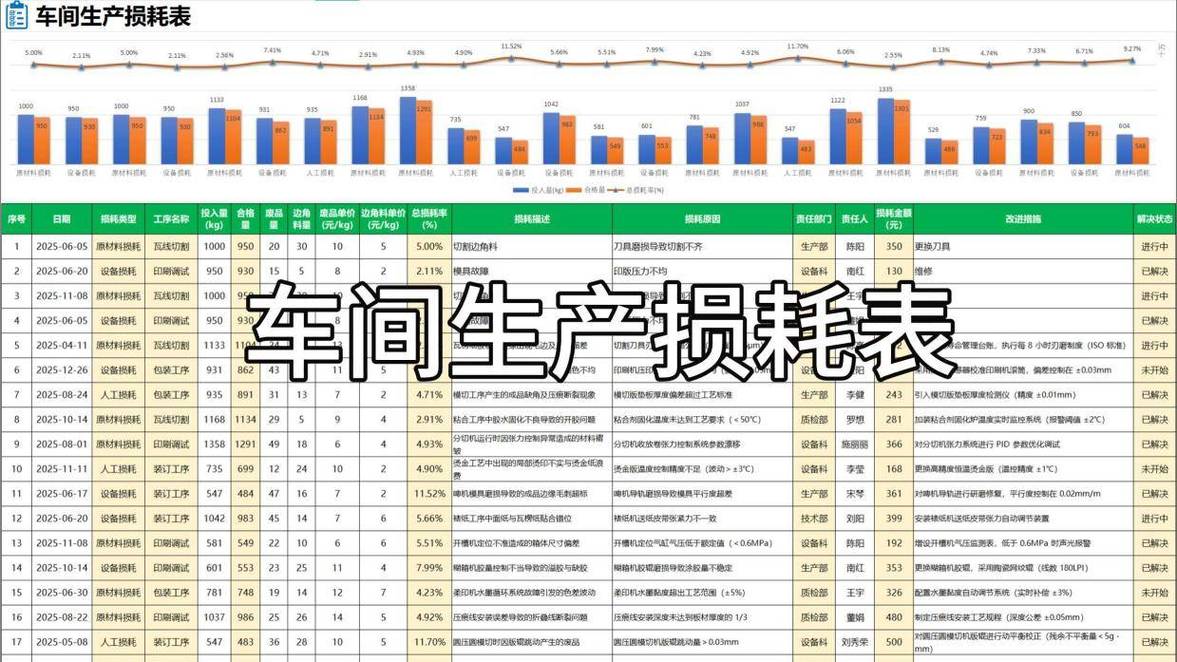 机械设计量产阶段损耗计算表模板
说实话,一开始学生怨声载道,说我没事找事,设计个零件还要管车间怎么切料?
不过话说回来,你设计一米长的钣金件,边长刚好做1250mm,钢厂出厂的标准板幅是1260mm,剩下十公分宽的长条,什么都做不了,只能当废料卖,一万件下来就是十几万平方毫米的钢板,这个账谁算?
我见过最离谱的设计,一个小型轴类零件,总长刚好等于棒料直径,一根三米长的棒料只能切两个,剩下两米多全扔了。设计的时候就差一公分,改改长度就能多切一个,损耗直接降一半,就是没人想这回事。
前年那个做卡扣的学生,后来改了浇口宽度,又把卡扣的安装倒扣做了一点脱模斜度调整,试产损耗直接降到百分之三以内,他自己拿着试产报告来找我,眼睛都亮了——就改了两个小地方,省出的料够做小一千件产品。
改不掉的课堂老毛病
 改不掉的课堂老毛病
现在翻遍我们常用的几本机械设计教材,讲生产损耗,大多是讲生产线上怎么统计、怎么管控,很少提设计阶段怎么预先优化。学生学完,顺理成章就觉得,损耗是生产的问题,我设计只要对就行。
这个观念错的离谱。
你设计直角折弯,不给圆角,钢板折弯必然开裂,一百件出八件废,这不叫生产失误,这叫设计就给生产埋了坑。你设计零件的时候不考虑标准板幅棒料的尺寸,排不进去料,余料全浪费,这也不是生产排程的问题,就是设计没做生产损耗管控优化。
生产损耗管控优化最核心的,是把不可控的浮动损耗,变成设计阶段就能算准的固定成本。你设计的时候想好了每一步的损耗,留好了优化空间,生产的时候就不会动不动出一堆意料之外的废料,耽误产能还亏钱。
上周改毕设,还碰到一个做自动化送料机构的学生,设计的导轨间距刚好卡着工件的标称尺寸,结果来料有公差,稍微大一点就卡,卡了就只能报废,试产一千件出了三百多废件。我让他把间距放大0.2mm,侧面加个小弹片顶紧,功能一点不受影响,试产损耗直接降到二十件以内。就改了0.2毫米,差了十倍。
其实真没什么高大上的理论,也不用什么复杂的算法,就是做设计的时候多往前想一步——你画的这个尺寸,车间下料的时候会不会剩废料?你做的这个结构,生产的时候会不会出多余的不良?
之前去珠三角的汽配厂调研,车间主任跟我唠,说现在年轻设计师画的图,渲染出来特别好看,参数也对,就是一做量产,损耗高的离谱,很多工厂宁愿多花点钱找老设计师改一遍图,也不敢直接开模。
所以我们做教学的,就得把这个意识提前塞给学生,不能等毕业进了企业,花了企业几十万开模试产出了问题,再学怎么控损耗。那时候,亏的是企业的钱,砸的是自己的名声。
说白了,做机械设计,就是抠这些没人注意的小细节。你多抠一毫米,多算一克料,时间长了,就比别人多懂太多东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生设计的量产方案总翻车?聊聊生产损耗管控优化那点事儿
文章链接:https://m.yqhljx.com/list_9/3552.html
