国内绝大多数中小制造车间的数字化改造,都逃不开「花大钱办小事」的怪圈。我在制造现场泡了快十八年,见过太多老板砸了几百万上设备,最后落得设备落灰、工人嫌麻烦回到老路子的结局。今天就把这些年攒的干货掏出来,都是踩过坑、流过血攒出来的实在经验。
别上来就砸钱买设备,先算清你的改造底子
前两年去珠三角给一家汽配加工厂做改造技术支持,进门就看见半车棚新采购的AGV堆在墙角,灰尘落了快半指厚。
老板说,听了厂商招商会的忽悠,一口气投了三百万上「全自动化无人生产线」,结果装完才发现,原有生产线的节拍和AGV调度完全不匹配,通道宽度不够,转弯就堵,连AGV换电池都找不到合适的预留位置。
钱全打了水漂。
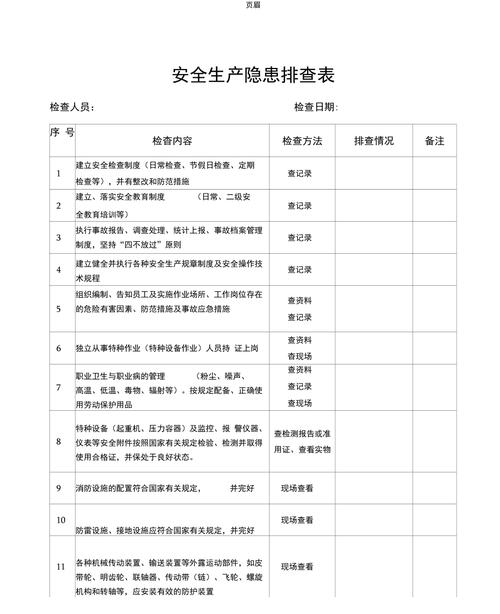
说实话,绝大多数中小车间的改造,第一步就走错了方向:重硬件采购,轻现状梳理。按照GB/T 39116-2020《智能制造能力成熟度模型》的评估要求,成熟度在二级以下的车间,连基础的工位数据采集都做不齐,根本没必要碰全自动化无人线,先补数据采集的坑才是正经事。
聊到这里肯定有人问,老车间数据采集选无线传感还是硬接线?
我给的结论是:老车间优先选工业级无线。动一次布线,停线四小时,损失的产能不比一整套无线模块便宜,真犯不上。不过话又说回来,车间里焊机、冲压机多,电磁干扰强,我早年踩过一个大坑:用普通蓝牙模块做数据传输,一开启批量焊接,数据丢包率直接冲到30%,报表全是错的。后来换成符合GB/Z 41737-2022规范的工业级LoRaWAN网关,锁定专用频段,丢包率直接降到0.2%以下,这个教训我记到现在。
数据通了才叫数字化,不是摆几块大屏撑门面
我见过太多改造完的车间,墙上挂四块4K大屏,折线图饼图转得漂亮,结果生产调度还是拿着对讲机满场喊,质检还是拿小本子手写记录。为啥?各个设备是信息孤岛,数据根本连不上。
还是刚才那家汽配厂,原来的数控车床是近三年买的带网口的新设备,冲压机还是十年前买的老设备,PLC用的是西门子S7-200,原来的改造厂商只给车床加了采集模块,冲压机的数据嫌麻烦没接,结果大屏上只有车床的加工进度,冲压的废品率全靠每周手工统计,误差最高能到12%,根本没用。
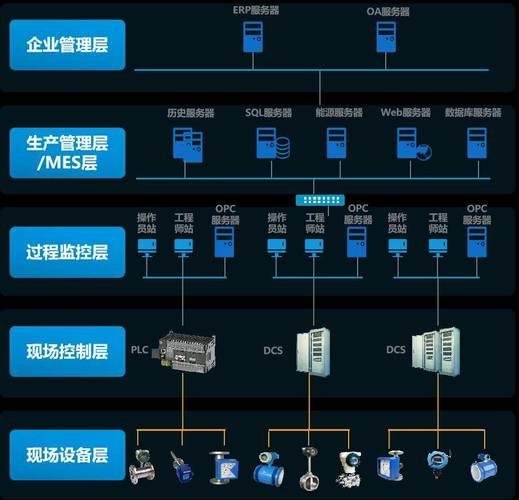
这里给大家分享一个省钱的实用技巧:老设备改造没必要全换控制系统,加一台边缘计算网关做协议转换就行。现在主流的工业网关都支持Modbus、Profinet以及绝大多数老牌设备的私有协议转换,一台也就万把块,成本比换整套控制系统低80%都不止。不过一定要记住,网关一定要留至少两倍的连接冗余,我去年做一个食品加工厂的改造,甲方说半年后要扩三条新线,我硬把网关的连接数从100改成了300,半年后果真扩线,直接加模块就能用,省了十几万换网关的钱,太值了。
关于数据存储也说两句,很多厂商上来就推公有云,我一直不建议把核心加工工艺数据放公网。一来数据安全没保障,二来公网延迟不稳定,机床实时控制的数据延迟超过100ms就可能出废品,这个红线绝对不能碰。正确的做法是核心数据存在本地私有云,只把生产统计、能耗数据这类非核心内容传到公有云做分析,兼顾安全和成本。
改造完不是结束,养不起的数字化不如不改
我见过太多改造完半年就废了的项目,不是技术不行,是维护不起来。有个长三角的五金厂,花两百万上了数字化系统,原来的车间主任只会看纸质报表,系统出点小问题就得喊厂商上门,一次上门服务费八千,几次之后主任嫌麻烦,干脆直接停用,又回到手写报表的老路子,两百万全打了水漂。
所以改造的时候,一定要同步做落地培训。不是那种找个会议室讲两天PPT的培训,是要把每个工位的操作步骤打印出来贴在设备旁边,先教会班组长,再让班组长带工人,每天抽十分钟实操,连练一周,比什么高大上的培训都有用。
还有采购选型,别一味追求进口定制件。我早年迷信进口件,一次一个定制传感器坏了,等发货等了半个月,车间停了半个月,损失几十万,后来换了同参数的国产通用件,当天就能换上,价格只有进口的三分之一,真香。现在除了少数核心芯片,绝大多数元器件我都选国产,供货快,成本低,维护方便。
还有一个90%的改造都会漏的点:电力扩容。老车间原来的配电都是按老设备算的,加了一堆传感器、网关、大屏,负载上去了,原来的线扛不住。我前年做一个项目,改造完试生产第一天就跳了三次闸,查了半天才发现零线负载不够,又重新改配电,花了十几万,停了一周工,亏到姥姥家。所以改之前一定要算总功率,留至少20%的冗余,这是血的教训。
车间数字化从来不是做给老板看的面子工程,是要帮车间降废品、提效率、省成本的实打实干的活。别跟风,别乱砸钱,摸清楚自己的痛点,一步步来,少踩一个坑,就是赚了。
