结合近期交付的新能源汽车转向节加工项目,本文分享柔性复合加工工作站设计、选型、调试过程中的实际经验,梳理容易踩坑的细节,给有一定机械基础的中级工程师做参考。
哪些场景值得上柔性复合加工工作站
别听设备供应商瞎吹什么柔性适配所有生产场景。很多工厂花大价钱买回去,就是放着落灰。
我前两年去一个客户厂里做技术回访,看到一套小两百万的柔性工作站,用来做单一品种大批量的法兰盘加工,自动上下料机构两年没开过几次,工人还是习惯手动装夹,说换一次程序太麻烦。说白了,钱砸水里了。
说实话,柔性复合加工工作站的核心优势,就是解决多品种中小批量的混线生产痛点。对吧?现在新能源车企改款快,同一底盘平台一年出三五个变种零件,单批批量也就几千件,传统专机换线要停大半天,效率低到亏本钱,这时候才值得上柔性方案。
按照ISO 10303-242对柔性加工系统的定义,本身就是能自动切换加工对象的集成系统,复合加工就是把铣、钻、铰、磨甚至去毛刺工序都整合在一个工作站里,一次装夹完成所有加工,省去多次装夹的精度误差。
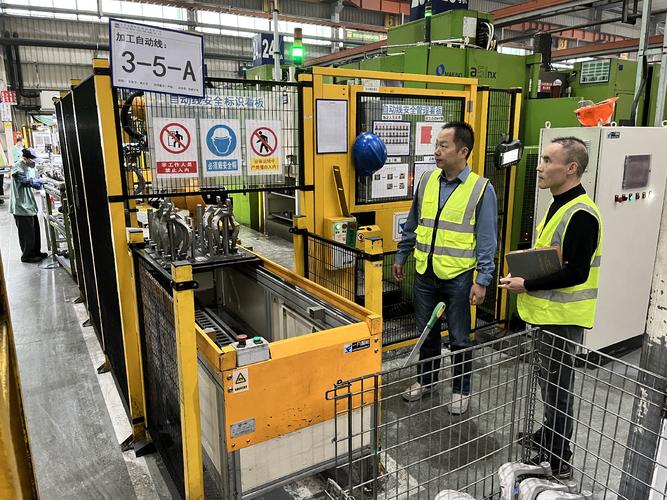
选型框架第一步,就是看工件重量和换线频率。10kg以下的小型零件,换线频率每周一次以上,选桁架机械手比六轴工业机器人划算太多,重复定位精度稳定在±0.02mm以内,维护成本比六轴低一半,还省空间。要是工件重量超过50kg,换线频率低,那六轴的灵活性优势就出来了,能兼顾多台不同的加工设备。
核心设计的选型权衡与常见踩坑
柔性工作站最容易翻大车的地方,就是统一基准的问题。我这次做转向节项目,一开始图省事儿,沿用了客户原来专机用的毛坯铸造基准,结果不同批次的毛坯余量差最大到0.8mm,做完的安装孔位置度超差率达到15%,离交付只剩一周,整得我天天泡在客户车间调,头发掉了一把。
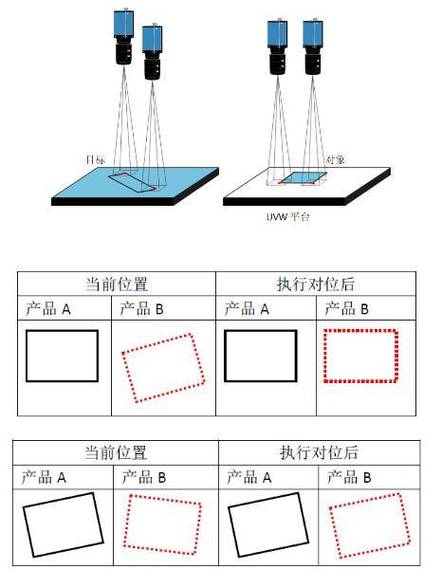
后来怎么解决的?加一套在线视觉预定位系统,不依赖毛坯本身的误差,加工前先拍一张,识别出实际的基准位置,自动给加工中心补偿坐标,改完之后合格率直接拉到99.8%,悬着的心才放下来。
再说床身动刚度,复合加工要做不同工序,切削频率跨度大得很,粗铣是100Hz左右,精磨能到500Hz,要是床身动刚度不够,整个工作站都会跟着共振,工件表面出来振纹,粗糙度直接不合格。我们这次按照GB/T 19400-2003的要求做了模态分析,要求床身一阶固有频率大于最大加工频率的1.5倍,最后咬咬牙选了整体铸铁床身,比焊接床身贵了八万,但振纹问题直接解决,这钱花得真不亏。
还有刀库的坑,很多设计为了凑“复合加工”的名头,硬塞一个60把刀的大型刀库,结果一半的刀半年都用不上一次,不仅占空间,换刀时间还拉长了。混线生产就算覆盖所有产品,常用刀具也就20种以内,做模块化刀库,常用刀放在就近换刀位,不常用的换线的时候再装,比整一个大刀库好用太多。
说个血泪教训,早年调试的时候,机器人运动范围和加工舱门的互锁只做了一层软件限位,结果程序跑飞,机器人直接撞穿了安全门,修下来花了三万块。现在我做设计,一定加三层防护:软件限位、行程开关限位、机械硬限位,一个都不能少。安全这事,怎么小心都不为过。
调试阶段的关键优化技巧
很多工程师觉得设计完交图就完事了,柔性工作站的性能,大半是调试调出来的。我刚入行的时候也这么想,吃过亏才明白。
这次项目一开始,我们算出来换线时间是42分钟,客户要求是30分钟以内,差了十二分钟,怎么压?原来的工装是螺栓锁紧,换一次夹具要拧二十多分钟的螺栓,改成气动快换定位销,对准位置插进去气动锁死,三分钟搞定。再给每个工件做二维码标识,上料的时候扫一下,系统自动调用对应的加工程序和刀具参数,不用工人手动输入,最后换线时间直接降到22分钟,比客户要求还快了八分钟。
精度维护也很重要,很多客户用了大半年,精度超差了才想起校准,已经出了一堆废品。要求装配完出厂前,用激光跟踪仪做一次全工作站的位置精度标定,按照ISO 230-2标准检测,交付给客户之后,要求每隔三个月做一次复测,小误差及时调,不会攒成大问题。
节拍优化也要找对地方,很多人只盯着加工工序省时间,其实上下料的等待时间才是大漏洞。我习惯把上下料动作和加工做时间重叠,加工中心在做当前工件最后一道工序的时候,机器人就把下一个工件移到上料位完成预定位,这样每个工件的节拍能省8到10秒,一天八小时下来多做十五六个工件,客户拿到手一算,半年就能多赚几十万,开心得不行。
不过话说回来,优化也不能过度,为了省两秒节拍把机器人速度拉到满,反而加速关节磨损,不出两年就要换减速器,反而得不偿失,平衡好效率和寿命才是关键。
结论
柔性复合加工工作站从来不是越高端、越贵越好,本质是堆设备不如顺需求,顺着客户的产品批量、工件特征、换线需求来选方案,多留一点冗余,少一点为了参数好看的无用设计,做出来的东西才好用,少踩坑。
