工厂产能优化:别让瓶颈工位偷走你的利润——一个机械工程师的现场复盘
摘要:产能优化不是买几台机器人就能解决的事。本文从机械设计与工业工程交叉的视角,拆解OEE、瓶颈识别、SMED快速换型、设备可靠性等关键杠杆,结合具体加工场景的参数计算和踩坑经历,给出可落地的优化路径。不扯虚的。
去年帮一家做液压阀体的厂子做产能诊断。他们的加工线有12台CNC,理论产能每小时120件,实际只有78件。老板急得跳脚。我去了现场,先看OEE——好家伙,只有52%。
说实话,这数据看得我头皮发麻。但更麻的是,他们刚花了两百万上了两台机器人上下料,结果OEE反而降了3个点。为什么?
一、OEE不是万能药,但没有它你连病在哪都不知道
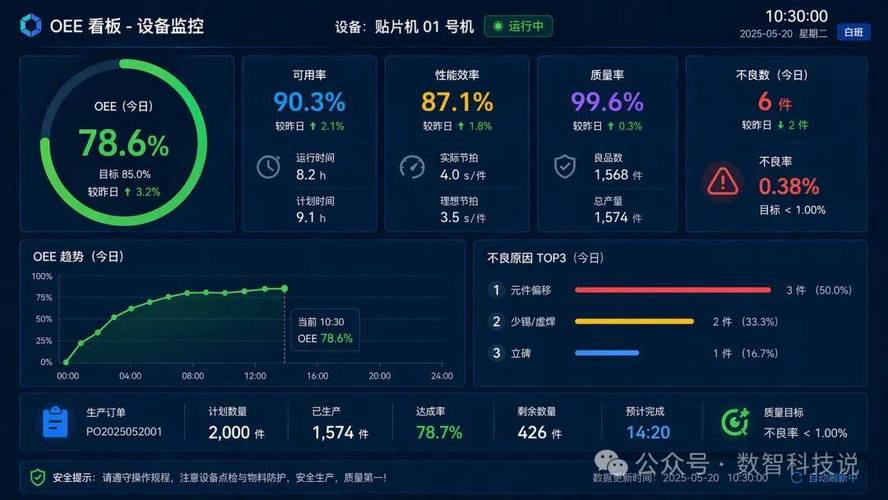
OEE,全局设备效率。公式很简洁:OEE = 时间开动率 × 性能开动率 × 合格品率。参考ISO 22400-2,每个分项都有明确定义。
拿那条液压阀体线举例。计划运行时间480分钟,实际运行420分钟。时间开动率 = 420/480 = 87.5%。理论节拍1.2分钟每件,实际加工了300件。性能开动率 = (1.2 × 300) / 420 = 85.7%。合格品285件,合格品率 = 285/300 = 95%。乘起来,OEE = 0.875 × 0.857 × 0.95 = 71.2%。
等等,刚才说52%?那是另一条线。这条线71%也不高。但问题来了——OEE把换型、小停机、速度损失全揉在一起。你得拆开看。拆开之后,我发现换型时间占了计划运行时间的18%。这就不正常了。
很多工厂管理者只看OEE一个数,然后让维修工去修。修什么?不知道。这就像医生只告诉你发烧,不告诉你哪里发炎。对吧?
二、瓶颈工位:别信静态数据,它会跑
产能优化的核心是瓶颈。约束理论(TOC)讲得很清楚:系统的产出由瓶颈决定。但瓶颈不是固定的。你优化了铣削,钻削可能变成新瓶颈。甚至换型时间一变,瓶颈就漂移。
我见过一个典型案例。一条变速箱壳体加工线,粗铣是公认的瓶颈。他们给粗铣加了自动上下料,节拍从3.5分钟降到2.8分钟。结果呢?整线产出只提升了2%。为什么?因为精镗工位因为刀具寿命管理不善,实际节拍从2.6分钟波动到了3.1分钟。粗铣降下来的时间,全被精镗吃掉了。
所以,别盯着静态的工序时间表。你得用动态瓶颈分析。每隔两周重新测一遍各工位的实际节拍和停机分布。特别是换型后、刀具更换后、新员工上岗后。这些时候瓶颈最容易跑。
还有一个坑:很多工程师把瓶颈设备和非瓶颈设备一视同仁。非瓶颈设备追求100%利用率?那是浪费。DBR(鼓-缓冲-绳)方法告诉我们,非瓶颈设备应该适当闲置,把产能留给瓶颈。你让非瓶颈设备满负荷干,只会堆积在制品。库存不是产出。
三、从机械设计角度抠换型时间:夹具、刀具、程序
换型时间,英文叫Changeover,或者Setup。SMED,一分钟换模。核心思路:把内部作业(必须停机做的)转化为外部作业(不停机就能做的)。
还是那个液压阀体厂。他们换一次夹具要45分钟。怎么做的?停机,找扳手,拆压板,敲工件,清理铁屑,重新对刀,试切。我看了都想骂人。太原始了。
后来我们改成零点定位系统。外部预先装好夹具体,用快换夹头。内部作业只剩:松开四个锁紧螺钉,吊出旧夹具,吊入新夹具,锁紧。重复定位精度0.005mm,不需要重新对刀。换型时间从45分钟降到8分钟。
别小看这37分钟。批量500件,单件分摊换型时间从45/500=0.09分钟降到8/500=0.016分钟。假设单件加工时间1.5分钟,原来单件总时间1.59分钟,产能=480/1.59≈301.9件每班。后来480/1.516≈316.6件。提升约4.9%。如果批量降到200件,原来单件分摊0.225分钟,总时间1.725分钟,产能278.3件;后来分摊0.04分钟,总时间1.54分钟,产能311.7件。提升12%。批量越小,换型优化收益越大。这就是为什么现在柔性制造要求快速换型。
刀具也是大头。我见过一个加工中心,换刀时间只有3秒,但刀具寿命短,每加工20件就要换一次刀。换刀加上对刀,平均5分钟。单件分摊0.25分钟。你怎么优化?引入刀具寿命管理系统,用泰勒公式估算寿命,或者更简单——用刀具磨损传感器。然后合理编排加工顺序,把需要换刀的工序集中起来。这叫刀具集群管理。还可以用快换刀柄,比如HSK或Capto,重复定位精度高,换刀不用对刀。

四、设备可靠性:MTBF和MTTR才是隐藏的产能杀手
OEE里的时间开动率,很大一部分被非计划停机吃掉。而非计划停机又取决于两个参数:平均故障间隔时间(MTBF)和平均修复时间(MTTR)。可用率 = MTBF / (MTBF + MTTR)。
举个例子。一台加工中心MTBF=200小时,MTTR=4小时,可用率=200/204=98.04%。看着不错?但如果MTTR能降到1小时,可用率=200/201=99.5%。产能提升1.5%。如果MTBF能提到400小时,MTTR还是4小时,可用率=400/404=99.01%。提升1%左右。两个一起优化,提升2.5%。
说实话,很多工厂的MTTR高得吓人。为什么?备件没有,图纸找不到,维修工靠经验猜。我见过一台德国进口的磨床,坏了之后等了三个月备件。三个月啊!整条线停着。那还谈什么产能优化?
所以,预防性维护(PM)不是走过场。你得根据设备关键性分级。瓶颈设备做状态监测,振动、温度、电流。非瓶颈设备可以定期停机检修。另外,备件管理要用ABC分类。关键备件必须有安全库存。这个钱不能省。
还有一个反直觉的点:有时候降低单机速度反而能提升整线产能。比如瓶颈设备如果高速运行,故障率会上升,MTBF下降。你让它降速10%,MTBF可能翻倍。整线产出反而增加。这个在TOC里叫“鼓的节奏”。别把瓶颈设备逼太紧。
五、最后的碎碎念
产能优化是个系统工程。机械设计、工业工程、生产管理,缺一不可。别指望一套MES系统就能解决所有问题。数据是基础,但解读数据的人才是关键。
我自己的经验:先去现场蹲一周,拿秒表测,拿本子记。别坐在办公室看报表。报表会骗人,但铁屑和油污不会。
还有,别一上来就谈自动化。先看看你的换型时间、OEE、MTTR。这些基本功没做好,自动化只会放大问题。就像那个液压阀体厂,上了机器人,但换型还是45分钟,结果机器人一半时间在等夹具。
好了,就这些。想到再补。
