2026-10-01 15:46:53 分类:机械设计
上周带毕业班进合作车间做改造实训,刚开项目就卡壳。
一群人围着那台老加工中心的工位蹲了一上午,拿出来的方案全是推倒重来——把原来的手动工装全拆了,上整套全新的智能快换系统。
报完价,车间主任叼着烟摇头,说预算只够买三套新夹具,改整个工位想都别想。
课堂上没教过的隐形限制
我在旁边看着没说话,等他们吵得差不多了才扔了一句,改造不是重新做,是换能换的,留能留的。
说实话,学生们做课堂设计做惯了,总觉得参数给够就能出方案,哪里懂实际项目里一堆说不清道不明的边界。
老机床用了快十年,系统没开放接口,动电控要找原厂解锁,收费比改工装还贵。车间每天换夹具次数最多四次,不是流水线那种一分钟换一次的高频场景。原来的夹具体其实精度还够,只是定位锁紧麻烦,换一次调半小时。
这些条件,教案里不会写,课本上不会列,只有蹲在车间闻半天机油味才能摸清楚。
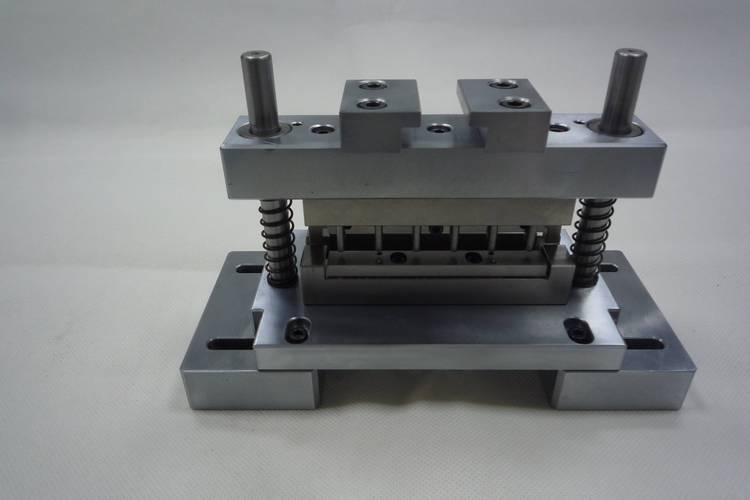 机械加工车间老旧手动工装夹具实物图
改了三版才落地的定位方案
第一版方案,学生做了标准快换盘,加气动锁紧机构。
算下来切换时间能压到两分钟,比原来快了十倍,但是成本还是超了一半,而且还有个大问题——换完夹具还是要重新对刀,工人嫌麻烦,说跟原来没差多少。
我当时也没点破,让他们自己跟着工人换一次夹具,记一下每一步花的时间。对刀调参数占了三分之二的时间,原来大家都把功夫下在换夹具本身上,忘了最费时间的是对刀。
找到问题就好办了,把统一基准集成在快换接口上,把机床坐标系锁死在接口定位面上,不管换哪个夹具,基准都不会偏。剩下的参数问题,老系统不能自动通讯,那就加个扫码枪,每个夹具贴个二维码,换完扫一下,机床自动调用加工程序,不用工人手动输。
不过话说回来,一开始想把基准块做成整体淬火的,车间师傅一句话给打回来了——天天换夹具,难免碰磕,整体硬脆,碰坏一点整个接口就废了,改成渗氮处理的中碳钢,硬度够,韧性也足,坏了换一块也花不了几十块。
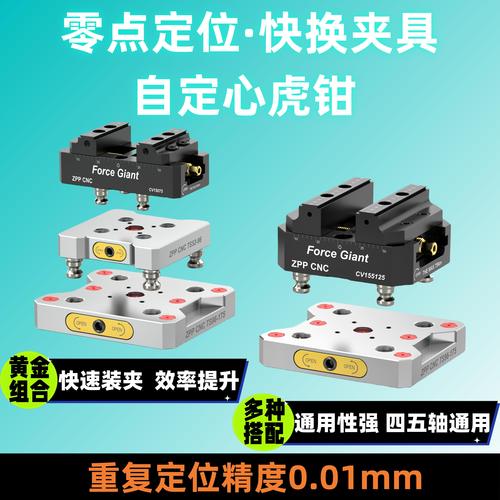 智能工装快换接口基准块装配示意图
第三版改的是锁紧方式,学生一开始非要上自动锁紧气缸,说智能就得全自动。我问他们,一天换四次,手动拧四个锁钮才花十秒钟,加气缸要改气路改电路,成本加一倍,划算吗?
一下子就醒了。最后保留了手动快锁,只把参数对刀这最麻烦的部分做成智能自动,成本直接砍了六成,刚好卡在预算里。
改完教案才想通的道理
 改完教案才想通的道理
验收那天,我掐了个表,换夹具从原来的八分多钟,降到了四十一秒。
厂方的师傅试了三次,点头说能用,比预想的好太多。学生站在旁边笑,说原来以为智能要堆多少高科技,结果就加了个基准块和扫码,解决了大问题。
这次实训回去,我直接把教案里工装设计那章的案例换了。原来的案例都是给好所有参数,让学生算精度算强度,全是理想状态。现在我一开课就先甩三个问题:现有哪些东西能留?预算卡在哪里?实际使用场景到底是啥?
很多人对改造的理解错了,觉得改造就是往旧东西上堆新功能,叫升级。其实改造是做减法,把多余的功能去掉,只加真正能解决痛点的东西。
就说这次的快换改造,没人要求你全自动化,没人要求你做什么无人值守,只要能让工人少调半小时刀,少出点错,换夹具快一点,花的钱少一点,就是好方案。
我现在上课最爱跟学生说,别上来就想做个全新的,先拆,拆旧工装,拆需求,拆限制,拆到最后,真正要改的地方就那么一两处。
点对了,一两处改动就能解决问题。点不对,堆一堆花里胡哨的功能,成本超了,问题还没解决,没人买单。
哦对,还有个小事,这次项目结余了一点预算,学生给每个锁钮加了个定位弹簧,原来换的时候要对准孔,现在一放就卡进去,又省了好几秒。这种小改进,课本上从来不会提,只有真刀真枪做过才会想到。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拆出来的思路:智能工装夹具快速切换改造教研碎记
文章链接:https://m.yqhljx.com/list_9/3654.html
