摘要:本文基于三个珠三角制造工厂的实际转型项目经验,拆解制造业务场景数智化转型落地过程中的核心坑点、选型逻辑和场景适配方法,给负责落地的中级工程师提供可直接复用的实操参考。
别上来就堆设备,先理清楚你转的是业务还是面子
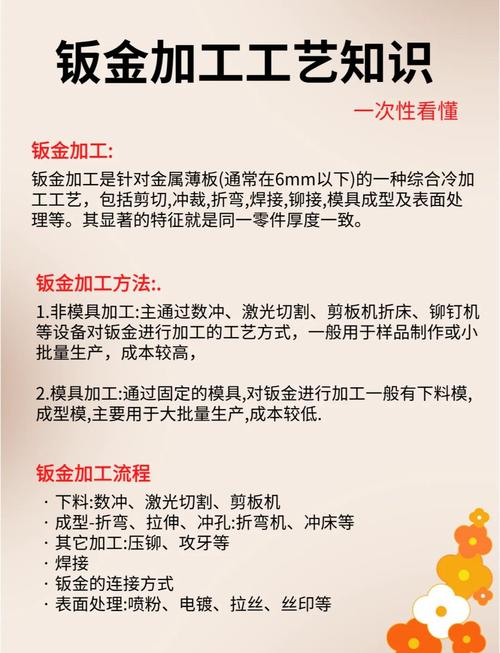
上个月刚帮佛山一家做汽车钣金的老工厂跑完数智化改造试点,裤腿上还沾着车间的铁锈味,随手写点干货。
很多老板一开口就是我要做数智化,上来先批几百万预算买大屏买AGV,车间装得像科技馆,投产三个月就全堆灰。我亲眼见过一个做汽配的工厂,花了一百二十万上了全套智能排程系统,上线第一天就捅了娄子。原来他们下料工序的排程,全靠做了二十多年的组长李师傅凭经验调,核心逻辑是同厚度同材质的板材凑单排,尽量减少余料浪费,结果供应商做系统的时候,直接把通用的排程逻辑硬套进去,只追求设备稼动率,不考虑余料,第一天排出来的单子,余料率比李师傅排的高出12%,一天就浪费了快两吨冷轧钢板,老板脸都绿了。
90%项目死在这:数据采集的坑你根本想不到
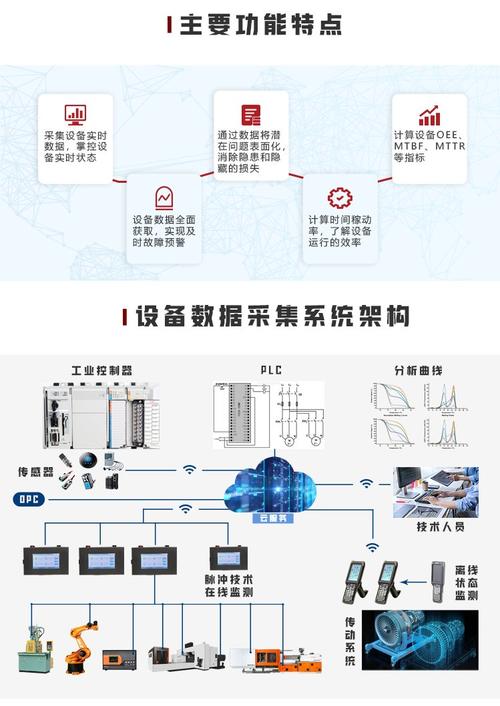
按照GB/T 39116-2020《智能制造 能力成熟度模型》的要求,数据采集的完整率要达到80%以上,才能满足二级能力成熟度的要求,这是转型的基础。可是现实呢?
国内绝大多数中小型制造企业,车间里一半以上都是服役超过五年的老设备,大多没有开放对外通讯接口,买了采集模块装上去,只能采到开机停机的开关信号,核心的加工参数、负载温度这些根本出不来。你要做预测性维护?要做工艺优化?巧妇难为无米之炊。
还有更离谱的。我去年去过一个五金加工厂,为了应付验收,安排每个工位的工人每班手工填三次设备运行数据,你说那数据能看?手工填出来的设备OEE常年稳定在92%,我蹲在车间连测三天,实际才不到65%,水分大到能养鱼。
说实话,老设备改造真没必要追求100%全参数采集,抓核心就够。比如冲压工序,你就抓三个数据:冲程次数、保压压力、模具温度,足够支撑工艺优化和预测性维护了,剩下的没用数据采回来也是占存储,浪费钱。
不是所有场景都要自动化,适配才是核心
不过话说回来,很多供应商做方案,上来就给你堆全自动的玩意儿,说白了就是客单价高赚得多,才不管你回本要多少年。还是刚才说的佛山那家钣金厂,原来的方案给最后成品分拣环节配一台视觉分拣机器人,报价八十万。我们算了一笔账:这个工厂每个月换3-4次产品规格,每次调试机器人就要两天,熟手工人分拣的话,换个工位十分钟就搞定,而且不合格品误判率,机器人是1.2%,工人是0.3%,算上折旧、电费、调试工时,十年都收不回成本。
最后我们改了方案,只加了一个扫码计数+重量复核的小模块,花了不到三万块,直接把原来错发漏发率从4%降到0.1%,老板乐得合不拢嘴。这不香吗?
还有个容易踩的坑,转型之后硬要求所有工人都精通复杂的MES系统,五十岁的老车工,干了三十年活,手艺一流,让他天天对着屏幕填各种数据,人家能不抵触?搞不好直接把人逼走了,那损失才大。我们做方案的时候,给老工位只加了一个扫码枪,干完活扫一下工单号就完活,一分钟都不耽误,老师傅们都愿意用。
数智化的本质是降本增效,不是建给外人看的展览馆。我见过太多工厂,转型转得把原来的优势都转没了,就是太追求完美,太追求高大上,忘了自己原来做业务的逻辑。
制造转型哪有什么一键升级的神话,都是蹲在车间一个工位一个工位磨出来的。找准你自己的核心业务痛点,从小处切入,跑通试点再慢慢铺开,比什么都强。
