摘要:本文结合汽车零配件加工产线改造项目的实际经验,拆解生产工序全链路管控追溯系统的设计逻辑,分享落地过程中踩过的坑和实用的选型权衡,给准备做数字化改造的中级工程师做参考。
三年前给一家做汽配的民营企业做产线改造,客户刚吃完大亏:三批量产转向节装车后出现强度不合格,批量召回赔了小两百万。查了整整一周,没人说清问题出在哪——是原料批次不合格?锻压炉温没达标?还是热处理淬火工艺走偏?所有人各说各话,最后只能全批次召回兜底。
也就是这单活,让我们扎扎实实地把全链路管控追溯摸透了。真不是套个数字化概念割韭菜,是真能帮工厂省钱保命。
为什么普通批次追溯撑不起复杂多工序加工?
很多工厂现在用的追溯系统,说白了就是个成品批次台账。原料入厂记个批次,成品出库扫个码,中间工序全是黑箱。碰到十几二十道工序的离散加工,任何一道工序出点偏差,根本查不到根。
就说我们接的这个转向节项目,一共18道工序:从原料棒料入厂、锻压成型、正火、粗CNC、热处理淬火、精CNC、动平衡检测、表面抛丸、最后装配,每一步都有影响质量的变量。锻压的实际保温时间,热处理的淬火液实际温度,CNC的刀具编号、进给速度,甚至换刀后的首件检测误差,哪一个出问题都能导致成品强度不合格。
之前客户用的旧系统,只能查到成品用的哪批原料。同一批原料出的货,一半合格一半不合格,根本筛不出问题件,只能全兜着。
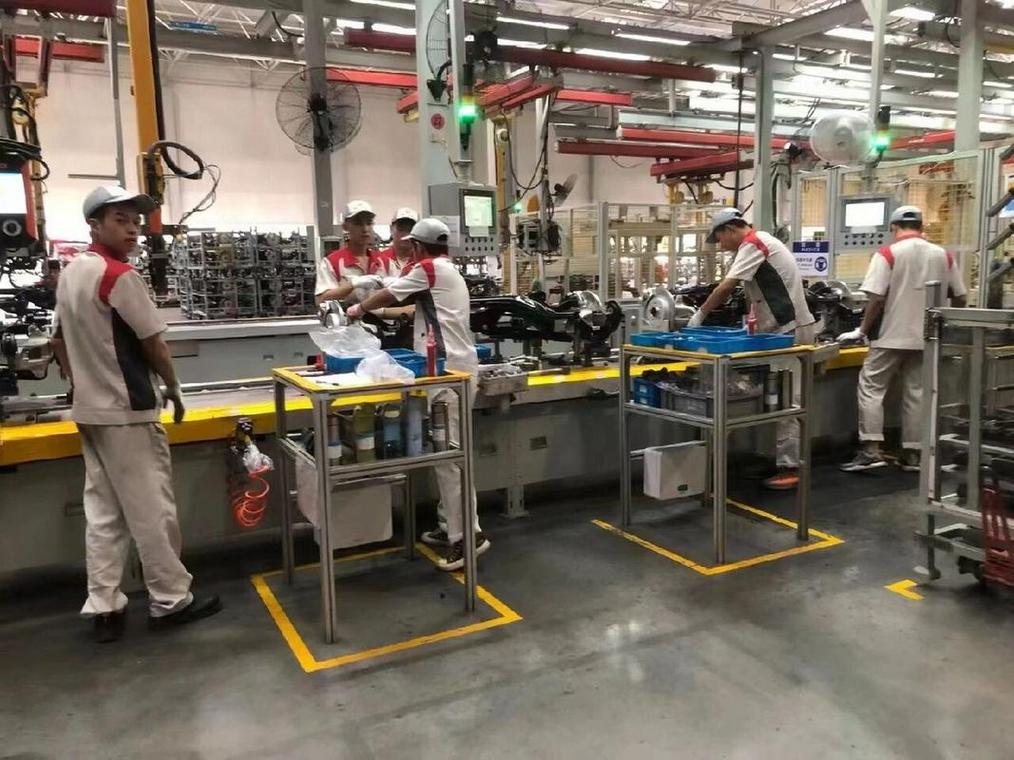
更头疼的是数据孤岛。机床参数存在机床PLC本地,质检数据存在QC部门的Excel表格,流转记录存在车间组长的小本子,WMS只存出库信息。真要出问题查追溯,你得跑三个部门调数据,等数据凑齐了,问题货都发出去半个月了。
全链路追溯不是把各个环节的信息拼个表就完事,要从原料入厂开始,把数据绑在每一件工件身上走完全程。
生产工序全链路管控追溯系统的核心设计要点
我们做这个项目的时候,第一个定下来的原则就是:单件工件绑定唯一标识,不做批次绑定。哪怕是同一批次同一工序出来的工件,每个的参数单独存,互不干扰。
选标识的时候我们踩过第一个大坑:一开始图便宜用不干胶二维码,锻压工序出来工件表面温度一百三十多度,胶直接化了,二维码全糊成黑块,根本扫不出来。后来改成激光打标,刻在工件不影响装配的非工作面,打标深度控制在0.12~0.15mm,符合GB/T 34002-2017《激光雕刻公共标识基本要求》,别说高温锻造了,抛丸喷砂都磨不掉。到现在三年了,扫码成功率100%。
第二个核心是边缘侧实时数据采集绑定。很多老的追溯系统用定时批量上传,延迟十几二十分钟,上道工序出问题,不合格品已经流到下道了,白做工还浪费时间。我们给每台联网机床加装了边缘网关,用行业通用的Modbus-RTU协议通讯,只要工件进入工序,扫码触发后,机床当前所有工艺参数自动上传,和工件的唯一码绑定存储,上道参数不合格,下道工序机床直接锁机,根本开不了工,从流程上把不合格品卡死在源头。
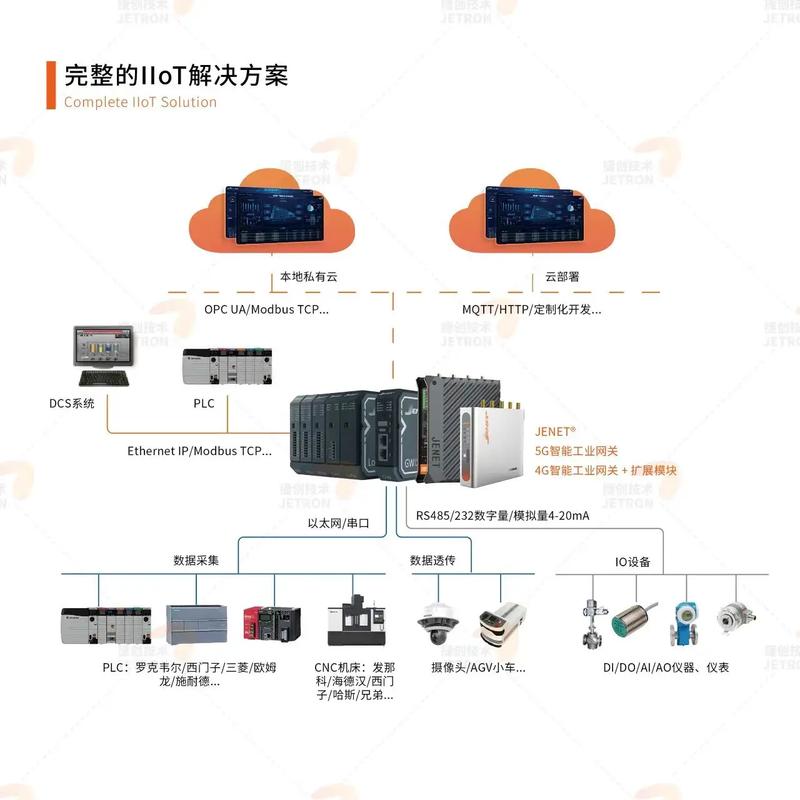
说实话,做采集的时候碰到好多服役十年以上的老机床,原厂不开放通讯协议,开口要十万块开通权限。最后我们找工厂的老维修师傅,拆了PLC输出模块引了参数线,花了不到八千就搞定了。不过话说回来,这种操作只适合老设备改造,新设备采购的时候一定要提前要求厂家开放通讯权限,别留后遗症。
第三个要点就是双向索引的链路设计。很多系统正向流转能走,反向追溯查不动。我们设计的时候,给每一个节点都做了双向绑定:用成品码可以一秒调出从原料到出库所有工序的全部参数;用原料棒料码,可以直接查出这批料一共生产了多少件工件,分别发到了哪个整车厂,真出问题半小时就能锁定召回范围,不用全批次拉闸。
落地时最容易踩的坑,和我的避坑经验
第一个坑就是过度采集,什么数据都要存,最后系统存储炸了,查询慢到让人崩溃。我们一开始脑热,连车间的环境温湿度都要每分钟存一次,上线一个月就占了快100G空间,查一个工件参数要等十几秒。后来改了规则:只存对工件质量有直接影响的参数,每个工件只存加工时段的有效数据,无关数据一概不存。现在算下来,一个工件所有参数加起来也就十几KB,十万个工件才1.5G,查询秒出。
第二个坑就是一线工人嫌麻烦不配合。很多追溯系统推不下去,就是因为要求工人每做完一件手动扫码,耽误产能,工人偷偷跳过。我们改了设计,把固定扫码枪装在工序流转轨的出入口,工件放上去自动触发扫码,不用工人动手拿枪。还加了个硬逻辑:不完成扫码,下一台机床的防护门打不开,从流程上卡死,没人能跳过。现在工人早就习惯了,没人觉得麻烦。
第三个坑就是多系统对接数据不同步。WMS的出库数据和追溯系统的成品数据对不上,出了问题各甩锅。我们最后做了一个轻量的中间映射表,每天凌晨自动对账,差异超过1%就发告警给运维,这么多年很少出过错。
别忘了合规要求,现在汽车行业要过IATF16949审核,追溯系统所有数据必须可存证不可篡改,我们把核心数据加密存在云侧的块存储里,不能删不能改,审核的时候直接导出,几分钟就能搞定,不用翻一堆堆的纸质记录。
现在很多工厂搞数字化,一上来就要做黑灯工厂、无人车间,喊一堆高大上的概念。说实话,能把全链路追溯做扎实,真出问题能快速锁定、少赔钱,就是实打实的投入产出比。这个项目落地三年,客户再也没出过批量召回的事,去年IATF16949复审,审核员直接说这个追溯系统做的比很多大厂都规范,给了全A。
把基础的事做扎实,比什么都强。
