做精密数控机床、半导体加工设备的工程师,没人不对静压导轨又爱又恨。它摩擦小、精度高,但是稍微调不好,要么漏油要么精度飘,折腾半个月出不了厂。今天就聊点实际做项目攒下来的经验,都是拿钱和时间堆出来的教训。
为什么精度总稳不住?多半漏算了热变形
很多人设计静压导轨,上来就算承载能力、油膜厚度,把公式套完就完事。等样机做出来,空跑精度漂亮,一加载荷跑半小时,精度直接飘了两个微米。什么原因?
热。
静压导轨的油一直在循环,油泵做功、油液剪切都会发热,油温升个三五度很常见。导轨本身线膨胀系数11e-6每度,一米长的导轨,三度温升就是3.3微米的变形。要是你的设备要求纳米级精度,这直接就废掉了。
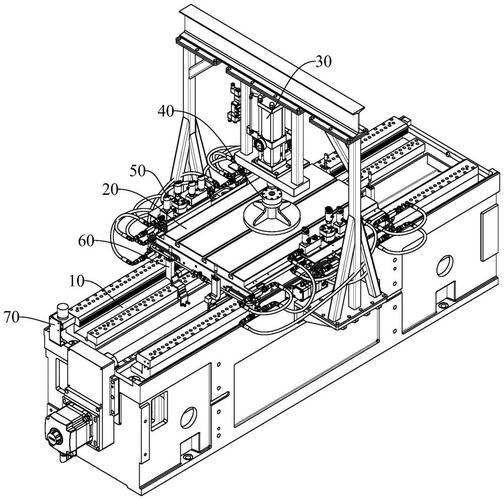
我之前帮客户解决过一个三坐标测量机的精度问题,他们做的开式静压导轨,供油系统放在机床床身内部,热油直接把床身烤变形,XY轴的垂直度每天飘0.02mm。后来把供油单元挪到机床外的独立底座,加了热交换器,把油温控制在±0.1度,直接解决问题。
根据GB/T 26600-2011 机床静动压导轨精度检验规范,高精度静压导轨的油温变化必须控制在±0.5度以内,这一条很多人根本不看,直接忽略。
核心参数选型,别迷信越大越好
就说封油边宽度,很多教材里说封油边越宽,泄漏越少,承载越高。对吗?不全对。
封油边太宽,有效承载面积其实提升有限,但是油腔的流量会急剧下降,油液带不走热量,油温升直接上去,反而降低刚度。我见过的合理范围是:对于油腔深度1-2mm的中小型静压导轨,封油边宽度取3-5倍油膜厚度就够了,也就是4-8mm,超过10mm基本都是浪费。
说实话,很多设计院出的静压导轨图纸,都在封油边尺寸上留了过量余量,偏保守,反而出问题。去年我们给某半导体划片机改导轨设计,原设计封油边宽12mm,改成6mm之后,流量从12L/min降到7.5L,油温升从4.2度降到1.7度,油膜刚度反而提升了27%,精度稳定性直接翻了三倍。
再说节流器选型。毛细管节流成本低,不容易堵,对油液清洁度要求低一点。薄膜节流刚度高,但是对油液清洁度要求高,稍微有一点杂质就卡,维护起来头疼。你要是做普通精度的龙门铣床,用毛细管节流足够了,犯不着花几倍的钱上薄膜节流。要是做半导体加工的超精密工作台,那必须上薄膜或者主动控制静压,不然刚度根本达不到要求。
承载能力的计算,行业通用公式是 W = p0Aeβ,这里p0是供油压力,Ae是有效承载面积,β是承载系数,开式导轨一般取0.4-0.6,闭式导轨取0.8左右。这个系数很多人直接取1,算出来的承载直接虚高一半,实际用的时候油膜直接压破,这个坑太常见了。
不过话说回来,也不是参数越准就一定没问题,加工误差也会影响。四个油腔,加工出来深度差个0.3mm,每个油腔的压力就不一样,导轨直接歪了,这个得靠配磨解决,没有捷径。
安装调试的暗坑,九成新人踩过
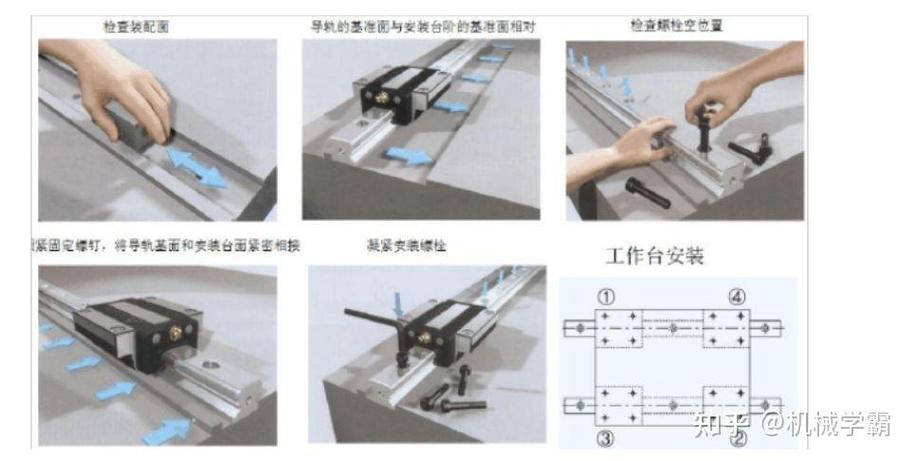
第一个坑,安装面平面度不够。很多人觉得导轨本身磨到了每米0.005mm的精度,直接拧上去就完事。不对,安装的基础面如果每米有0.02mm的误差,拧上螺栓之后,导轨直接被拉变形,本身的精度直接废了。我当年刚入行做第一台静压导轨磨床,就是吃了这个亏,导轨拆下来磨了三次才合格,折腾了一个月,现在想起来还懊恼。
高精度静压导轨的安装面,平面度要求必须是导轨本身精度的三分之一以内,也就是导轨每米0.005mm,安装面就要做到每米0.0015mm以内,达不到就要铲刮,别嫌麻烦。
第二个坑,跑合不对。新装好的静压导轨,上来就满载荷满速度跑?直接完蛋。油膜还没稳定建立起来,导轨面直接干摩擦,划出几道硬痕,这辈子都修不好。正确的做法是,先无载荷通油跑两小时,测每个油腔的压力,压力波动小于2%了,再加三分之一额定载荷跑两小时,再逐步加到满载荷,急不来。
第三个坑,密封和回油。开式静压导轨最头疼就是漏油。很多人用普通的橡胶条密封,用不了三个月就老化胀大,堵了回油槽,油直接从导轨两端漏出来,流得满机床都是。我现在都用耐油聚氨酯密封条,回油槽的截面积要比进油总截面积大三倍以上,保证回油顺畅,根本不会漏。
做静压导轨,本质就是在承载、刚度、热变形、成本之间找平衡。没有完美的方案,只有适合你项目的方案。多看看之前踩过的坑,比翻十遍教材有用。
