摘要:本文结合十余年精密铸件研发生产的一线经验,梳理真空铸造应用中的核心工艺要点、选型逻辑,以及多数工程师都会踩的隐形坑,全部是现场摸爬滚打攒出来的干货,适合有基础的工程师做落地参考。
为什么选真空铸造?它解决的到底是什么问题
我刚入行那年,做某型无人机燃油分配器的精密铸件,用普通重力浇铸做了三批。全部报废。
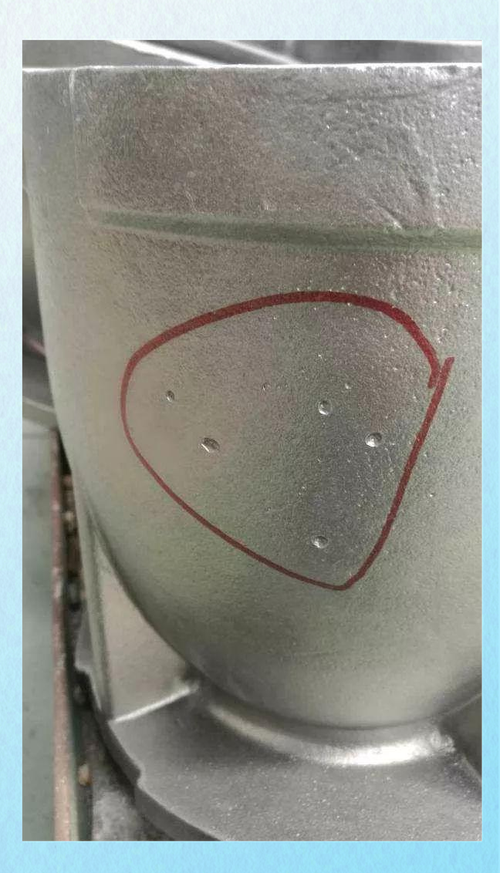
CT扫完,每件都有十几个微米级的微气孔,位置刚好在受力区,气密性测试直接通不过。改浇口,改排气槽,改保温时间,折腾了半个月,废件率还是下不来。后来抱着试试的心态送出去做真空铸造,第一批出来,不合格率直接降到8%。
这东西的核心优势,说穿了就是一句话:真空环境下彻底抽走型腔里的空气,避免卷气气孔,同时减少熔融金属的氧化夹杂。对于要求气密性、高强度的精密铸件来说,这是普通浇铸根本比不了的。
根据航标HB/Z 118-1997真空铸造工艺规范,普通精密铸件的真空度要求控制在10^-1~10^-3 Pa,针对高温活性金属比如钛合金,真空度还要再提一个数量级,避免金属和氧气反应生成脆化层,直接废掉零件的力学性能。
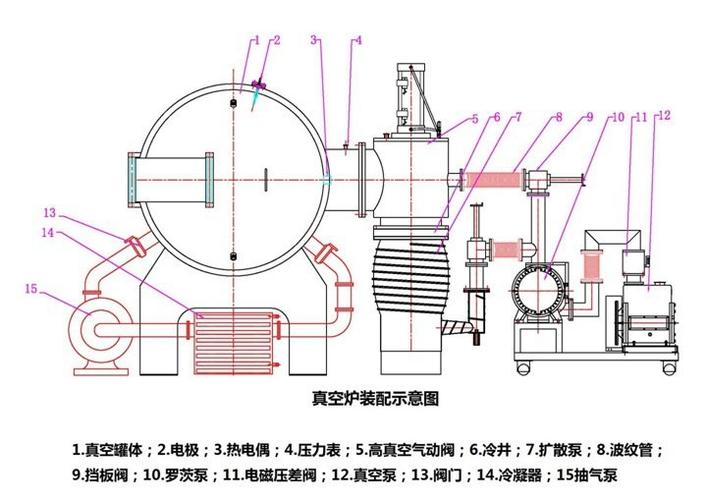
很多人会说,不就是抽个空气吗?听起来也没什么难的。
难的从来都不是原理,是实际做的时候,各种细节的权衡。
九成工程师都会踩的三个工艺坑
第一个坑,盲目追求高真空度。
很多新手刚接触,觉得真空度越高,铸件质量越好,上来就把设备往最高抽。我去年见过一个做汽车铝合金装饰件的工厂,本来用10^-1 Pa的真空度完全够用,废件率5%,非要换高真空机组抽到10^-4 Pa,结果废件率直接涨到27%。为什么?铝里的低熔点合金元素比如锌、镁,在过高真空下会提前挥发,铸件表面全是麻点,尺寸也飘了。亏了几十万买设备,最后又改回原来的工艺。谁踩谁知道。
第二个坑,熔点不调整。
真空环境下,金属的熔点会比常压低3~5℃,这个很多人根本不注意。浇铸温度还按常压的参数来。就拿常用的GH4169高温合金来说,常压浇铸温度是1450℃,真空下你得降到1440~1445℃,温度高个几度,晶粒直接粗化,室温拉伸强度直接掉10%~15%,根本过不了航标检测。
第三个坑,漏率形同虚设。
买设备的时候只看静态极限真空度,买回来从来不测漏率。密封圈用个一两年老化了,焊缝裂了个微小缝,漏率悄悄涨了一个数量级,你还不知道。抽了半天真空,型腔里还是残留了不少空气,铸件还是出气孔,你还怪设备不行,怪工艺不对,找半天找不到问题。我建议,哪怕是小厂,最少每季度做一次漏率检测,要求达不到1×10^-7 Pa·m^3/s就赶紧换密封圈,花不了几个钱,省得整批报废。
不同场景下的真空铸造选型逻辑
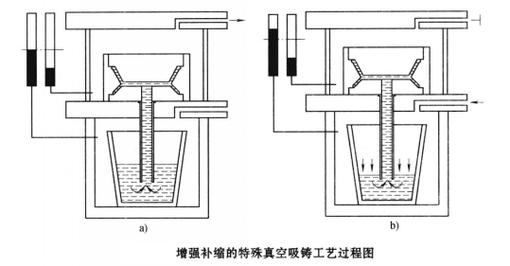
说实话,真空铸造不是只有一种路线,不同的产量、不同的零件要求,选的路线完全不一样,选错了就是烧钱。
如果是研发阶段小批量打样,零件重量都在1kg以下,选台式负压真空吸铸就够了。设备总投资十几万,精度能到CT8级,完全满足研发验证的需求,没必要砸几百万买量产线。我现在做新项目打样,全用这个,方便又省钱。
如果是大批量生产汽车、消费电子的精密铝合金构件,选自动化低压真空铸造线就够用。废品率能稳定控制在2%以内,单位成本比高真空浇铸低三分之一,性价比最高。
要是做航空发动机涡轮叶片、医用钛合金植入物这种高要求零件,那必须上真空感应熔炼定向凝固真空铸造,真空度必须稳定在10^-2 Pa以上,漏率严格符合GJB 2896-97的要求,差一点都出不了合格的零件。
不过话说回来,现在很多厂都卷参数,把真空度吹得玄乎,其实适合自己的才对。你做个普通五金装饰件,抽那么高真空干嘛?纯纯浪费钱。
现在真空铸造的技术已经很成熟了,早就不是只有尖端领域才能用的工艺了。关键就是别被纸上的理论忽悠,摸清楚自己零件的需求,避开那些常见的坑,就能把工艺用顺,出合格稳定的产品。
