上个月车间拉来一垛报废的机箱侧板,整520件,全废了。问题出在哪?就一个φ5的安装孔翻边。预冲孔开小了0.3mm,翻边后圆角处裂了一群针尖大的微裂纹,电泳都盖不住,装机三个月断了十多台,客户退了整批货。新来的设计师挠着头说,公式我没算错啊。呵,教材什么时候教你冷轧钢板的塑性波动,教你批量生产的公差余量?
摘要:结合我十多年冲压钣金设计的实际经验,整理翻边设计的核心要点、参数误区和批量生产常见坑,给有基础的同行做参考。
你真的懂翻边的用途吗?别只停留在加强度
很多人刚学设计,对翻边的认知就是“折个边变硬挺”。不对。翻边按位置分内缘翻边、外缘翻边,按变形性质分伸长类、压缩类,不同翻边干的活完全不一样。最常见的内缘孔翻边,就是给薄板做安装螺纹用的——1mm厚的冷轧板,直接攻M3螺纹,有效牙数不到两圈,锁两次就滑。翻边之后高度能到3mm,有效牙数够了,不用额外焊螺母,省一道工序,成本下来一块多一件,批量十万件就是十几万,划算。
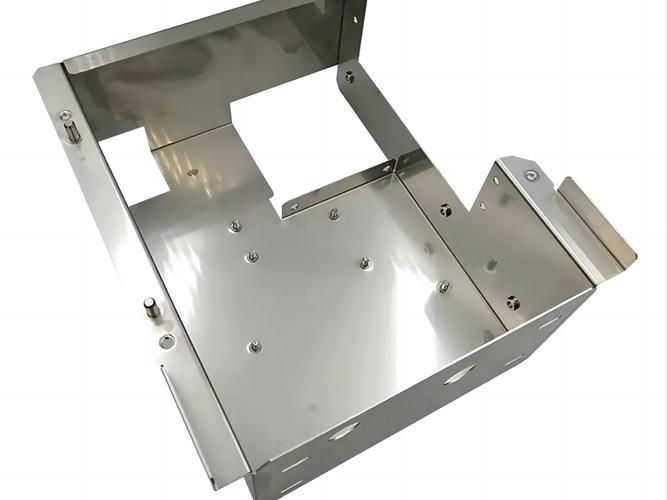
汽车覆盖件的门外板包边,属于典型的外缘压缩翻边。不光是把毛边包进去不划手,更重要的是给门内板提供连接面,提升整个车门的扭转刚度。我十年前在车企参与过一个A级车门的改款,最初设计翻边内R角给了1倍料厚,结果批量试生产的时候,门下角翻边开裂率摸到12%,调了半个月的压机参数都没用,最后把R角放大到1.5倍料厚,开裂率直接降到0.3%以下,达标了。你说R角差半个料厚,影响有多大?
核心参数怎么选?别拿经验凑数,要符合规范
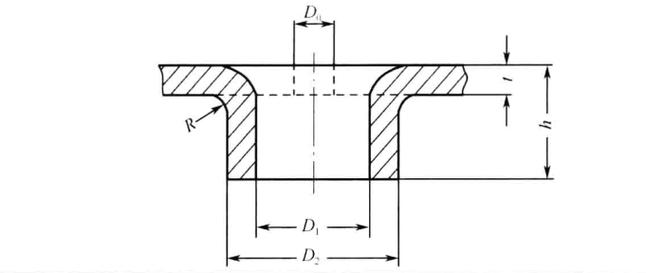
翻边设计最核心的参数,就是翻边系数,说白了就是预冲孔直径和翻边后内径的比值,这个值直接决定了你会不会开裂。行业通用的规律,低碳钢的极限翻边系数,根据料厚不同,大概在0.5到0.7之间,料越厚,极限翻边系数越小,能翻的高度越高。我见过最离谱的新人,翻一个φ6的孔,预冲孔开了φ2.4,翻边系数才0.4,比极限值小了一大截,试模第一件直接裂成两半,还说钢厂给的材料不合格,我拿GB/T 15055翻给他看,脸都红了。
做伸长类内翻边,预冲孔直径的成熟公式,几十年工程验证不会错:d = D – 2(H – 0.43r – 0.72t),这里d是预冲孔直径,D是翻边后内径,H是翻边高度,r是翻边内R角,t是原材料厚度。算出来之后,最好再留0.1到0.2mm的余量,别卡死极限值,毕竟不同批次的材料塑性总有波动。
说实话,用翻边做攻丝孔的场景最多,这里有个绝大多数人都会踩的坑:变薄率。翻边过程中,竖边部分肯定会变薄,要是变薄率超过原厚度的30%,攻丝后螺纹的强度直接掉一半,锁几次就滑牙。我三年前遇到过一个订单,原板厚1mm,设计的时候没算变薄,翻完竖边剩0.6mm,变薄率40%,客户测试的时候,20%的样品滑牙,最后不得不重新开预冲孔,大了0.2mm,变薄率控制在22%,强度刚好达标,光模费就花了小八万,可惜。
要是做变薄翻边挤螺纹底孔,那另说,那本来就是利用变薄变形,不过也要控制变薄率不超过50%,不然还是容易裂。
批量生产的隐形坑,书上不会写
排样的时候,一定要考虑原材料的轧制方向,也就是料纹。伸长类翻边,开裂的概率和翻边方向跟料纹的夹角直接相关。翻孔的母线平行于轧制方向的时候,开裂概率最低,垂直的时候,开裂风险能翻三倍。很多人设计的时候不标注排样方向,试模的时候用的余料,方向刚好对,没问题,批量生产的时候钢厂供料都是定幅宽,排料方向变了,直接批量开裂,哭都来不及。
还有回弹。压缩类外缘翻边,翻完之后的角度回弹,大多在2度到5度之间,别不信,我测过,1.5mm厚的SPCC,翻90度边,回弹能到3度多。设计的时候要是做配合面,一定要提前做回弹补偿,把翻边角度提前做小2到3度。我刚工作那年,做空调外机的面板翻边,就是忘了做补偿,翻完之后角度大了2.5度,面板装不进外框,整批模具都要改,电火花修了整整四天,我在车间蹲了四天,吃了四天泡面,现在想起都头疼。
还有包边翻边的配合间隙,两层板包边,间隙要放多少?很多人按总料厚放,结果压不进去。放太大,包完松垮垮。我试了快十次,最好的间隙是总料厚乘以1.1,既好压,又不会松,这个数比教材上给的经验值好用多了。
翻边是冲压工序里最不起眼的一个小工序,随便一张钣金图里都能找出好几个。就是这点不起眼的小事,稍微错一点,就是几万几十万的损失。做设计久了才明白,越是看起来简单的东西,越藏着功夫。差0.1mm,废一万件。真不是吓唬人。
