大多数具备基础力学知识的工程师,对弯曲的认知停留在材料力学课本的公式上,实际工程设计与加工中,处处都是和课本不一样的坑。本文结合十几年一线设计的踩坑经验,聊聊弯曲相关的核心要点,给同行做个参考。
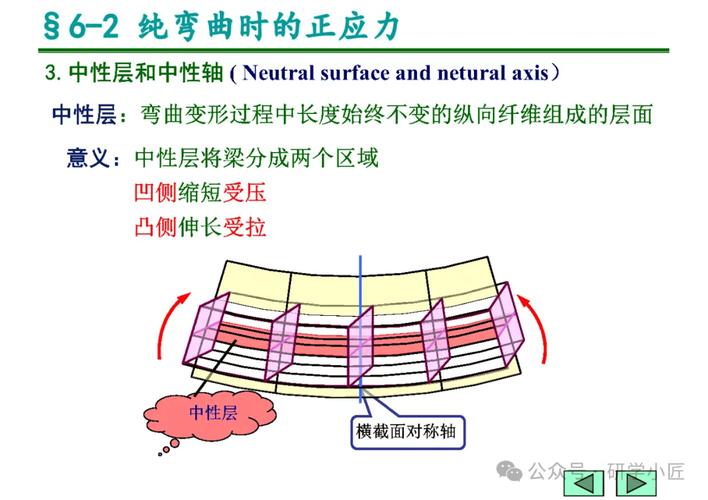
别光套教科书公式,弯曲的应力分布藏着陷阱
你闭着眼都能背出弯曲正应力公式 σ = My/Iz,没错吧?可现实呢?有几个项目能碰到教科书里那种“纯弯曲”的理想工况?大多都是带剪力的横力弯曲。
我十年前带过一个刚毕业的小伙子,做光伏跟踪器的主回转支架,算完正应力说安全余量有25%,没问题,结果样机放现场半年,支架就弯得跟香蕉似的,追日精度直接超差一倍。哪里错了?他压根忘了校核切应力。
对于薄壁矩形截面的型材,切应力的最大值甚至能超过正应力,长期受动载荷风吹晃,直接从腹板位置给你剪出疲劳裂纹,慢慢就弯了。
现行钢结构设计规范GB/T 50017-2017里明确要求,受弯构件的切应力必须满足τ = VS/(Izb) ≤ fv,很多做机械设计的瞧不起行业外的规范,觉得太保守,其实人家是踩了上百年的坑总结出来的。尤其是开口薄壁截面,抗剪能力远比你想的差。
别觉得公式套完就万事大吉。多检查一步,能省几十万的样机损失。
弯曲成型工艺里,回弹是躲不开的坎
聊完设计,再说说加工。凡是做钣金、型材弯加工的,没人没跟回弹打过架。
我刚参加工作那会,接了一个高铁卫生间扶手的项目,要求6063铝合金型材弯曲,曲率半径R300mm,轴向公差±1mm。那时候不懂,选了常用的6063-T5,直接上冷弯机滚弯,弯完测回弹,直接弹出去3mm多,调了三次压下量,最多只能降到2.2mm,死活达不到要求。那时候天天蹲车间调机,整个人都蔫了,客户天天催,差点把项目搞黄。
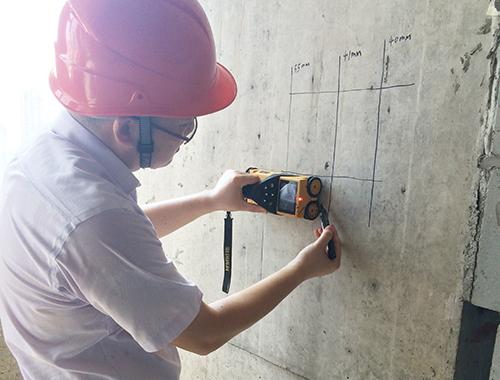
后来还是找了铝型材厂的老工艺师傅指点,才搞明白。回弹量不光跟弹性模量、屈服强度有关,还跟材料的时效状态直接相关。按照YS/T 1204-2017《铝合金弯曲型材》里的工艺要求,大曲率小公差的弯曲件,要选未完全时效的T4状态弯,弯完再做人工时效,既能达到要求的强度,回弹还能控制在1mm以内。
我们换了料试了一次,回弹直接稳定在0.7mm左右,刚好符合公差。说实话,那一次给我的教训太深了。很多人弯坏了料就只会骂材料不好,从来不去查行业标准里的工艺要求,吃了信息差的亏。
不过话说回来,就算找对了工艺,也得留余量对吧?我那时候第一次切料,忘了算起弯点的伸长量,三根进口的316L不锈钢弯管直接短了2公分,整根废掉,那个月的奖金扣了快三分之一,现在想起来还肉疼。
别只害怕弯曲,可控弯曲是设计的利器
说了这么多坑,你别觉得弯曲全是坏事。会用的话,弯曲能帮你降本提效,还能做性能优化。
原来我们做电梯对重框,传统工艺是剪四块钢板,焊接成矩形框,焊接变形大,还得校形,人工成本高,一天做不了20套。后来我们改了设计,用3mm厚的冷轧钢板一次折弯成型,只需要焊两个端头的定位板,焊接量减少了80%,精度直接上去,不需要校形,成本降了15%还多,现在这个结构已经用了快十年了。
再比如新能源汽车的防撞梁吸能区,核心就是可控弯曲溃缩。碰撞的时候,让吸能区按照设计好的位置弯曲,吸收冲击力,保证座舱的加速度不超标。我前几年参与过一个微型车的防撞梁项目,第一次设计的时候,弱化槽开错了位置,碰撞试验的时候,弯曲位置往后跑了15mm,加速度直接超标12%,差点过不了测试。后来我们把弱化槽往前端移了12mm,槽深加深0.5mm,再测试,刚好在预设位置发生弯曲溃缩,加速度直接合格,还比原来的设计轻了0.8kg。
对吧?现在整车都在卷轻量化,用弯曲结构代替焊接组装的零件,既能保证强度,还能减少零件数量,降重又降本,一举多得。
结尾
弯曲这两个字,从材料力学入门就开始学,很多人觉得太简单,不值得深究。可干了十几年工程我才发现,越是基础的概念,越是藏着很多书本没讲透的细节。不管是设计校核,还是加工工艺,还是结构创新,摸透了弯曲的脾气,才能少踩坑,多出好用的设计。
