摘要:本文结合近十年机械加工一线的实际项目案例,梳理线切割选型、变形控制、锥度加工里容易被忽略的隐形问题,给有基础的中级工程师分享可直接落地的实操经验,所有参数和标准都符合国内加工行业通用规范。
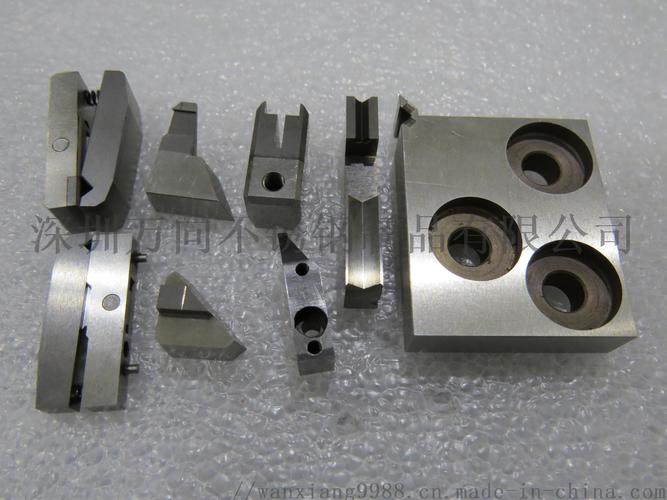
慢走丝还是快走丝?别只会对着参数表选
很多人张口就是精度高选慢走丝,预算低选快走丝。话没错,但不全对。
去年碰到一个做汽车夹具的客户,要加工120个淬硬40Cr定位销孔,要求公差H7,位置度0.02mm。客户图省钱,找了个小加工房用快走丝两次修刀来做,报价比慢走丝便宜快一半。结果第一批20个交货,用了三个月,有17个孔的尺寸磨损超差了0.02mm以上,全部返工。
问题出在哪?快走丝用的是循环使用的钼丝,修刀的时候钼丝已经有0.005mm以上的损耗,加上工作液是乳化液,加工后工件表面的变质层厚度能达到0.02-0.05mm,残余应力比慢走丝大3倍都不止。本身淬硬钢的应力就大,用一段时间变质层磨损,尺寸直接飘了。
按GB/T 7926-2017电火花线切割机床精度检验标准,快走丝的连续加工精度误差本身就比慢走丝大一个量级,批量加工的稳定性根本没法比。
不过话说回来,不是所有场景都要砸钱上慢走丝。比如做冲裁模的粗开料,100mm厚的45钢,一刀割完留余量给钳工研配,快走丝的交期是慢走丝的三分之一,成本只有四分之一,这不比等慢走丝排单香?
选型核心看两个:一是工件要不要后续机加工,二是对长期尺寸稳定性的要求,别光看参数表上的最高精度。
变形控制:比编程补偿更重要的隐性细节
我见过太多工程师,割完尺寸不对,第一反应就是调钼丝补偿量。调半天还是不对,骂机床精度差。
说实话,百分之八十的尺寸偏差,根本不是补偿的问题,是变形。
前年给一个做自动化导轨的客户做1.2米长的淬硬钢镶条,要求全长平行度0.01mm,我们新来的师傅下料完直接上机精割,割完当天检测,平行度0.008mm,全合格。结果放了七天,客户上门提货,一测,弯了0.07mm。当时那块料钱加加工费快小五千,差点赔到我当月奖金打水漂。
原因说出来其实很简单:热处理之后没做去应力时效,粗下料去除材料之后,残余应力重新分布,放着慢慢就变形了。
后来怎么救的?我们把变形的工件粗割掉大部分余量,放了十天,让应力释放完,再重新精割,最后公差控制在0.009mm,合格交货。
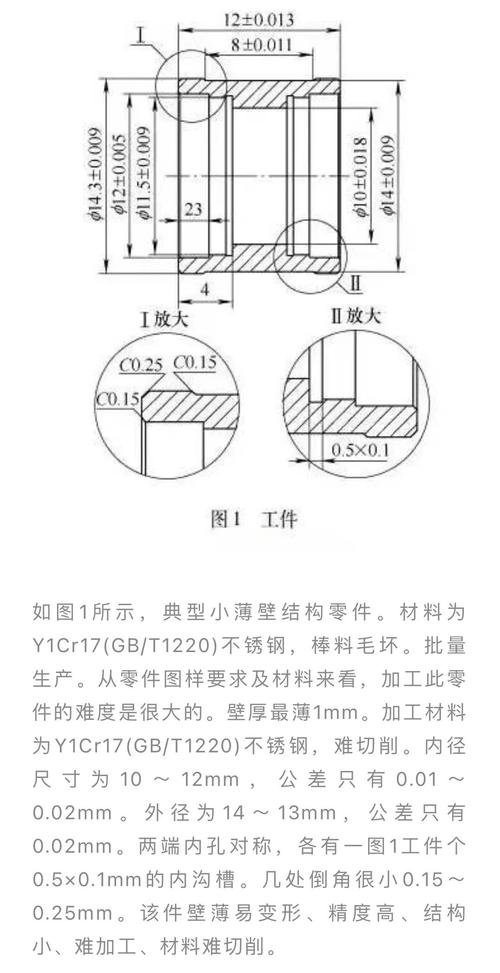
这里有两个干货经验,记下来能少赔好多钱:第一,凡是厚度小于10mm、长度超过500mm的薄板,或者热处理后的淬硬工件,一定要留两次加工余量,粗割完至少放3天,大工件放一周,再做精割;条件允许的话,粗割完做一次低温去应力回火,稳得一批。第二,装夹别死命压板,大尺寸薄板一定要做多点悬空支撑,压太狠,松开压板那一刻变形直接给你看。
锥度加工:别输错了你的基准参数
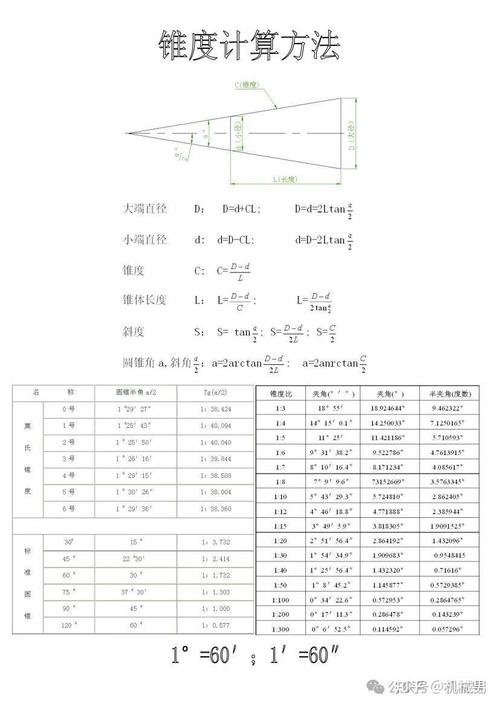
锥度加工和斜导孔,应该是线切割最容易踩坑的地方了吧?
我刚带的一个徒弟,上个月加工一批塑料模的斜顶孔,要求锥度3度,上下口公差0.05mm。他图省事,编程的时候直接用机床默认的导轮参数,也没量上导轮到工件表面的实际距离,结果做出来16个孔,锥度全部差了0.4度,上下口尺寸超差0.12mm,全部报废。
很多人不知道,线切割锥度的精度,全靠基准参数匹配。你导轮直径输错1mm,5度的锥度误差就能到0.3度,上导轮到工件表面的距离错10mm,锥度误差能差0.5度,这个误差比机床本身的精度误差大十倍都不止。
还有一个坑,锥度大于3度的时候,一定要把走丝速度降低10%-15%,不然电极丝抖动厉害,表面粗糙度直接从Ra1.6掉到Ra6.3,根本没法用。要是加工大锥度厚工件,最好换全新的钼丝,旧钼丝的圆度差,抖得更厉害。
哦对了,还有个小细节,很多人加工之前不磨工件表面的氧化皮和锈斑,结果频繁断丝,还骂钼丝质量差。氧化皮不导电,割到那里直接断,真的烦,谁没踩过这个坑啊?磨掉那层皮,花两分钟,断丝次数能少百分之八十。
线切割看着门槛低,好像随便会开机编程就能做,实际上能稳定做出符合公差的工件,全是一次次踩坑踩出来的经验。没有什么玄学,就是把每个容易忽略的小细节做到位,自然就少出问题。
毕竟机械加工这行,差一丝就是废,没地方说理。
