2026-10-12 21:39:56 分类:机械设计
上周三的激光切割实训课,三组做文创钣金收纳盒,全卡在最后一步。
不是机器出问题,是排料排到最后,剩下的地方塞不下最后一块侧板,整块1220*2440的板材,浪费了快四分之一。
很多学生学激光切割,第一反应都是学怎么开机器,怎么调功率。真不是。
大部分坑,从你画图纸的时候就挖好了。
最常见的卡点,永远出在设计阶段
我见过最多的错误,就是忽略割缝宽度。
学生画个1mm的卡扣槽,吭哧半天尺寸标得丝毫不差,切完一量,直接宽了0.8mm。卡扣插进去晃得能掉出来。
怎么来的?激光头切进去,本身就会烧蚀掉一块宽度,也就是割缝,一般的薄板材,割缝大概在0.1-0.3mm之间,功率越大板材越厚,割缝越宽。
你做闭合尺寸的时候,不把割缝的宽度算进去,尺寸肯定错。
一开始我还反复在课上强调,还是有人忘。现在好了,进门先给一块废边角料,切两个槽自己量,量完就记住了。
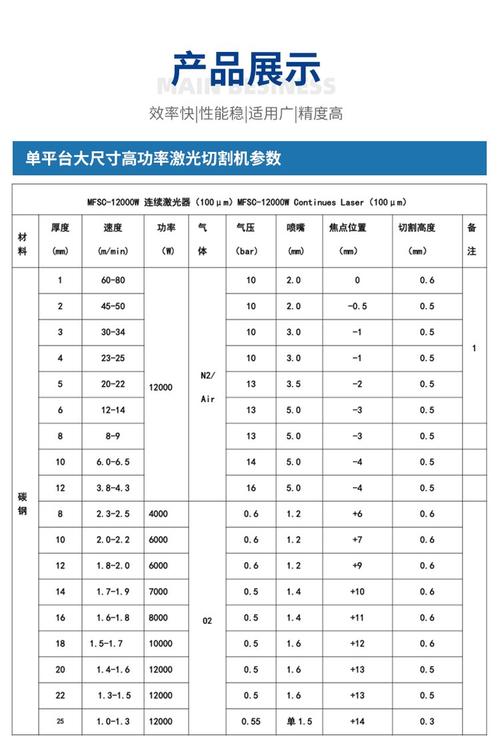 激光切割不同功率割缝宽度对比图
设计要求改了三次,才摸到对的节奏
最早我给学生提要求,就是“所有尺寸误差不超过0.1mm”。
后来发现不对。
学生为了抠0.1mm的公差,反复改图调试,一下午时间浪费大半,做出来的东西反而不好用。
就说拼接,木质拼装模型的榫卯,你做零公差,切完边缘的氧化毛刺堵在缝里,根本拼不进去,硬敲就会崩边。
去年有个学生做木质叶脉书签,就栽在这。对着图纸磨了半小时榫头,最后还是裂了半个边,坐在工位上叹气。
我给他改了一个要求:公榫单边减0.15mm。
切完直接插进去,严丝合缝,一点晃荡都没有。他当时眼睛一下就亮了。
不是精度越高越好。你得看激光切割的工艺特性,它本身就是适合做快速成型的钣金/非金属切割,该放的公差就得放。
薄亚克力切外壳,拼接缝留0.2mm,比紧配好装多了。做镂空图案,拐角那里加个小小的工艺孔,就能避免拐角过烧,切出来棱角分明。
这些东西,书上没写这么细,都是一块一块废板堆出来的经验。
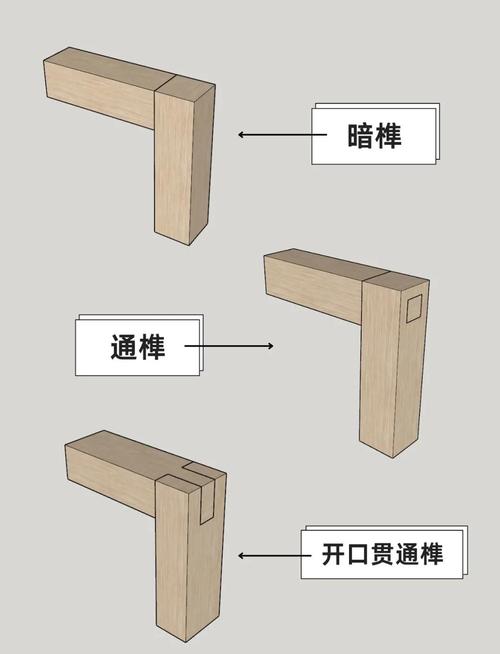 激光切割木质榫卯拼接公差调整示例
藏在文件里的小细节,总能放倒一片新手
 藏在文件里的小细节,总能放倒一片新手
说实话,教了这么多年,我最没想到的是,最多人栽的地方,居然是导出文件。
很多学生画完图,直接导出DXF就扔给机器,根本不整理图层。
我亲眼见过一个学生,把辅助线、轮廓线、标注都放一个图层里,机器开起来,把所有线都切了一遍,好好一块透明亚克力,切得满是划痕,直接废了。
站在旁边看着,我都心疼。那块板可不便宜。
现在我第一节课不讲操作,先讲文件规范。
轮廓切透放一层,虚线半穿放一层,标记刻线放另一层,导出DXF必须存2000版本,不然机房那几台老机器根本读不出来。
就这,还是偶尔有人错。
还有排料,为了省板材,把零件挤得太近,间隔还没有一个割缝宽,切完相邻的零件直接被热变形烤变形,尤其是1mm以下的薄木板,歪得根本没法用。
最少留两个割缝宽度的间隔,这个规矩,我写进了实训要求里,错一次,自己掏成本买板材,第二次就记住了。
不过话说回来,错了也不是坏事。
之前那个切废亚克力的学生,现在不管做什么切割加工,打开文件第一件事就是检查图层分类,比我都仔细。
很多人说现在工具越来越先进,激光切割十几分钟就能出样,设计越来越快。可快归快,该踩的坑一个都少不了。
我现在备课,很少对着PPT念工艺原理了,大半时间都是把这些年攒的坑摆出来,让学生自己摸,错了改,改了错,折腾两三次,比我讲十遍都印象深刻。
设计从来不是画个图就行,你得懂你手里的工具,懂它能做什么,不能做什么,懂它的脾气,才能出好用的东西。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:激光切割:机械设计课上踩过的那些坑
文章链接:https://m.yqhljx.com/list_9/4261.html
