把自动化打磨从"展厅摆件"拉回车间的教研碎记

上周三的实训课,半节课没人说话

上周带大三机械设计方向的学生做课程设计,选题就是自动化打磨的工位方案。 有个组交的方案,渲染图做得贼漂亮。银灰色六轴臂悬在工作台正上方,末端装着打磨头,旁边配了流线型集尘罩,甚至给夹具加了气动快换接口。答辩的时候几个人轮着讲,从选型逻辑说到成本测算,头头是道。 我就问了一句:你们算过打磨时薄铝件的形变量吗? 整个组瞬间卡壳。 没人接话。 我其实没生气。就是突然想起前两年带的毕设,跟这情况一模一样。这两年带下来发现,大家对自动化打磨的认知,全是从展会宣传片、行业报告里扒的——觉得只要把机械臂往那一架,装个打磨头,就能代替工人干脏活累活。 太想当然了。 没人想过,工人拿角磨机的时候,手腕会随着工件的不平整实时调压力,机械臂要是硬邦邦按预设轨迹走,薄一点的铝件直接磨穿,或者留个台阶印子,根本达不到要求的粗糙度。
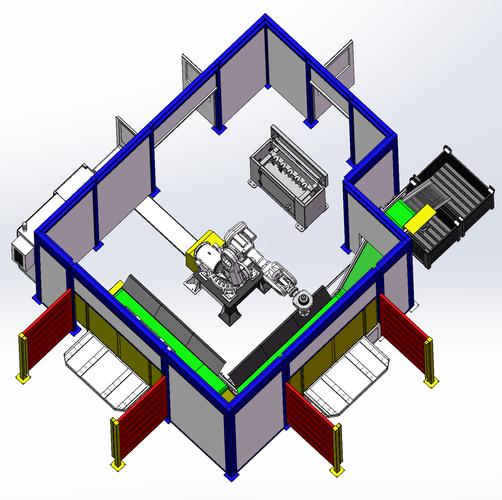
学生课程设计自动化打磨工位渲染图
学生课程设计自动化打磨工位渲染图

被忽略的”软约束”,才是设计的真门槛

被忽略的
被忽略的”软约束”,才是设计的真门槛
之前带过一个毕设,做小型不锈钢餐具的自动化打磨站。 一开始上来就选了进口六轴工业臂,配了市场上最常见的恒力打磨头,算下来整套设备小二十万。我当时让他先拿车间工人的操作数据测一遍——就是找干了五年的打磨师傅,拿同一个型号的勺子,在同样的工位上磨十件,把每一次的按压力度、走刀速度、停留位置全记下来。 他一开始嫌麻烦。说这有什么好测的,恒力头不就是自动调压力的吗? 结果真做实验的时候才傻了。师傅磨勺口的时候,压力是从20N慢慢加到35N的,磨到勺柄转角的位置,走刀速度直接降到平时的三分之一,就怕把弧面磨歪。他之前给恒力头设的是固定25N压力,走刀速度也是恒定的,磨出来的勺口有的地方亮有的地方发乌,转角处直接磨出一道白印子,跟没磨干净似的。 说实话,我每次讲这个例子都要敲黑板。自动化打磨从来不是”把人工轨迹录进去就完事”,那些你觉得是师傅”凭感觉”的操作,全是不能丢的设计约束。很多学生做方案的时候,眼睛只盯着硬的机械结构、伺服参数,把这些软的工艺约束当空气,最后做出来的东西,看着像那么回事,一开机就垮。
不锈钢勺子自动化打磨工位实际调试场景
不锈钢勺子自动化打磨工位实际调试场景

改了三版的课程作业,终于不飘了

上周那个卡壳的组,后来花了三天泡在合作的车间里,跟了两个打磨师傅的班。 回来改方案的时候,直接把之前选的高刚性机械臂换成了带力控反馈的协作臂——之前算的刚性臂自重太大,轻微的轨迹偏差就会造成打磨压力骤升,薄铝件根本扛不住。他们甚至给夹具加了个小的浮动支撑,不是硬夹死工件,留了0.5mm的浮动量,抵消装夹时的小偏差。 最有意思的是集尘系统。之前他们选的是大口径工业集尘器,跟了班才发现,师傅打磨的时候,打磨头是不断换角度的,大口径的罩子挡着机械臂动不了,最后改成了可随动的侧吸口。虽然集尘效果没那么夸张,但至少不干涉动作。 那天答辩,他们报出来的打磨压力波动范围是±2N,比之前硬走轨迹的±15N强太多。我给了优。 有个学生课后追着问,既然现成的自动化打磨工作站已经很成熟了,为什么还要花这么多时间拆碎了算参数、跟师傅记操作习惯? 我没直接答。带他去看了车间角落里那台盖着防尘布的进口打磨站——买了两年,因为厂里换了新的工件型号,原来的程序根本用不了,找原厂来调一次参数要两万块,还得等一周。 你说这时候,是等着原厂的人来,还是我们自己懂原理,花一下午把参数改好就能用?
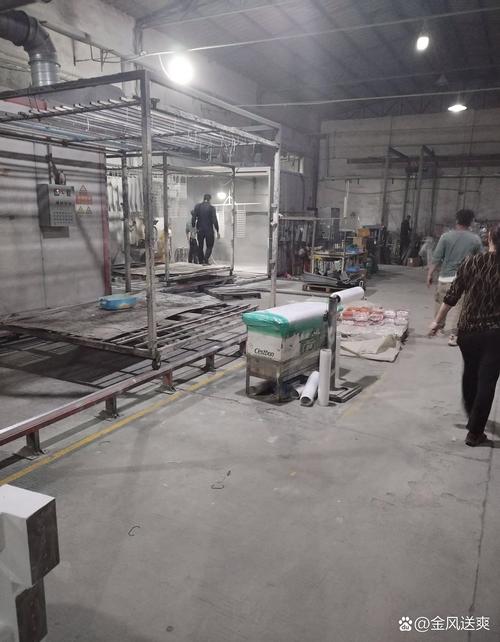
车间闲置的进口自动化打磨工作站盖防尘布场景
前阵子跟同行聊,说现在好多企业招机械设计的新人,上来就能讲一堆数字孪生、工业互联网的概念,真让他调个打磨工位的参数,连工件磨穿了都不知道问题出在哪。 其实我们做教研的,最想教给学生的从来不是怎么选最贵的零件、做最漂亮的渲染图。是你得真的蹲在现场,知道工人的手是怎么动的,知道工件是怎么被磨坏的,知道你设计的东西,是要真的在车间里转起来,不是放在展厅里给人看的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:把自动化打磨从"展厅摆件"拉回车间的教研碎记
文章链接:https://m.yqhljx.com/list_9/4540.html