上周三的设计课下课铃刚响,张磊攥着笔记本电脑冲过来,屏幕上是他刚跑出来的铣削工艺参数表——进给量远高于我给的参考值,表面粗糙度还标着Ra1.6。我当时第一反应是”你这参数是从哪抄的”,他说,用那个新的AI工艺优化工具跑的。
那些跑出来的“完美参数”,根本下不了车间
我盯着那串参数看了半分钟,问他,你给AI喂了什么条件?他说,就输了毛坯是6061铝合金,要加工一个10mm的通孔,要求粗糙度Ra1.6。
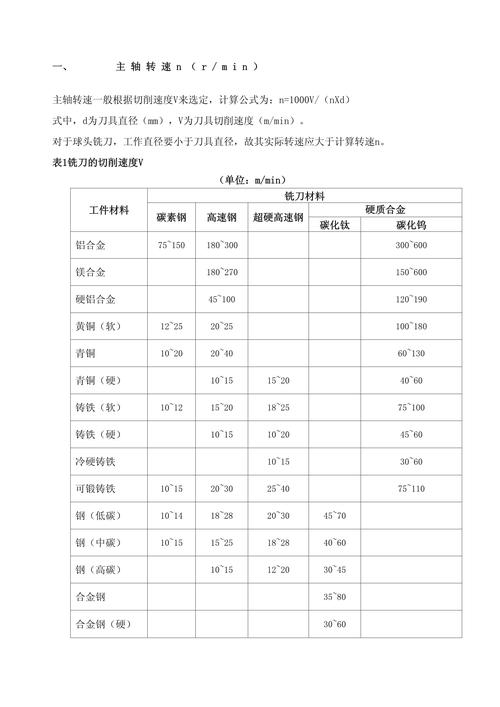
合着他连咱们实验室那台老X6132的主轴最高转速才1500r/min都没输进去。
AI给的切削速度800m/min,换算成转速得两万多转,咱们那台老机床转起来都得散架。
说实话,那瞬间我有点哭笑不得。之前我总觉得把AI工艺优化引入课堂,是帮学生把从“手工算参数”到“落地出方案”的时间缩短,结果没想到,大部分学生连“给AI什么条件”都搞不清楚。上个月带学生去金工车间实习,师傅拿着学生的工艺单直摇头,说你这装夹方式,夹上去壁厚2mm的铝合金壳体都得夹变形,AI连我们车间那台三爪卡盘最大夹持力才8kN都不知道。我站在旁边,脸都发烫。
我把AI的“黑箱”拆成了3步课堂练习
之前的作业要求很简单:用AI工艺优化工具出一套轴类零件的加工工艺。现在我改了规则,必须完成三步才能交作业。
首先第一步,先列所有前置约束条件,不许直接开工具。小到车间有没有对应的立铣刀,大到机床的主轴转速范围、工件的刚性要求,甚至是加工周期是1天还是1周,都得列在作业的第一页。我特意跟学生说,你漏一个条件,AI给的结果就可能偏到姥姥家去。
然后第二步,对着AI跑出来的结果,找3个可以质疑的点。比如进给量为什么比教材给的高?是因为AI用了新的刀具参数库?还是没考虑工件的装夹变形?不许直接默认AI给的都是对的,必须写出自己的疑问。
第三步,把AI的方案和自己手工查手册算的方案做对比,差值超过20%的地方,必须找出来原因。
上次有个学生做完这三步,找出来AI给的方案少了一道去毛刺的工序。原来训练数据里的工艺方案大多是大批量生产的,会用自动化设备去毛刺,而我们学生做的都是单件小批量,根本没那个设备,要是直接按AI的方案做,交付的零件边缘全是飞边。
别把AI工艺优化当成“交作业的捷径”
之前还见过学生直接拿AI生成的参数交作业,连自己核对一遍都懒得做,上机试的时候直接把孔镗废了。我当时没骂人,就站在旁边看他把报废的零件从机床上拆下来。
不过话说回来,我也不是要把AI工艺优化一棍子打死。有个学生用AI优化了薄壁端盖的铣削走刀路径,之前他自己编的路径,加工出来的工件变形量明显超差,用AI优化完,变形量落在了公差范围内——这个结果是他自己对着手册调半个月参数都不一定能摸出来的。
工具是好工具。
但你得知道它的边界在哪——就像你不会拿着游标卡尺去量行星的直径,也不能让一个没摸过咱们实验室机床、没见过咱们车间师傅干活的AI,凭空给你出一套能直接落地的工艺方案。
现在我上课第一句话就说,AI给的所有参数,你要是说不出来为什么这么选,就算结果再完美,作业也是零分。
