2026-10-19 08:28:59 分类:机械设计
很多工厂把产线效率低的问题归因为设备老化、人员操作不熟练,实际上80%的效率损失来自产线协同作业的逻辑错位——不是单台设备不够快,是整个链路的节拍、缓冲区、信号握手没对齐。都是跑了快20条产线攒出来的实打实战经验,没有虚的概念。
上周帮苏州一家做光伏组件的厂排查良率问题,拧开他们产线的MES后台一看,整个人都傻了。
串焊机的出料节拍是12s/片,后面的层压机单批次要压240s,两边的缓冲区堆了快300片半成品,地面都快摆不下了。这就是典型的协同没做对。不是某台设备拉胯。是整个链路的呼吸节奏完全错了。
节拍匹配不是凑数字,是算“有效等待时间”
很多厂做协同规划的时候,直接把设备手册上印的标称节拍抄下来凑平均值,根本不算实际生产中的损耗率。就拿刚才那家光伏厂来说,串焊机的手册标称节拍是10s/片,实际因为焊带偏移、焊头清洁、换型号调整的综合停机率是17%,算下来实际有效节拍是12.05s/片;层压机的手册标称是6s/片(按单批次40片、单次压合240s算),但实际因为上料对位、抽真空等待的时间占了单周期的22%,实际有效节拍是7.7s/片。
按照GB/T 41387-2022《机械制造产线协同效率评估规范》给出的计算方法,产线协同匹配度=(单工位有效作业时间/产线平均节拍)*100%,这个值合理区间在85%-95%之间。太低了就是缓冲区堆货、在制品积压,太高了就是某一个工位成了卡脖子的瓶颈,前面的工位得停下来等。刚才那家光伏厂的匹配度算出来只有62%,相当于整条线有三分之一的时间在无效等待。
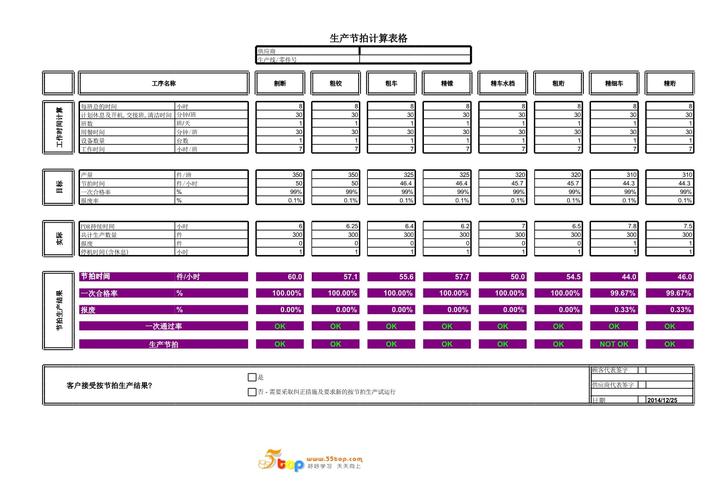 光伏组件产线串焊机与层压机节拍匹配计算表
我见过最离谱的规划,是把实验室环境下测出来的理想节拍直接写到产线SOP里,现场操作员拿着表都骂——“我焊到第30片就得停一下擦焊头,你这10s的节拍是让我长翅膀飞?”真要把节拍算准,得蹲在产线旁边记3天的实际运行数据,别在办公室里对着手册凑数。
缓冲区设计的坑:不是越大越好,是算“最小安全库存阈值”
很多人遇到协同不畅的第一反应,就是加缓冲区的容量,觉得堆得越多越不会断料。错的。
去年帮宁波一家汽车零部件厂做产线优化,他们的焊装线一开始把缓冲区设了120个工位的存放量,理由是“多存点料,就算某台设备坏了也能撑到修好”。结果上个月焊枪因为电极头磨损停了40分钟,后面的工位很快把缓冲区的料用完了,前面的工位还在不停出料,堆的料把AGV的通行通道都堵了,最后清理、重新对位花了3个小时,损失快20万。
按照离散制造系统的可靠性设计通用原则,最小安全库存=(单工位平均故障恢复时间*产线平均节拍)*1.2的修正系数,这个1.2的修正系数是留的换型、临时停机的冗余空间。刚才那家焊装线的单工位平均故障恢复时间是18分钟,产线平均节拍是22s/件,算下来合理的安全库存应该是(18*60/22)*1.2≈59件,根本不需要120件。多出来的60件存放位占地方不说,还会因为钣金件长期存放、来回搬运造成表面划伤,光去年的划伤不良就损失了快12万。
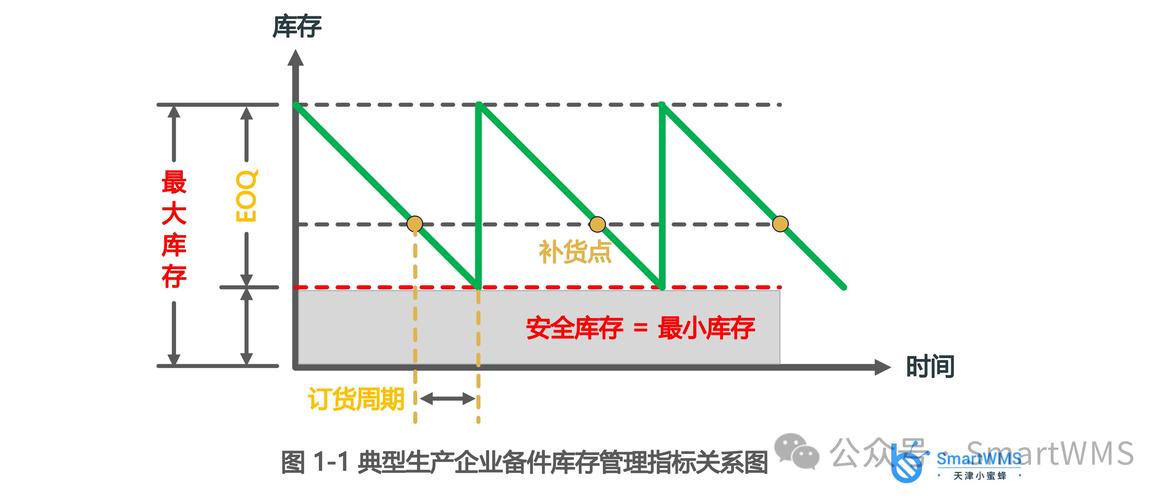 汽车焊装线缓冲区最小安全库存计算示意图
说实话,我每次去现场看到缓冲区堆得满满当当的,都知道这厂的协同系统肯定没走心。真把协同做顺了,缓冲区的料是流动的,不是堆成小山不动的。你要是在现场站10分钟,看到某块料在缓冲区待了超过两个小时,不用查后台都知道,前后两个工位的协同逻辑肯定出bug了。
信号握手的细节:别让“假到位”拖垮整条线
 信号握手的细节:别让“假到位”拖垮整条线
很多人觉得产线协同就是软件层面的MES、WCS系统对接,买一套贵的系统就能解决所有问题。实际上最容易出问题的,反而是最基础的工位间信号握手环节。
东莞一家做充电器的厂,之前的组装线经常出现“上一个工位已经把料推出来了,下一个工位的夹具还没夹紧”的情况,导致料掉在传送带上刮花外壳,不良率一直卡在3.2%。一开始他们的电气团队查了半个月PLC程序,觉得是逻辑写错了,最后到现场蹲了半天发现,是上料工位的光电传感器装得太靠前,料刚走到传送带上就给了“到位”信号,根本没走到定位销的位置。后来把传感器的安装位置往定位侧移了12mm,加了双触发确认逻辑——也就是传感器检测到料到位后,延迟300ms再检测一次位置偏差,偏差超过0.5mm就触发重新推送,调整完之后不良率直接降到0.4%。
按照GB/T 15969.2-2023《可编程序控制器 第2部分:设备要求和测试》的要求,工位之间的握手信号必须有不少于2个独立的检测源做交叉验证,不能靠单传感器的信号直接触发动作。很多厂为了省成本,就装一个传感器,省了几十块钱,最后因为信号误触发造成的损失够买几百个传感器。我见过最离谱的信号问题,是两个相邻工位的通讯线被AGV碾破了屏蔽层,每次AGV经过的时候,后面的工位就会误触发一个空动作,整条线的节拍平白无故慢了8%,查了快一周才找到问题——你说这上哪说理去?
上次跟几个老工程师喝酒聊到产线协同,有人说这东西根本不是什么高大上的工业互联网概念,就是把每台设备的脾气摸透,让大家像一个班组的老师傅一样,你知道我下一秒要拿什么料,我知道你换型的时候要停多久,别谁也不等谁,闷头自己干。真把这点做透了,不用上什么昂贵的数字孪生系统,产线的整体效率至少能提20%。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别再让产线各自为战:产线协同作业的落地坑位与选型逻辑
文章链接:https://m.yqhljx.com/list_9/4583.html
