哦,那可是之前销售拍胸脯说误检率低于0.1%的系统,当时签合同的时候我们还特意把这个指标写进了技术协议,结果呢?生产线因为反复复检耽误的节拍,每天算下来要少出1200个转向节,算上报废和产能损失,半个月就能把一套系统的钱亏进去。
很多人对智能复检的想象,就是把工位上拿卡尺、拿通止规的老师傅换成相机和算法,省人、提效、精度高,听起来完美。真到了现场就会发现,这玩意的坑,比你加工过的零件表面的刀纹还密。
智能复检不是“把人工活扔给相机”
很多方案刚出来的时候,给你看的演示视频永远是实验室里的理想状态:打光均匀,工件摆得端端正正,没有灰尘没有油雾,识别速度快得飞起。根本不是。
我们2021年第一次给连杆加工线做复检改造的时候,就踩过这个坑。当时选的是某高校团队的视觉方案,对着连杆的螺栓孔通止规检测环节拍,模型训练集拿了3000张合格样件、200张不合格的,上线之后才发现,车间里的切削液雾气会在镜头上留一层薄油膜,原本合格的孔边缘的反光被模型识别成了崩边,误检率直接飙到8%。
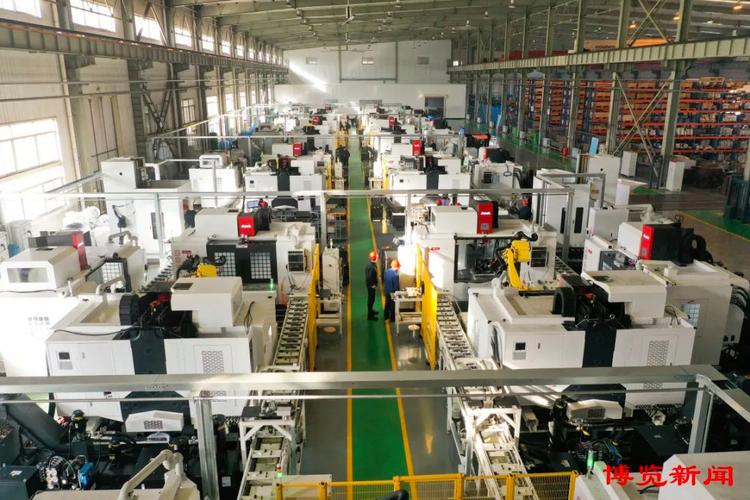
这里的核心误区,是把智能复检等同于“单工位的图像识别”。按照GB/T 1958-2017《产品几何技术规范(GPS) 几何量检验与测量设备的评价》里的明确要求,复检系统的测量不确定度必须控制在被测公差带的1/10范围内,不是说你能识别出缺陷就行,得把测量链路的所有干扰因素算进去。
比如刚才说的油膜问题,我们后来根本没换更高清的相机,就是在镜头前面加了个带正压气吹的防护罩,气路压力稳定在0.02MPa,同时在算法里加了镜头污染度的自校准模块——每次开机的时候拍一张标准的标定板,如果图像的对比度低于阈值,就触发报警提示操作员擦镜头。
还有个更闹心的事。当时我们一开始算的检测精度是0.02mm,实际装完之后发现,车间地面的行车经过时的振动,会让相机的成像焦平面飘,每次换班的时候测一下,偏移量能到0.03mm,比允许的公差还大。后来我们把相机的安装支架从原来的铝型材改成了20mm厚的花岗岩基座,隔振垫选的是邵氏硬度60的丁基橡胶,这才把振动带来的偏移量压到了0.005mm以内。
真的,很多人做方案的时候盯着相机的分辨率、帧率算半天,根本没意识到安装结构的共振、车间空气里的浮尘、甚至夏天空调出风口直吹镜头带来的温度漂移,对检测精度的影响,比相机本身的参数影响大得多。
误判率的账,从来不是算法单方面算的
供应商宣传册上印的“99%检出率”,背后是有前提的——都是在实验室把所有变量控死的情况下测出来的。到了生产现场,变量多到你数不过来。
去年我们给一家深沟球轴承套圈的生产线做复检项目,之前用的系统是检测套圈的滚道表面磨削烧伤。一开始供应商给的测试报告里,模型检出率是99.2%,上线之后才发现,不同批次的轴承钢材料的磨削烧伤程度根本不一样,有的是浅表层的氧化色痕迹,有的是深层磨削过热带来的组织相变,模型对浅表层的模糊烧伤识别率只有62%——因为训练集里根本没把这种边界不清晰的样本标进去。
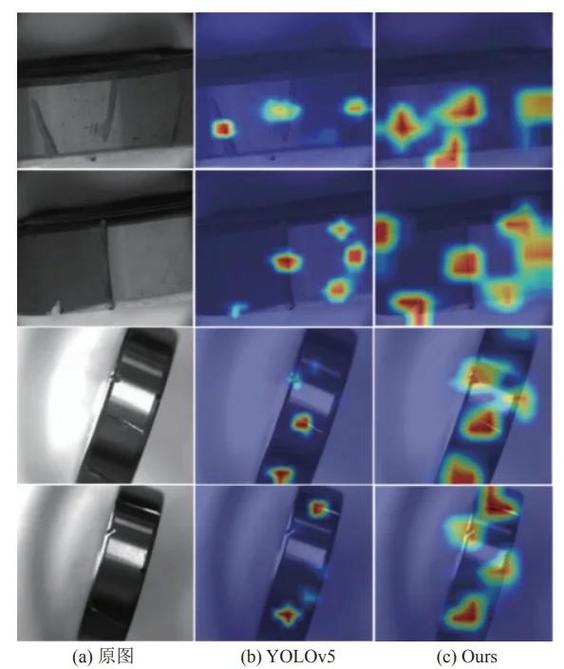
这里的坑太普遍了。很多人在搭训练集的时候,只拿“非常合格”和“非常不合格”的极端样本,根本没把临界状态的样本算进去。按照GB/T 2828.1-2012《计数抽样检验程序》的要求,我们在做复检系统的精度验证的时候,必须覆盖公差带上下10%范围内的临界样本,不能光拿极端好和极端差的样本来测性能。
比如我们后来给那个轴承项目补训练集的时候,专门翻了过去3个月的人工复检记录,把2000个“扯皮样本”全部找出来——就是那些当时三个检验员里,两个说合格一个说不合格,或者反过来的边界样本,把这些样本逐一标注清楚喂给模型之后,系统对浅表层烧伤的识别率直接拉到了94%,误检率也降到了0.3%以下。
说实话,我每次见那些一上来就吹“我们的大模型能解决所有检测问题”的供应商,就想把之前攒的半抽屉误判记录拍在桌子上。哪有什么万能的模型?你连现场的切削液浓度、换砂轮的周期、工人拿工件的手势都没摸清楚,再好的模型到了现场也是瞎猜。
复检系统的“隐形成本”,才是真正的坑
很多人算智能复检的项目账,只算相机、工控机、软件授权的初期采购成本,根本不算后期的维护成本。
比如我们最开始接触的那套转向节复检系统,一开始算的3年总拥有成本是28万,结果上线之后,每个月要安排一个专职工程师盯着系统运行,每周要补一次误判样本的标注,每个季度要做一次全工位的精度标定,算下来3年的维护成本已经超过了系统本身的采购价。
后来我们给相邻的另一条线做复检方案的时候,就没盲目追求复杂的大模型,而是把检测任务拆成了三层:第一层用气动量仪测关键的孔径尺寸,这个是硬测量,不受光照、油雾、振动的影响,精度稳定在0.002mm;第二层用普通的200万像素工业相机拍工件表面的磕碰、毛刺,用传统的机器视觉算法做初步筛查;第三层才用轻量的小模型去识别那些边界模糊的缺陷,把前两层筛出来的存疑样本送进模型做最终判断。
这么搭下来,整个系统的算法推理速度比之前的大模型方案快了40%,误检率反而从原来的1.2%降到了0.15%,而且后期的维护成本只有之前方案的1/3。
说到这就想吐槽一句,现在很多厂商做方案的时候,动不动就要上深度学习,好像不用大模型就显得技术不先进。实际上很多检测场景里,接触式测量的稳定性比纯视觉的方案靠谱太多了,为什么不能结合着用?
我们现在搭智能复检系统的时候,有个死规矩:凡是公差小于IT7的尺寸检测,必须留接触式测量的备份,不能全靠视觉输出结果;凡是表面缺陷检测,必须预留人工复核的入口,不能让系统直接做报废判定——毕竟你系统算错一个,就是几十上百块的零件,要是直接判废了,后面追溯都麻烦。
干了快12年的工艺和检测,我最大的感受是,智能复检从来不是什么用来替代人的“黑科技”,本质上是把之前老师傅攒了几十年的检测经验,拆成一个个可量化、可复现的检测步骤,让系统帮人把那些重复、枯燥、容易因为疲劳出错的活扛下来。
要是有人跟你说,上一套智能复检系统就能把所有检测工位的人都裁了,你大可以笑着听就行。毕竟到现在为止,我见过的跑的最稳的复检系统,从来不是那些堆了最贵硬件、最复杂模型的,而是那些从一开始就蹲在工位上,把每一个可能影响检测结果的小破事都想周全的。
