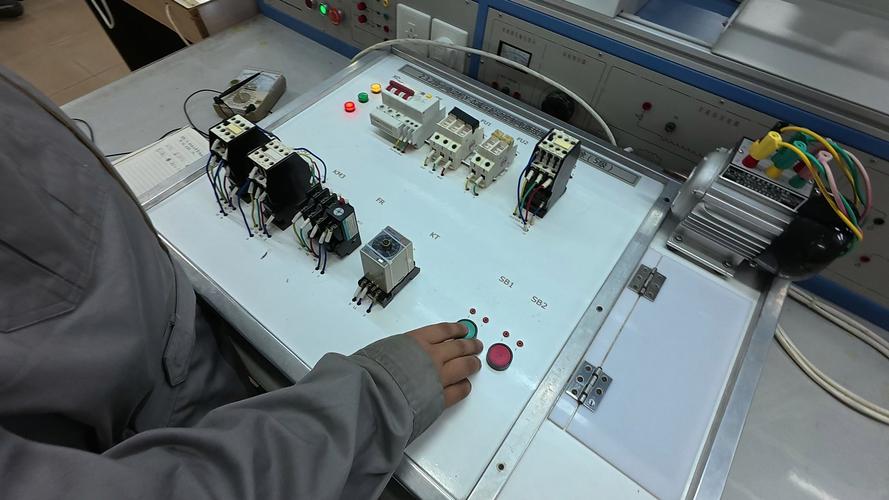
上周三的实训课,刚进车间门就看见第三组的两个男生蹲在实训台边抠接线端子。
汗顺着下巴滴在接线排上。
他们做的是小型物料分拣生产线的模块,前两周一直在调单个气缸的伸出缩回动作,这周的任务刚加上生产计划联动的要求,直接卡了整整20分钟。
我走过去扫了眼电脑屏幕,逻辑块堆得像被猫扒过的线团:进料传感器一检测到物料,就触发推料缸伸出;气缸伸到位,立刻启动传送带。
完全没绑定任何工序的前后状态。
有个男生抬头蹭了蹭额头上的灰,喊我:“老师我们按课本上的动作顺序写的啊,怎么传送带转着转着,就把物料卡到挡块后面去了?”
说实话,我当时第一反应是想笑。
这哪是做生产计划联动啊,这就是把单工序的动作按先后顺序串了根线而已。
我拉了个凳子坐在他们旁边,没伸手改程序,就问:“你们金工实习的时候,师傅会不会让你刚铣完一个平面,就把零件直接塞给磨床?”
“不会啊。”
“为啥?”
“得等铣完一批,报了数,磨床那边排上号了才接活。”
哦,他们突然愣了。
上次实训课卡壳的那20分钟
之前教这部分内容的时候,我总想着把车间里那套生产管理的逻辑全搬出来。
什么主生产计划拆解,什么物料需求计算,PPT上列了满满三页,配着复杂的甘特图。
学生在下面坐得笔直,点头点得像啄米,一动手就懵。
为啥?
因为绝大多数人根本没在真实车间待过,不知道“联动”从来不是程序里的线接对了就算数,是每个工位的动作,要跟着前序的完成数量、后序的待料状态走的。
砍掉一半的理论,把联动拆成三个可触摸的小开关
去年的教案里,光生产计划的概念就要讲40分钟。今年我直接砍到10分钟,剩下的时间全把抽象的逻辑拆成三个可触摸的小模块。
第一个是工序计数锁:前序工序没攒够3个待加工件,后序的传送带根本不启动,哪怕传感器把物料检测得清清楚楚也白搭。
第二个是异常暂停键:只要后序的分拣工位卡了料,前序的推料缸立刻停,别一个劲往前送,堆得满地都是。
第三个是节拍校准位:每个工序的动作时长,要和整线的生产节奏对上,不能推料缸0.5秒就伸出去,传送带晃悠悠2秒才过来,物料直接撞在缸杆上。
上次备这部分内容的时候,我把三个模块的名字写在白板上,突然觉得之前的教学真的有点飘。
我们教机械设计的,总想着让学生懂最复杂的系统,却忘了他们连最基础的联动逻辑都没亲手摸过。
就像教小孩骑自行车,你上来就讲力矩平衡、链条传动的传动比,不如先给他装个辅助轮,让他蹬着走两步,找着平衡的感觉再说别的。
有个之前总在课上趴在桌上补觉的女生,这次做模块的时候,主动找我要了个计数传感器。她说去年暑假在电子厂打暑假工,线长天天在产线上喊,前面的工位停了,后面的绝对不能继续送料,不然堆料了要扣绩效。
我当时听完真的挺感慨的。
原来不是学生学不会,是我们之前把知识和他们的真实经验隔得太远了。
别追求“完美联动”,先让系统能停得住
上周有个组的学生,为了做他们嘴里“完美的生产计划联动”,把整条线的节拍算得丝毫不差。
从进料到分拣完成,每个动作的时间卡到0.1秒,连气缸的缓冲时间都算进去了。
结果第一次试运行的时候,刚好有个物料放歪了,光电传感器没检测到,整条线直接空转了10分钟,把旁边组堆在台边的待加工物料都带飞了三个。
我过去没帮他们调程序,就问:“你们觉得真实车间里的生产线,是追求一秒不差的运转吗?”
没人接话。
“根本不是的。”
真实的生产线,追求的从来不是效率拉满,是只要出一点异常,能立刻停,能让操作工伸手把歪了的物料摆正,按个复位键就能接着跑。这才是有用的联动。
之前我们总觉得,生产计划联动就是要让所有动作严丝合缝,不能有半分停顿。实际上根本不是。
它的核心,是让整条线上的每个工位,知道自己什么时候该动,什么时候该等,出问题了大家一起停,别一个劲往前冲。
上周收上来的实训报告里,有个学生写的话我记在教研笔记的扉页上。他说之前总觉得生产计划联动是工厂里管理层坐在办公室算的事,和机械设计没关系。这次做了实训才发现,你设计的传动结构、传感器位置、程序逻辑,本质上就是在帮现场的工人把计划落地。
如果你的设计连最基本的联动逻辑都没有,再好的计划,到了车间也会变成一堆卡壳的物料。
我后来把之前教案里那几页印着复杂ERP表格的幻灯片全删了。
不是说那些理论没用。
是对于刚接触机械设计的学生来说,你得先让他摸到“联动”到底是什么感觉,再去讲那些上层的管理逻辑,不然全是空话。
昨天实训课下课,之前卡壳的那两个男生追着我跑了半条走廊,问下次能不能加个库存预警的模块——就是当料仓里的物料少于设定值的时候,自动触发补料的声光提示。
我一口答应。
转身就把这个需求记在笔记本上,笔尖划得沙沙响。
突然觉得,这才是上课该有的样子。
