之前跟不少制造企业的设备团队聊,发现大家对OEE的误解真的太深了——要么把它当成应付客户审厂的填数游戏,要么把它当成扣一线绩效的工具,完全忘了这个指标本来的目的是帮工厂找浪费。
上个月在苏州一家汽车零部件冲压厂蹲点,刚进车间就看到设备主管拿着打印好的OEE报表给客户看,87%的数值,比行业平均水平高一大截。我站在冲压线旁边数了半小时,光因为模具定位偏差反复调机就停了三次,每次都得花10分钟左右,边角料剔了快两筐。等客户走了我凑过去问,才知道他们把所有非计划的调试时间,全算进了“计划换模准备”的条目里。数是好看了。可问题一点没少。
别被教科书公式骗了,OEE的三个乘数从来不是对着报表填的
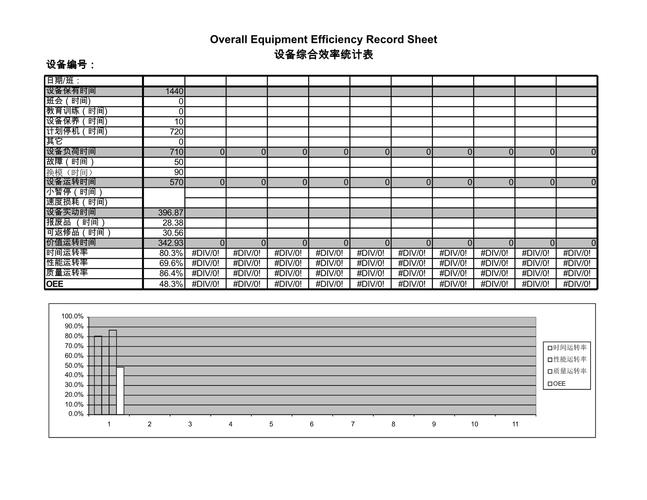
按照GB/T 33983.2-2017的规范,OEE的计算逻辑从来不是什么复杂的玄学,就是时间开动率、性能开动率、合格品率三个值的乘积。但偏偏就是这三个简单的数,几乎90%的工厂都算不对。
先说最容易动手脚的时间开动率。很多人为了把数做漂亮,会随意划清计划停机和非计划停机的边界——什么是计划停机?是提前一周排程的班前点检、计划内的批量换模、定期的精度校准,是可以提前预判、不会影响排产节奏的时间。那种因为模具没装好、参数没调好、物料没到位导致的临时停机,算哪门子计划停机?之前接触的一条冲压线,班长为了让OEE达标,把每次因为定位不准导致的12分钟调试,全归到计划换模的准备时间里,算出来时间开动率干到92%。我们蹲了三天重新拆分,这部分非计划调试占了总运行时间的18%,直接把真实OEE从虚高的87%拽到62%。
然后是性能开动率,这部分的坑更多。不少工厂直接拿设备铭牌上的理论节拍,乘上实际运行时间来算,根本不考虑设备实际的运行状态。比如注塑机因为冷却参数不对,每个循环慢3秒,操作工全程盯着模温不敢走开,设备在系统里记的是正常运行,算出来性能开动率98%,实际连续测了两班,才76%。还有那种设备空转的情况,比如车床等着前工序送料,主轴转着但根本没切削,这部分时间也算进运行时间的话,性能开动率的数根本没有参考意义。
最后是合格品率。别把返工后能过检的产品算成合格,按照规范,只要是第一次生产出来没达标的,不管后面修不修,全算质量损失。之前有个电子厂把所有返修后的产品全算成合格品,算出来的合格品率99.5%,实际第一次交检的合格率才92%,光这一项就把OEE算高了6个点。
现场蹲点测出来的OEE,才真的能指导改进
说实话,现在太多公司的OEE分析,是坐在办公室里导MES数据凑出来的。根本不下现场。
之前在深圳一家电子组装厂,看到他们MES系统里贴片机的OEE常年稳定在85%,看起来管理水平很高。我们连续三天跟着每一个生产批次走,从换料开始掐表:换料时飞达卡料,停了7分钟;吸嘴沾了锡膏,清洁了12分钟;贴出来的元件偏移,调相机参数停了15分钟——这些时间系统里全算成“正常生产间隙”,根本没计入停机。
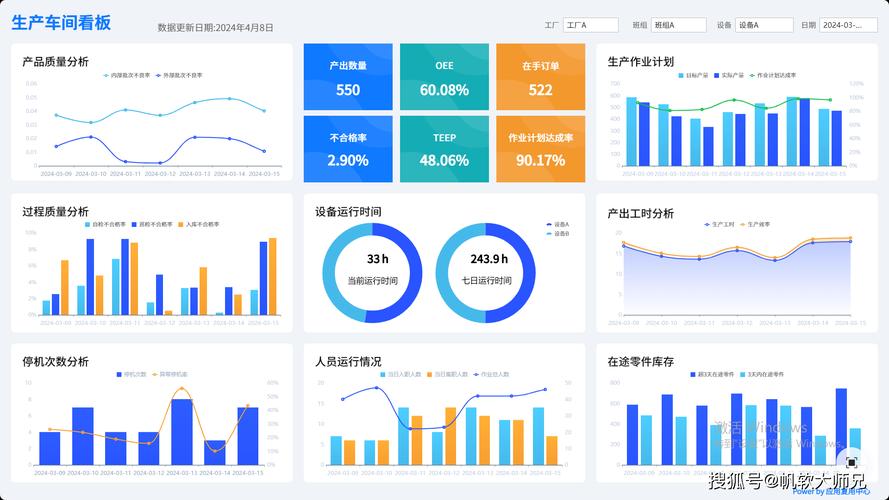
说出来不怕笑,我们第一天记完数据,把负责报数据的工程师喊过来,他盯着我们的记录表愣了半天——他之前从来没注意到,吸嘴清洁的时间从来没被系统捕捉过,因为MES的停机标签里根本没设这个选项。他算的OEE,自然是不准的。
很多人觉得测OEE得搞复杂的传感器、上智能采集系统,花几十万搭平台。其实真没必要。拿个秒表,拿本A4纸,让一线班长帮忙记,什么时间停的,停了多久,原因是什么,连续记两周,比你坐在办公室里导出来的系统数靠谱10倍。这里有个很实际的权衡:别搞太细的记录粒度。对于离散制造的机加工、冲压线,1分钟的记录粒度足够了,要是非要精确到秒,一线员工的抵触情绪马上就上来了——你记那么细,不就是为了扣绩效吗?大家肯定会瞒报。
尤其要提醒一句:OEE是用来找改进点的,不是用来扣钱的。你要是把OEE的数值跟班组绩效硬绑,最后拿到的数全是假的,一点参考价值都没有。
算完OEE别着急下结论,那些藏在数背后的隐性问题才是大头
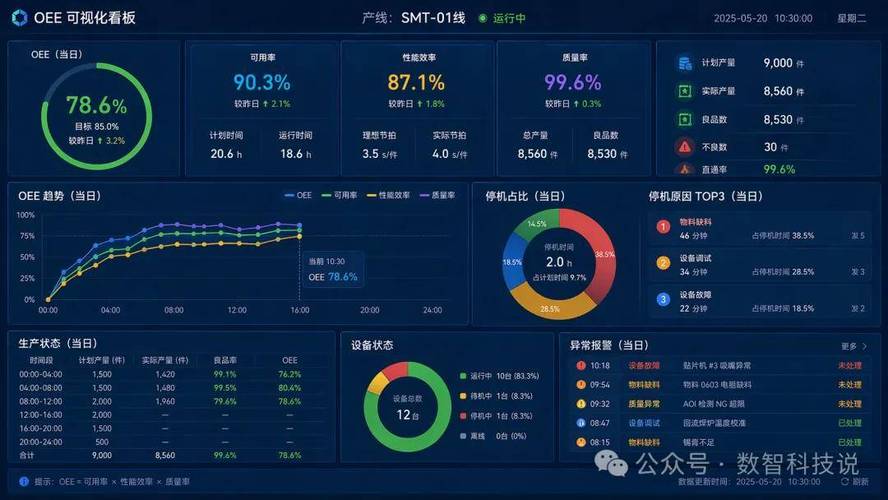
之前有个数控车床单元,算出来真实OEE是58%,比行业标杆的85%差了快30个点。一开始管理团队的第一反应是操作工效率低,要搞技能培训,要加考核。结果蹲下来拆数据才发现:60%的损失是因为刀具换得太勤——每把刀的实际切削寿命是45分钟,工艺文件上写的是30分钟就强制换刀,光换刀的时间就占了总停机时间的42%。还有25%的损失是因为待料,前工序的铣加工每次晚20分钟把件送过来,车床就在那空等。剩下的才是操作工因为对刀不熟练导致的调试时间。
你看,要是上来就怪操作工,那不就闹大笑话了?后来他们把工艺参数重新验证,把换刀间隔调整成实际测试的42分钟,光这一项就把OEE拉上去了12个点,根本没让操作工多干一分钟,产量还涨了。
很多人算完OEE看到数值低,第一反应是加压、是考核,其实根本不是人的问题。OEE分析到最后,从来不是为了凑一个看起来好看的数,是要找到那些“最容易捡的损失”——就是那种花最少的力气,能把损失降下来的点,先啃。比如你发现换模时间占了15%的损失,那就上快换模装置,做SMED流程优化,这比你逼着操作工把对刀速度提20%容易多了,效果还更好。
上周收到那个苏州冲压厂的消息,他们把之前乱分类的停机条目全改了,原来虚高的87%的数,回归到真实的59%。第一个月就靠优化模具定位的锁紧结构,把调试时间砍了一半,现在OEE稳在68%,还在往上走。
OEE这东西,从来不是给领导看的汇报材料。你真蹲到线边去,那些藏在报表缝隙里的问题,一抓一个准。
