2026-10-22 10:14:57 分类:机械设计
上周在车间蹲了三天,帮刚入职两年的小年轻改第三版铣削编程——他对着GB/T 6060.1的表面粗糙度要求卡了壳,明明算出来的切削参数理论值完全合格,加工出来的6061-T6铝合金件就是有让刀振纹。我当时翻了下手机里存的老周当年手写的参数表,把进给量从0.12mm/z调到0.08mm/z,一次走刀就过。
他还不服,说查的《金属切削手册》里给的进给量就是0.12mm/z,为什么要调。我指了指机台上的刀——那把φ10的硬质合金立铣刀已经用了两个班,刃口有细微的崩缺,按照手册的参数走刀,每齿的切削厚度刚好落在让刀共振的区间里,不出现振纹才怪。老周在这台机台上干了八年,把不同磨损程度的刀具对应的最优进给量都记在他那个卷边的黑皮笔记本上,我们之前整理进经验库的时候,光这一个侧铣场景就存了17条细分参数,从新刀到磨损量0.3mm报废,每个阶段的切削速度、进给量、主轴转速都标得清清楚楚。
为什么现在90%的所谓“工艺知识库”都是摆设
说真的,我见过太多公司搞的工艺知识库,本质上就是个电子档案柜。把正式下发的工艺卡、国标文件、供应商给的刀具参数表一股脑扫进去,搜个“45钢调质”出来的是通用的硬度要求、淬火温度,半字不提车间里夏天温度35度以上时,乳化液浓度要从8%调到12%,不然薄壁件铣完内应力变形超差的实际经验。
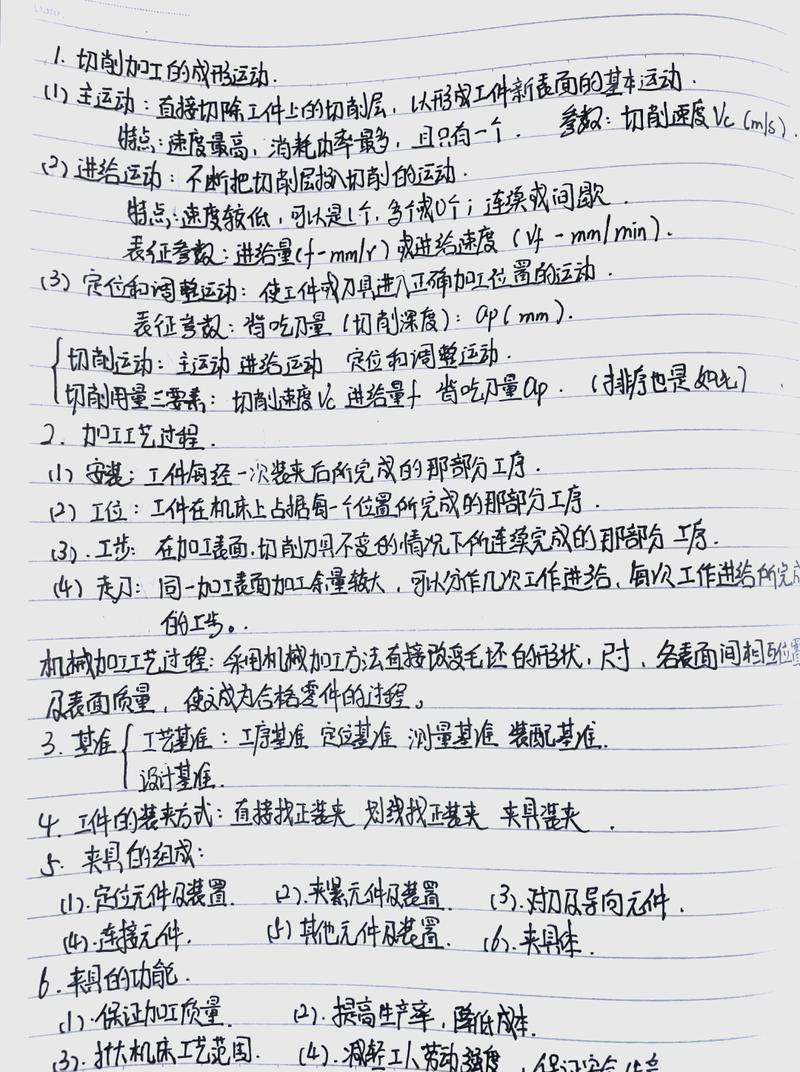 机械加工车间工艺文件手写参数笔记实拍
这种知识库有啥用?刚入职的工程师搜出来的内容,和他自己去百度搜出来的东西没有任何区别,甚至还不如车间班组微信群里老师傅随口说的一句话有用。上次碰到个刚从设计院出来的工程师,拿着图纸跟车间主任拍桌子,说孔的位置度要求φ0.03mm完全符合设计规范,为什么车间说做不了。要是他当时能翻下真正有用的经验库,看到里面存的“普通立式加工中心的重复定位精度稳定在φ0.02mm左右,当孔的位置度要求小于φ0.05mm时,必须换坐标镗床加工,单件成本要翻三倍”,也不至于最后搞到项目延期两周。
说白了,那些扫进去的公开文件,根本不是“经验”,只是“资料”。真正的工艺经验,从来都是带着踩坑的记忆、带着具体的场景、带着付过学费的教训的东西。
能真正用起来的工艺经验库,到底要装什么
我们现在跑了两年的经验库,从一开始的班组级共享表,到现在覆盖三个车间的近800条条目,从来没有追求过“全”。国标要求的内容半字不存,只存那些书本上找不到的、踩过坑才摸得到的细节。
比如有条目写的是:6061-T6铝合金薄壁件壁厚2mm,用φ10硬质合金立铣刀侧铣,当刀具刃口磨损量达到0.15mm时必须换刀——这时候加工出来的尺寸虽然在公差范围内,但后续阳极氧化会出现明显的刀纹色差,之前因为没注意这个阈值,连续两批货被客户退回,损失一万二。
还有的条目写的是:Cr12MoV钢淬火后磨削,按照通用工艺要留0.03mm的研磨余量,但我们现在换了新的CBN砂轮,磨削的表面粗糙度能稳定到Ra0.8,留0.015mm的余量就足够后续研磨,每件能省12秒的磨削时间。
你看,这些条目没有半句空话,每一条都标清楚了触发场景、踩坑代价、验证过的参数、负责验证的工程师。新来的工程师碰到同样的问题,搜出来的不是干巴巴的理论,是实打实的、别人已经付过学费的解决方案,根本不用自己再重新试错。
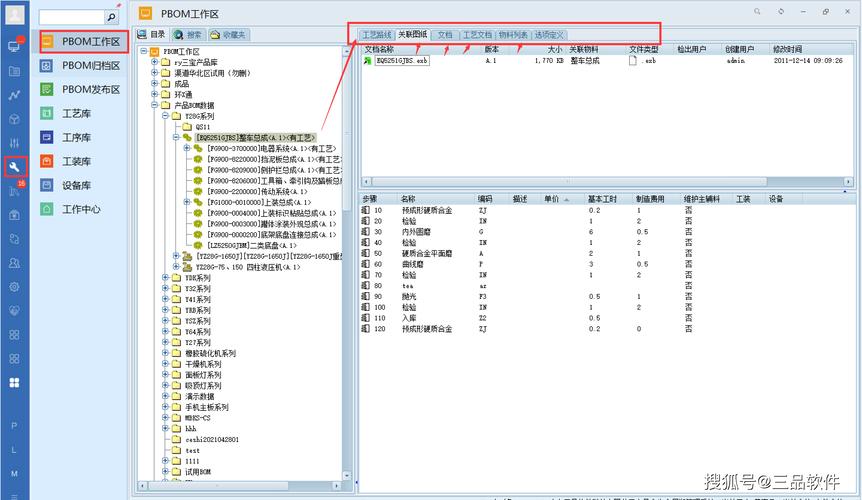 工艺经验库条目结构化字段界面截图
之前有个做模具的工程师,要加工一套S136钢的注塑模,本来按照常规流程,要先粗加工、淬火、半精加工、淬火时效、精加工,算下来要两周时间。他翻经验库的时候看到一条存了三年的经验:当模具的型腔深度小于150mm时,淬火后可以在恒温车间放72小时做自然时效,不用额外做一次人工时效,能省24小时的加工周期,变形量还比人工时效小。就这一条,帮他的项目提前一天交付,客户直接给了下一批的订单。
搭工艺经验库最容易踩的几个坑
 搭工艺经验库最容易踩的几个坑
我见过太多团队一开始雄心勃勃要做工艺经验库,最后搞了个空架子,问题基本都出在几个地方。
一开始就想搞大而全的系统,找IT团队做个独立的平台,要上复杂的权限管理,要和PLM系统打通,要做数据可视化大屏,前前后后搞了半年,最后里面的内容还不如班组的微信群多。我们一开始也踩过这个坑,后来直接把复杂的系统全砍了,先用飞书多维表搭个共享表,就设了工艺场景、材料牌号、设备型号、问题现象、解决参数、踩坑成本、验证人几个字段,两周就攒了120多条实际的经验,比之前那个花了十几万做的空架子有用多了。
还有个容易犯的错,就是把经验当成存进去就完事的死东西。之前我们有条经验是“Cr12MoV钢磨削要留0.03mm的研磨余量”,后来换了新的CBN砂轮,这个参数就不适用了,要是不及时更新,新来的工程师照着旧参数做,就会多花一倍的研磨时间。我们现在每个季度都会把库里的条目翻一遍,找对应的验证人确认参数是不是还适用,有新的设备、新的材料进来,就第一时间把对应的经验补进去。
最要命的问题,是没有正向激励,没人愿意掏真东西。你想啊,老工程师干了一辈子,攒了一堆压箱底的经验,你让他免费写出来放库里,啥表示都没有,谁愿意说真心话?我们现在的规矩很简单,每一条经验被其他同事引用,并且成功解决了实际问题,就给贡献人发50块钱的奶茶券。上个月算下来,总共发了不到2000块的券,算下来省下来的试错成本快20万了——这笔账怎么算都值。
其实工艺经验库从来不是什么高大上的数字化转型项目。它就是把那些老工程师印在脑子里、写在卷边笔记本上、传在车间休息区聊天时的零散经验,变成能让新来的人少走弯路的工具。别总想着搞什么大模型、人工智能赋能,先把车间里那些实打实踩过的坑记下来,比啥都强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别再让老工程师的手艺烂在抽屉里:机械加工场景下的工艺经验库落地指南
文章链接:https://m.yqhljx.com/list_9/4727.html
