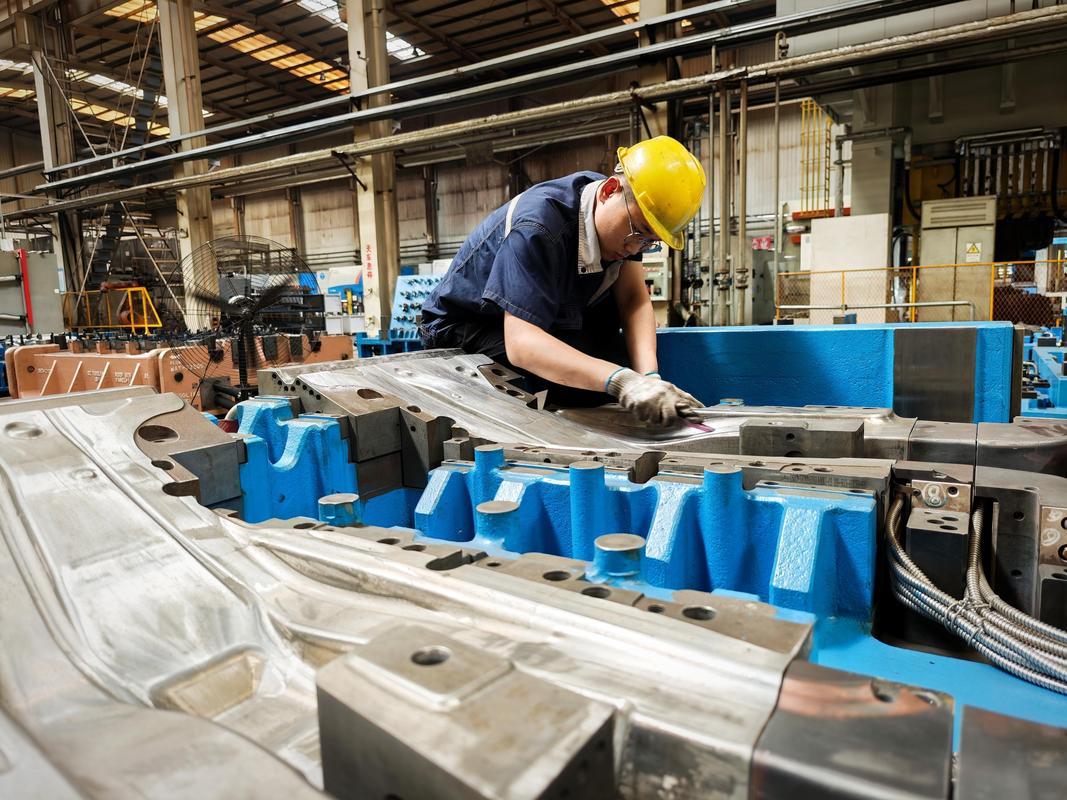
上个月去苏州相城的一家汽车结构件厂跑现场,冲压车间的张师傅蹲在300吨冲床旁边,满手油污地拧着模具固定螺栓,换一次产要耗2小时17分钟——我掐着秒表数的。
厂部之前拉着车间主任做了三批SMED培训,喊了大半年的快速换产,结果换产时间只缩了12分钟,大部分时间还是耗在拧螺栓、找正、接管线上。工人嫌培训烦,主任觉得钱花了没效果,两边都闹情绪。
真的,很多人对快速换产的理解从一开始就歪了。
换产慢的锅,真不该全甩给工人的熟练度
不少厂一提换产效率低,第一反应就是工人操作不熟练,要加强培训。可你真蹲在现场掐完秒表就会发现,换产时间里60%以上的损耗,是设计阶段就埋下的先天缺陷,和工人手脚快慢根本没关系。
之前给一家做伺服压装的工位做改造,原设计的夹具是用4个M12内六角螺栓锁死的,每次换不同规格的压头,工人要拿扭矩扳手挨个拧到85N·m,拧完还要打百分表找正,同轴度差0.02mm就得反复调,单这个环节就要耗18分钟。设计当初选螺栓连接的理由很简单——刚性好,压装的时候不会窜动。可他压根没算过,这个工位的换产频次是一天6次,光拧螺栓的时间,一天就要耗出去72分钟。
改的时候我们把4个内六角螺栓换成带自锁手柄的圆锥定位销,配合端面的液压锁紧块,换一次压头的时间直接缩到1分20秒。压装的刚性一点没降,锁紧力反而比之前手动拧螺栓稳定多了——毕竟液压锁紧的力是恒定的,工人有时候拧螺栓拧的力度忽大忽小,反而容易出问题。
算过账吗?一个M12的螺栓,拧到额定扭矩要转12圈,4个就是48圈,加上把螺栓从柜子里找出来、扳手对位的时间,纯纯的无意义内耗。很多设计员在图纸上标连接参数的时候,只静态计算承载力,完全没把换产时的操作时间算进全生命周期成本里,等设备装到现场用了才发现,换一次产的时间够多做几十个零件。
快换结构选型,不是越贵越快就越合适
现在一提快速换产,很多供应商就上来推全伺服快换、电永磁吸盘,一套系统报几十万,算下来设备回收周期要两三年。真没必要。
去年给长三角一家做3C结构件的注塑厂做改造,一开始供应商推的全伺服快速锁模系统,报价28万。可现场的模具最大才120公斤,一天换4次产,算下来如果上这套系统,要2年多才能收回改造成本。我们最后选的是带自锁机构的偏心夹紧座,配合定位面的自润滑衬套,整套改下来才花了1.2万,换模时间从32分钟降到6分钟,不到3个月就把改造的钱赚回来了。
快换结构的核心是匹配换产频次,不是追求极限锁紧力或者极限换产速度。如果你的工位一周才换一次产,那花大价钱上自动快换系统就是纯浪费,不如把现有的固定螺栓换成带快拆手柄的款式,几百块钱就能解决问题。要是你的工位一天换8次以上,那才值得考虑气动、液压的自动锁紧机构,把工人的手动操作量压到最低。
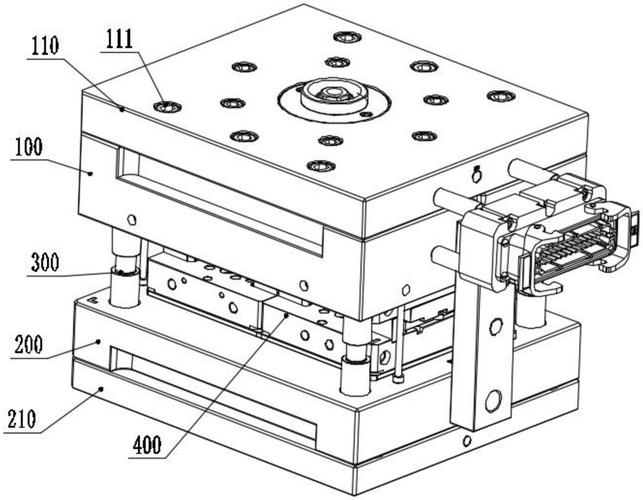
这里有个很容易踩的坑:很多人选快换定位销的时候,图便宜用普通45钢,不做表面淬火。之前有个厂的快换定位销用了3个月,定位面磨出了0.15mm的间隙,换完产的零件尺寸直接飘了0.2mm,整批2000个零件全部报废。按照GB/T 1800.2的公差要求,快换定位副的配合公差要选H7/g6,定位销的表面硬度至少要到HRC58,最好再加一层可拆卸的耐磨衬套——磨坏了直接换衬套就行,不用拆整个夹具。
最容易漏算的换产成本,藏在管线接口里
很多人做快换结构改造,只盯着机械连接的快拆,完全忘了气路、电路、冷却管路的连接。之前看到一个焊接工位的改造,机械部分的连接30秒就拆完了,结果要拔6个气管接头、4个航空插头,还要把缠在一起的管线理顺,前前后后花了10分钟。
真的,拆机械1分钟,理线10分钟,这种坑我见过不止一次。
解决方法其实很简单:把所有气路、电路、油路的接口集中到一个多针集成快换面板上,换产的时候直接把整个面板拔下来,对接的时候靠面板的定位销自动对位,不用挨个插接头。现在常用的多通路快换接头,对位精度能到0.1mm以内,插拔寿命10万次以上,虽然单套不算便宜,但算上每次换产省的10分钟,一天换5次的话,半年就能把成本赚回来。
之前有个同行业的朋友跟我吐槽,他上次改的快换夹具,机械锁紧、定位销全换完了,结果忘了把冷却水管的接头换成快拆款,每次换产要关水、拔水管、接水管,漏的水把地面弄的滑溜溜的,差点把干了十年的老工人摔了。这种细节,坐在办公室画图纸的时候根本注意不到,只有蹲在现场跟着工人完整换一次产,拿个秒表掐着每一步的时间,才知道哪里是藏着的坑。
很多人把快速换产当成什么高大上的管理工具,要搞流程、搞考核、搞培训。其实根本没那么复杂。本质上就是站在现场的角度,把工人每次换产要花的每一秒钟都掰开来算,哪些是无意义的拧螺栓,哪些是无意义的反复找正,哪些是无意义的挨个拔管线,能改的就改。
别总喊口号让工人提高效率。
蹲下来,跟着换一次产。
