上周去苏州相城的汽车零部件客户现场,刚跨进车间大门就撞见尴尬的一幕——去年砸了200多万上线的集成系统直接瘫了。
AGV卡在涂装工序的门禁口,上位机弹出来的产量数据和MES后台的统计值差了近15%,立体库的货位号飘了整整3个库位,班组长蹲在墙角抽闷烟,说这系统还不如之前用了十年的纸质台账顺手。
真的。
别拿“设备联网”当车间系统集成的及格线
很多人对车间系统集成的第一反应,就是把所有设备连上网络,把数据传到大屏上就算完事。
错了。
去年我帮这个客户做故障排查的时候,顺着网线摸了半天才发现,所有的Modbus通讯线全是跟380V的动力电缆捆在同一个桥架里穿过来的,屏蔽层压根没做接地,变频器一启动,电磁干扰直接把通讯误码率干到12%,数据每10分钟跳一次,不卡才怪。
按照GB/T 33906-2017《数字化车间 通用技术要求》的明确规定,工业通讯线缆与动力线缆的平行间距不能小于200mm,屏蔽层的接地电阻要控制在4Ω以内,多少集成商做方案的时候根本不查这些国标,拿过来就接线,能不出问题?
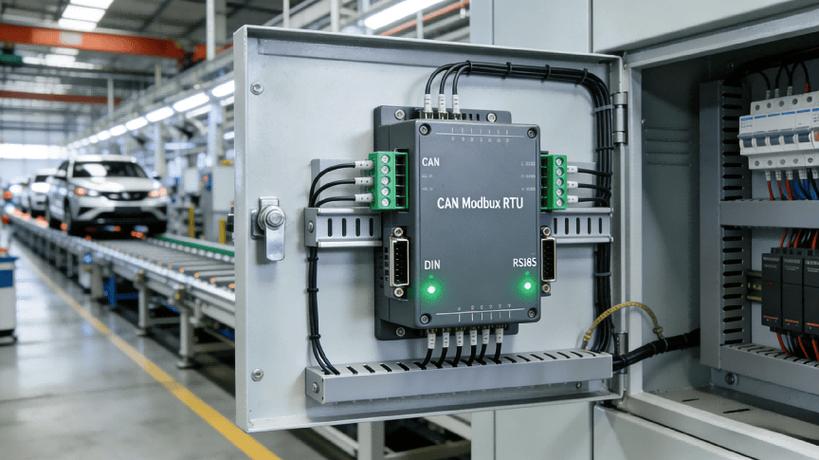
光是把1200米的通讯线从动力桥架里挪出来,单独走屏蔽线槽、重新做接地,我们就花了整整3天。整改完当天测的误码率直接降到0.02%以下,连续跑了72小时没掉过一次线。
说实话,我每次看到这种为了省人工不按规范布线的操作,血压直接往上涌。当初布线省的那2个工时,后面排查故障花的时间是它的几十倍。更离谱的是,很多集成商报价的时候,把屏蔽线槽、接地端子的钱算进去了,施工的时候偷偷把这些材料换成普通的PVC线槽,省下来的钱全进了自己口袋,最后出问题还要甲方擦屁股。
最容易漏的坑:工艺流的断点从来不在设备端
很多集成项目的方案讨论,全是设备厂家、集成商、IT部门的人坐在一起聊接口,聊通讯协议,聊数据传输速率,从来没人请一线的工艺员、班组长坐下来聊10分钟。
结果呢?
系统搭完了,机床的运行数据、AGV的位置数据、立体库的库存数据全打通了,客户要做零件全生命周期追溯的时候才发现,热处理工序的炉次号压根没进系统。
之前车间里的流转逻辑,是工人把每炉零件的温度曲线、保温时间写在随货的纸质流转卡上,系统里连对应的字段都没建。当初对接的时候,设备厂家只负责把热处理炉的温度数据传到自己的私有云平台,跟车间的MES系统是两套完全独立的账,要追溯某批零件的热处理参数,得先登设备厂家的云,再翻纸质台账,再回MES里找对应的加工记录,折腾一圈要半小时。
这种坑我见得太多了。上次宁波的一个精密加工项目,验收前客户临时提了追溯要求,整个项目组连夜补接口、改字段,干到凌晨两点,最后算下来,光是补这个炉次号的对接逻辑,就花了8万多——要是当初做方案的时候多问工艺员一句“你们热处理环节的流转逻辑是什么”,哪有这些额外的成本?
还有边缘网关的选型,很多人图便宜,挑那种只有4个采集口的入门款,刚上线的时候设备少,口刚好够。等后面要加视觉检测的信号、要接热处理炉的通讯、要连车间的能耗表,口不够了,又得拆下来换高性能的8口网关。拆一次就是大半天的停机时间。
贵。
当初省的那几百块采购差价,连一次停机的电费都兜不住。
不过话说回来,谁让当初做选型的人,从来没在车间待过超过2小时呢?他根本不知道,车间的设备是年年要加的,不是一次装完就再也不动了。
集成交付不是终点,是现场磨合的起点
很多集成商的项目逻辑是,只要设备数据能传上来,大屏能亮,就算验收通过,拍拍屁股就走了。
根本不管现场实际用起来顺不顺手。
我上次在宁波客户那看到的AGV路径规划,是工程师在办公室里按CAD图纸算的最优路径,12米宽的主通道,AGV跑起来确实顺畅。结果现场因为临时要放一个工具柜,通道窄了30公分,AGV直接卡在里面,进退两难,现场工人推都推不动。
还有那个立体库的取货优先级,系统默认是按离巷道口的距离算,离得近的先取。结果仓库里的重型货架,底层放的是2吨重的铸铁毛坯,上层放的是几十克的小螺丝,系统每次先取上层的螺丝,再跑到底层取铸件,叉车来回绕,一天下来多跑了快2公里,光电费就多花30多块。
我跟着班组跑了整整3天,把系统里的取货规则改成“按货重匹配作业通道”——重的货全部存在离出口最近的底层库位,轻的零件存在远端的上层库位,光这一个参数调整,整个仓库的作业效率直接提了18%。
还有更离谱的,之前接触过一个项目,花了300万做集成,上线3个月,系统里的有效报工数据还不到30%。为啥?因为系统里的报工逻辑是按标准工时算的,跟车间里工人的计件工资规则完全对不上,工人在系统里报工,反而比实际拿的工资少,谁愿意好好用?最后系统就变成了摆在展厅里给客户看的摆设。
对吧?车间系统集成从来不是靠堆设备、堆软件、堆大屏就能做成的。你得蹲在车间里,跟着班组长跑完整整一个生产周期,摸清楚每个工序的断点、每个工人的操作习惯、每台设备的运行脾气,才能把系统做的能用、好用。
别总想着拿一套标准化方案套所有车间。
每个车间的脾气,都不一样。
