上个月跑了三家长三角的精密结构件厂,蹲在车间数了三天的周转箱。
有个做新能源电池托盘的厂,冲床工位和CNC工位之间,转料的师傅每天要跑27趟,上周刚出了个乌龙:师傅把刚冲完的铝件带着的边角料混进了周转箱,在CNC工位刮花了三个待加工面,光返工加报废就亏了3900多。车间主任跟我吐槽,说每年光这种跨工位的衔接问题,损失的产能差不多有15%,上了两次MES都没解决。
说实话,我太懂这种感觉了。
协同的第一坑:不是流程卡,是工位间的“物理可见性”
太多厂一提到跨工位协同,第一反应就是做流程文件、上扫码系统、搞早会对齐。真不是。
之前我们做汽车底盘悬架控制臂的生产线,最开始冲剪工位和焊接工位隔了12米,中间是消防通道,冲剪下来的料堆在蓝色周转箱里,焊接工位的班长根本不知道前面冲了多少。有时候冲床换模慢了,焊接工位的焊枪空等40分钟;有时候冲床连开3小时,料堆得挡了消防通道,安全员追着骂。当时算下来整条线的OEE才62%,比《机械制造企业生产能力评价方法》里要求的行业基准低了整整18个点。
我们当时没急着买贵系统。就在两个工位中间的立柱上,挂了个带磁吸数字牌的白板。冲床工位每出一满箱合格料,就把白板上的数字拨到对应数值;焊接工位缺料了,直接举个手喊一声,不用填任何单据。
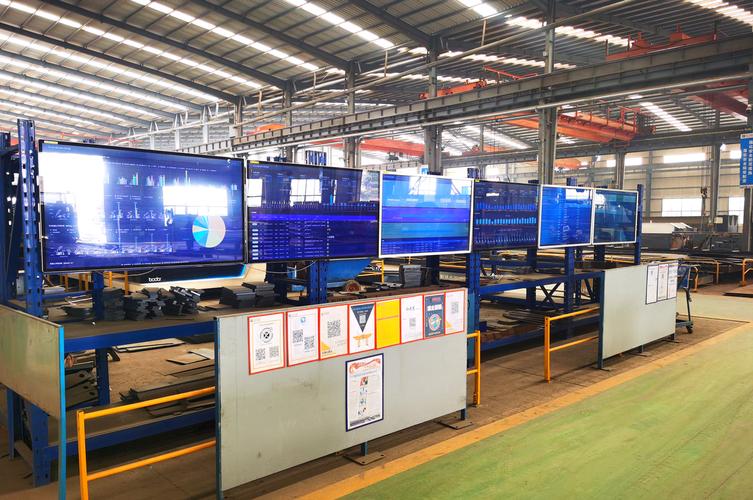
就这么个几十块钱的改动,3个月后整条线的OEE涨到了78%。算下来省下来的产能,够买三副进口的硬质合金冲头。
很多人觉得这种土方法上不了台面。可你算过没有,车间里的一线工人,每天要花20%的时间在找料、问进度、等补料上,这些时间根本不会体现在流程文件里。所谓的协同,首先得让相邻工位的人看得见彼此的进度——隔着一堵墙、隔了十几米的通道,你把流程写得再细,也没用。
别搞“万能协同标准”:不同工位组合的协同阈值差得远
踩过坑才知道,跨工位的在制品储备量,根本没有通用公式。
按照GB/T 33000-2016《企业安全生产标准化基本规范》里的生产现场物料管理要求,不同加工节拍的工位,协同的安全余量得结合实际算,不能拍脑袋。比如冲剪(节拍12s/件)和去毛刺(节拍18s/件)这种节拍差在30%以内的工位,周转在制品量控制在2小时产能就够——按每箱20件算,放4个周转箱刚好,多了占地方,少了容易断料。
那如果是CNC加工(节拍90s/件)和三坐标检测(节拍12min/件)这种节拍差6倍以上的工位,你要是还按2小时的量放,检测工位直接被堆爆。
说起来都是泪。当时我拍脑袋按通用标准,在检测室门口放了8箱待检件,结果夏天车间温度高,刚从CNC下来的铝件表面温度有42℃,堆在一起散不出去热,直接把三坐标测量室的温度拉到了23.8℃——超了GB/T 17167规定的精密检测环境20±2℃的允许范围,测出来的形位公差偏差超了0.02mm,整批240件全部拉回CNC重新精加工,光人工成本就花了8200多,还耽误了客户3天的交付期。
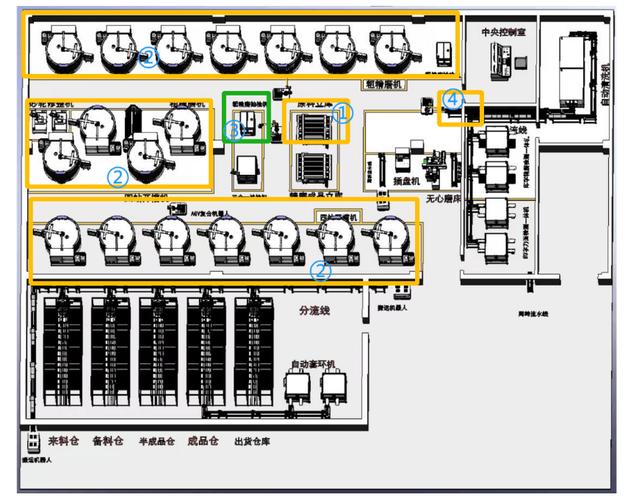
后来我们重新算的阈值:CNC和三坐标工位之间,只放1小时产能的待检件,也就是2个周转箱,多出来的件直接转到恒温暂存架上,等检测工位有空位了再转过去。改完之后,再也没出过因为温漂导致的检测误差,待制品的占用量还降了60%。
对吧?你算过没有,车间里每多放1平米的在制品,一年的仓储、管理、质量损耗成本差不多是1200块。这是我们跟财务算了三年算出来的数,不是拍脑袋的。所谓的协同阈值,本质是算“等待成本”和“堆积成本”的平衡点:等的时间太长,设备折旧的钱亏;堆的量太多,质量损耗的钱亏。找对这个平衡点,比你定多少KPI都管用。
最容易被忽略的协同细节:工位间的“异常响应接口”
很多厂的协同流程,全是正常生产状态下的步骤,一旦出异常,全乱套。
之前我们的打磨工位,砂轮片磨损了要更换,按原来的流程要填报修单、走主管审批、等维修师傅上门,前后要22分钟。后面的喷涂工位不知道前面停了,还在按正常节拍算产能,等打磨工位换完片赶工的时候,喷涂工位的漆雾已经飘到刚打磨好的件上,造成漆面颗粒,一批12个件全部要重喷。
我们后来改的不是啥复杂的异常联动系统。就是在每个工位的操作柱上,装了三个颜色的物理按钮:绿的是正常生产,黄的是要补料,红的是出故障了。按钮的信号不连中控室,直接连到相邻三个工位的警示灯上。
为啥不连中控室?因为中控室的人坐在离现场50米的空调房里,根本不知道隔壁工位的故障要多久能修好。比如打磨工位按了红色故障灯,后面喷涂工位的灯直接闪黄灯,提示前面要停20分钟,喷涂工位就可以趁这个时间,把之前喷完的件挂到晾干架上,不用瞎等着。
还有个更小的细节。之前我们的装配工位,要用到的扭力扳手、内六角,每次用完就锁在自己工位的工具柜里,下一个工位的人要借,得跑半条线找半天。后来我们在两个相邻工位的中间,装了个共用的工具挂板,把两个工位都要用的常用工具全挂在上面,谁用谁拿,用完挂回去。就这么个小改动,每天每个工位省下来的找工具的时间就有12分钟,算下来一年一条线能多出300多小时的有效生产时间。
车间里的跨工位协同,从来不是什么高大上的管理理论。
你蹲在车间里待一天,看看哪个工位的人在瞎跑,哪个地方的料堆得挡路,哪个环节的人在空等。把这些看得见的问题改了,比你上几百万的系统都管用。
