上次去苏州一家做精密机加工的厂做工艺审核,碰到个特别闹心的事。
一批给新能源车企供的转向节,三坐标测出来圆度超差0.02mm,全仓1200件货被扣着,客户那边的装配线已经停了半小时等着补件,车间主任急得满头汗。问他每道工序的参数记录在哪,他掏出来一摞皱巴巴的纸质流转单,上面的进给量、主轴转速全是操作工凭感觉填的,甚至有三行的笔迹是同一个人写的。
那瞬间我就知道,他这哪叫生产工序管控追溯,纯粹是出了问题再补记录的应付差事。
别把追溯做成“事后补台账的面子工程”
我见过太多厂,花了大几十万上MES追溯系统,最后全成了摆设。
最离谱的一个车间,每天下班前10分钟,班组长按当天的计划工艺参数,把所有工位的记录补完点提交,跟实际加工过程半毛钱关系没有。审核的时候系统里的记录漂漂亮亮,真出了质量问题,顺着系统查下去,查出来的参数跟实际情况差了十万八千里。
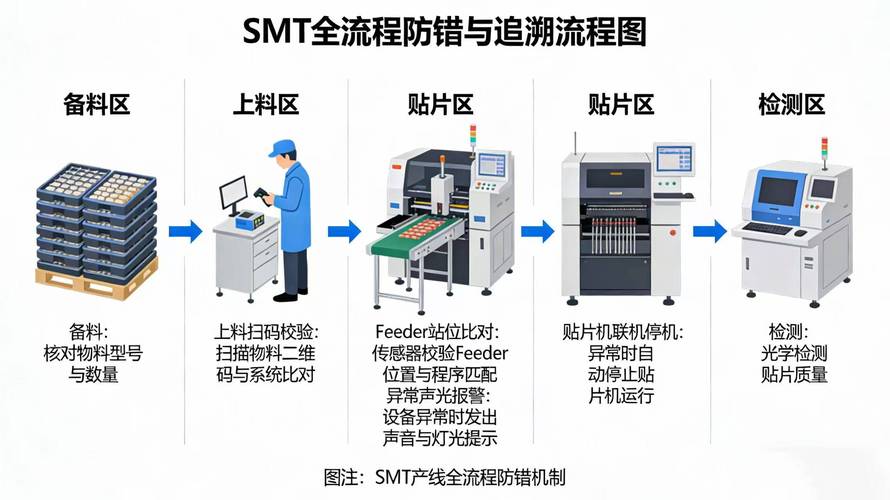
生产工序管控追溯的核心,是每一个加工动作的参数、人员、设备、物料批次,与加工完成的零件物理绑定——根本不需要人手动填,设备自己把数据传上去,这才叫真的追溯。
之前接触的一家做航空结构件的厂,他们的每道工序,零件上的激光打标二维码,是上一道工序刚完成、下一道工序的设备上电就自动扫描识别的,扫完之后设备会自动把当前的主轴转速、切削深度、冷却液浓度、刀具累计使用寿命全同步存在云端系统里,根本不需要操作工手动敲半个字。哪次加工出来的零件尺寸不对,点一下零件上的二维码,30秒就能查到根因——哦,原来那把铣刀已经跑了127件,超出了规定的80件的寿命阈值,后刀面磨损量超了0.03mm,才导致加工尺寸飘了。
说穿了,多少厂的追溯系统,连“人不造假”这个最基本的前提都没满足,钱花了几十万,最后就是个给外审看的花架子。
工序节点的绑定逻辑,别死套通用模板
很多人搭追溯体系的时候,总喜欢拿个通用模板往上套,不管什么工序,全要求操作工扫码绑定单个零件,结果推下去的时候处处碰壁。
之前有个做汽车齿轮的客户,硬套通用的扫码逻辑,热处理工序的追溯全是乱的。你想啊,热处理炉一炉装200件齿轮,总不能让操作工挨个扫了码再往料架上摆吧?光扫码就得花20分钟,炉门开着等20分钟,炉温掉了20℃,最后热处理的硬度全不合格,这不是本末倒置吗?
后来我们给他们改的绑定逻辑很简单——热处理环节的追溯绑定单元是“料架批次”,不是单个零件。因为同一料架上的零件,从进炉到出炉,整个升温曲线、保温时间、淬火油温是完全一致的,你绑定单个零件反而增加操作工的负担,还容易漏扫。按照GB/T 34346-2017《热处理生产过程控制规范》的要求,同炉批次的工艺参数记录精度要达到±1℃的测温误差,保温时间记录误差不超过±5s,这些数据直接和料架上的二维码绑定就行。等零件出炉转到下一道磨齿工序,再扫单个零件的码,自动关联到之前的热处理料架批次,整个链路就通了。

这里还有个很容易踩的坑:别在低价值的粗加工工序上搞全量参数绑定。粗加工的余量都留2mm多,只要设备没出大故障,尺寸飘一点根本不影响最终精度,反而让操作工每加工一个件就停一下扫码,效率降30%,最后肯定会被全车间抵触。我上次碰到个车间主任跟我吐槽,说总部花了上百万上的追溯系统,要求每个工位每加工3件就扫一次码,他算过,光扫码每天要占掉操作工1.2小时的时间,一个班8个人,一天就少干出去快10个小时的活,最后全是班长在休息时间帮大家补扫,你说这图啥?
追溯数据的价值,从来不是为了罚钱
很多厂上追溯系统的初衷就歪了——就是为了出了问题找责任人,扣工资、开罚单。结果整个车间都对系统有抵触,能瞒就瞒,能造假就造假,最后系统里的数据全是假的,一点参考价值都没有。
真把追溯数据用顺了,是能省真金白银的。就说之前那家做转向节的厂,我们帮他们把追溯系统跑了3个月,拉出来的数据发现——30%的尺寸超差,都来自于早班的外圆磨工序。那个班次的操作工,每次换砂轮之后,根本不按照规定做砂轮静平衡,直接就上机床加工,因为之前的纸质记录,大家换了砂轮就随便打个勾,系统根本不知道他到底做没做静平衡。
后来我们在追溯系统里加了个强制校验逻辑:换砂轮的操作,必须上传静平衡仪的检测数值,数值在规定的范围内(不平衡量≤0.3g,符合JB/T 9918.1-2012的砂轮平衡规范),才能启动设备加工。就这么一个小改动,那个工序的超差率从1.2%直接降到0.12%,算下来一年少报废的零件就有20多万。
真的,追溯数据要是只用来抓现行扣钱,那谁会配合你?要是用来帮大家减少无效的返工、减少不必要的加班,那操作工自己都愿意主动把数据录准。
很多人觉得,追溯就是要把所有环节的数据全记下来,越细越好。其实根本不是。比如零件在车间里的转运过程,你没必要追踪它从哪个门走到哪个门,只要它在两个工序之间的停留时间,超出了规定的时限(比如刚加工完的铝合金零件,在潮湿的车间放超过48小时会产生氧化锈斑),系统自动给班组长发个提醒就够了。搞那么复杂,最后系统卡的要死,操作工等个扫码都要3秒,谁愿意用?
生产工序管控追溯,从来不是给管理层看的漂亮报表,也不是给客户审核准备的应付材料。
它本质上是给每一个加工过的零件,建一份从原材料入厂,到最后包装发货的“健康档案”。哪里出了问题,翻档案就能找到根因,不用全仓翻货,不用全流程排查,不用跟客户赔笑脸等索赔。
就这么简单。
