2026-10-24 07:16:02 分类:机械设计
上个月在苏州工业园帮一家做新能源汽车结构件的厂做产线节拍优化,站在三坐标检测工位站了20分钟,愣是没等到前序CNC工位转来的首件。
问了才知道,CNC那边调完新程序忘了给检测岗发同步信号,整个后段装配线空等了42分钟。算下来,这42分钟的停线损失,够给检测岗换一套全新的恒温夹具。
说实话,这种事我见得太多了。
很多人一提产线效率,第一反应是买更贵的机床,换更快的刀具,却从来没注意到,工位和工位之间那道半米宽的通道,正在悄悄吃掉你30%以上的有效产能。
那些被忽略的协同断点,从来不是人的问题
刚入行的时候我也以为,协同差就是一线员工责任心不够,直到后来跟着师傅蹲了三个月车间才明白,大部分断点的根源,是我们从一开始就把工位当成了一个个独立的“孤岛”,没给他们搭好信息传递的桥。
按照GB/T 33000-2016《企业安全生产标准化基本规范》的要求,生产现场的跨岗位作业流转,必须有可追溯的、无歧义的信息传递路径。但实际去车间走一圈你就会发现,80%以上的中小机加工厂,还在靠纸质流转卡、口头喊人、微信发消息的方式传递生产信息。
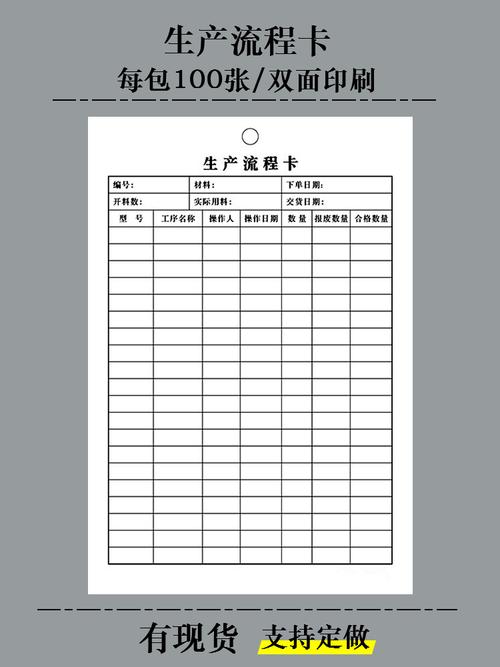 机械加工车间工位间纸质流转卡实拍图
我见过最离谱的一次协同事故,是总装工位的员工把漏装密封圈的零件流到了终检环节,倒查了两个小时才发现,问题出在压装工位:压装设备的压力传感器坏了3天,设备维护组觉得这是生产岗的事,生产岗觉得传感器坏了就该机修来修,两边都不往上报,压装出来的零件要么密封圈没压到位,要么压过了头。
这不是人懒。
是协同的责任边界,从一开始就划错了。你不能要求一个正在盯着机床切削参数的操作工,还要分神记着“我做完这批次要给下一个工位打个招呼”,更不能要求一个满手油污的师傅,每次流转都要掏笔填三行字的流转卡。你给他加的每一点额外负担,最后都会变成生产线上看不见的漏洞。
算清楚协同的账,别拿“省时间”当浪费钱的借口
很多生产经理跟我聊起协同系统,第一反应是“那玩意多贵啊,我们车间大家多跑两步就解决了”。我每次都得拉着他们拿计算器算一笔账。
就拿之前那家苏州的新能源结构件厂来说,之前他们跨工位的信息传递平均延迟是12分钟/批次,按照一条线8个工位、每批次24件、产线每分钟停线损失1200元(这个数是他们自己算的,含设备折旧、人工成本、订单交付违约金的均摊值)来算,一天8个生产批次,一个月22个工作日,光信息延迟带来的停线损失是12*8*22*1200=2534400元。
什么概念?每个月悄悄漏出去一辆顶配的宝马5系。
而他们当时觉得“贵得离谱”的轻量化协同方案,不过是在每个工位装一台2000块的工业扫码平板,把原来的纸质流转卡换成系统扫码,整条线8个工位加起来才花了16000块。
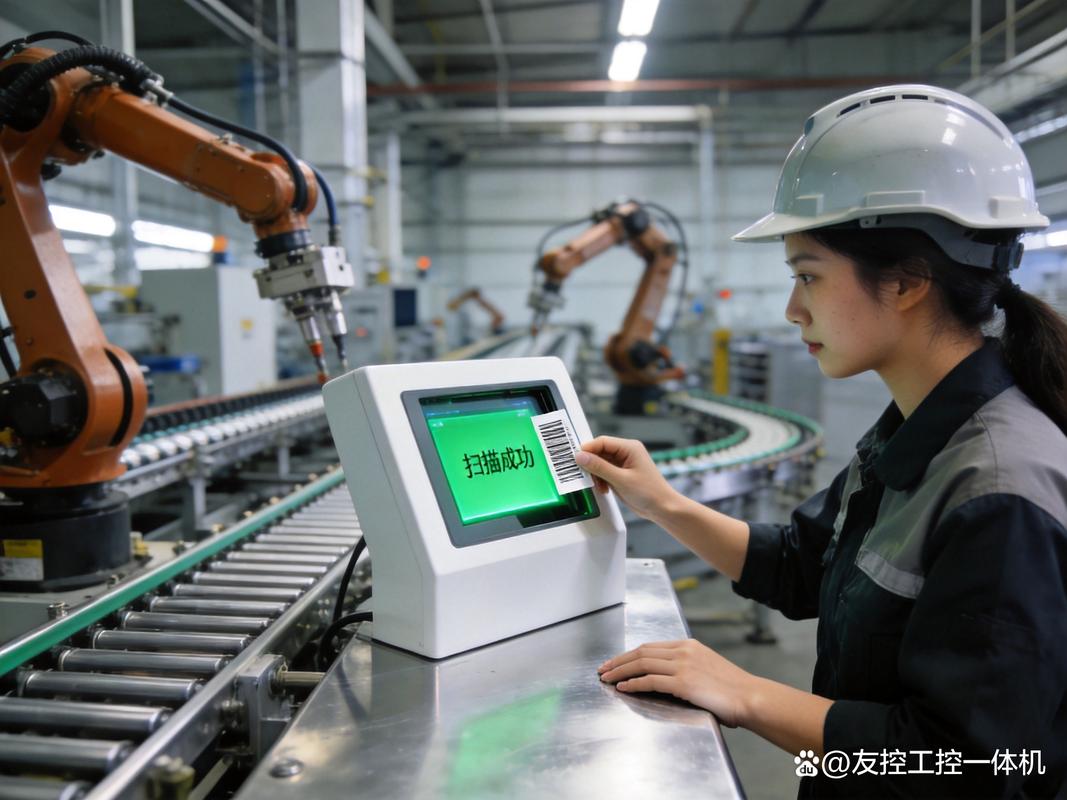 机加工产线工位协同终端扫码流转操作实拍
我上次跟那个生产经理算完这笔账的时候,他张着嘴愣了半分钟,说之前一直觉得“大家多跑两步就解决的事”,没想到每个月能损失这么多。
后来我们落地这套方案的时候,特意避开了很多厂踩过的坑:一开始有人建议把所有流转提醒都发到员工的企业微信上,我直接否了——一线师傅一天在车间要接几百条消息,早就把生产群设成免打扰了,弹了提醒也等于白发。最后我们给每个工位的终端装了三色状态灯:绿色代表可以向下流转,黄色代表下一个工位正在等待响应,红色代表已经超时1分钟以上。根本不用盯着屏幕看,抬头扫一眼灯的颜色,就知道自己该干嘛。
这里要强调的是,必须把每个工位的触发信号和上下游的响应阈值卡死。按照机械加工工艺守则的通用要求,首件加工完成后,必须在30秒内触发检测工位的待检提醒;检测工位收到提醒后,必须在2分钟内完成取件动作;如果超时1分钟,系统自动给当班班组长发告警,别等整条线全空了才反应过来哪里出了问题。
真正的协同,是让每个工位的人不用为“找信息”分心
很多厂做跨工位协同,最后做成了给一线员工加负担的形式主义。我见过最夸张的一个厂,给每个工位设了27个扫码节点,从原材料出库开始,每走一步都要扫一次码,结果员工为了赶生产节拍,到下班了一次性把所有码全扫完,系统里的生产数据看着整整齐齐,跟实际加工节奏半毛钱关系没有。
其实做协同的核心逻辑特别简单:跨工位的协同节点,只设那些会直接影响下一个工位作业的关键卡点——比如首件加工完成、尺寸检测超差、设备突发异常、工位缺料,其他的非关键节点,根本不需要员工动手操作,直接把设备的PLC信号接到协同系统里,自动记录就行。
按照JB/T 10830-2008《机械工业企业生产现场管理评价导则》的要求,生产现场的信息采集自动化率要达到60%以上才算合格。我跑过的几十家机加工厂,能达到这个数的连20%都不到,大部分还是靠人工填、人工记,不出错才怪。
就拿那个苏州的厂来说,我们后来把CNC机床的加工完成信号直接接到了协同系统里,机床循环一结束,系统自动生成流转任务推给下一个工位的终端,根本不需要操作工手动填任何信息。之前每个操作工每批次要花2分钟填流转卡,一条线4个CNC岗,一天8个批次,算下来一天就能省出来64分钟的无效劳动,相当于每个月多出来2.5个工作日的有效产能。
你想想,一线师傅站在机床前面,铁屑飘得满胳膊都是,你让他掏笔填卡,填错了还要挨罚,换你你烦不烦?
我干了12年工艺,见过太多产线,花大价钱买五轴机床,买进口的三坐标设备,但是工位之间的信息传递,还停留在上世纪80年代靠大喇叭喊的阶段。
真冤。
上周我又去那个苏州的厂回访,现在他们的跨工位平均等待时间从之前的12分钟降到了1.8分钟,一个月算下来,光停线损失就少了200多万。那天在车间走,听见压装岗的师傅跟我说,现在再也不用每次做完件就扯着嗓子喊“下一个工位来拿件了啊”,终端灯亮了自然有人来,省下来的力气,都能多调两个程序的参数。
协同这东西,从来不是给管理者做报表看的。是真能让一线干活的人,少点冤枉路,多赚点实在钱。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间跨工位业务协同:别让工位墙挡住你的产线节拍
文章链接:https://m.yqhljx.com/list_9/4816.html
