2026-10-24 13:08:50 分类:机械设计
上周帮苏州一家新能源结构件厂改了一套快换工装,原先是换型要2小时,现在12分钟搞定——老板拍着我肩膀说这比多招两个工艺员管用。
很多人一提到智能工装夹具快速切换,第一反应就是买进口零点定位模块,花大价钱堆配置。真不是。
先给你算笔最实在的账:现在长三角地区普通三轴CNC的小时综合费率大概是160-220块,换型的时间是纯纯的无效停机时间,没有产出,但是机床的折旧、场地的租金、操作工的工资一分不少。要是一个月换12次型,每次换型120分钟,光停机损失就是12*2*200=4800块,还不算换型过程中因为工艺员找程序、对刀、试切产生的额外损耗。
 车间CNC工位传统工装换型耗时记录台账
别上来就买快换模块,先算清楚你的换型成本账
之前碰到过一个做医疗器械零件的客户,上来就要订三套某品牌的进口零点快换系统,报价18万。我去他们车间蹲了一上午,数了数他们的换型频率:一个月才换2次型,每次换型90分钟,算下来一年的停机损失才2*12*1.5*200=7200块。那18万的设备,得25年才能收回成本。
最后给他们改了一套简易的快换结构,用带定位销的转接板,配合手动锁紧的手柄,总共花了不到8000块,把换型时间压到了25分钟。老板后来跟我说,早知道这么便宜,去年就改了,之前被销售忽悠的差点直接买进口的。
说白了,快换系统的选型,从来不是精度越高越好,价格越贵越香,是要匹配你自己的换型频率、加工精度要求、预算空间的。要是你是大批量生产,一年换型不到3次,那真没必要上全自动的快换系统,钱花的冤枉。
快换系统的精度冗余,别卡在国标及格线上
很多人挑快换模块的时候,就盯着厂家给的静态重复定位精度参数,比如0.003mm,觉得比国标高,就可以了。
错。
GB/T 39416-2020《机床 零点定位系统 技术条件》里规定的静态重复定位精度要求是≤0.005mm,这个是实验室里的检测值。真装到车间的机床上,影响最终精度的因素太多了。
我之前碰到过一个客户,买的模块静态精度是0.002mm,结果装上去之后,打表测出来的重复定位精度是0.03mm,根本满足不了铣削的要求。拆下来查原因,才发现他们的安装底板是直接用普通钢板粗加工完就装的,连接面的平面度是0.05mm/300mm,连机床工作台的平面度都不如,再好的模块装上去也白搭。
正确的安装底板处理流程是什么?粗加工之后做一次去应力时效,放72小时,半精加工之后再做一次时效,放48小时,最后上平面磨床把安装面磨到0.008mm/300mm以内的平面度,和机床工作台连接的时候,要按对角顺序拧螺栓,拧到规定的扭矩值,最后用千分表打表确认安装面的跳动在允许范围内。
别图省事省掉时效的步骤。我见过太多厂家,底板装上去的时候精度刚好,用了三个月,钢板内应力释放,底板变形,精度直接掉一个数量级,拆下来重新磨,来回折腾的功夫,都够你当初老老实实做两次时效了。
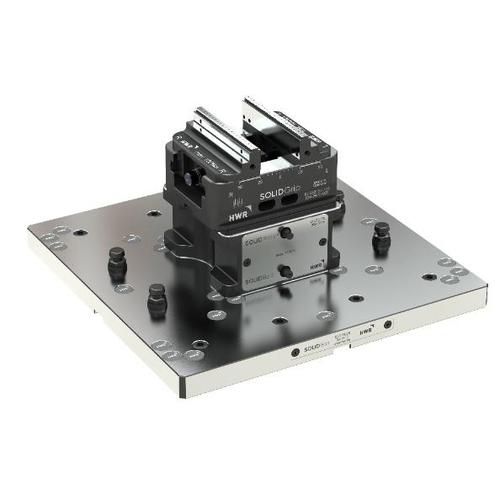 零点定位快换模块安装底板平面度检测现场
别忽略了非定位环节的快换,那才是真正的时间黑洞
之前给那家新能源厂做方案的时候,一开始算的是把定位锁紧的时间从90分钟降到10分钟,整体换型时间应该能控制在15分钟以内。结果第一次试换型,我在旁边掐表,光接冷却液管、插气路接头、找对应的传感器线就花了15分钟,加上定位的10分钟,总共25分钟,比预期差了一大截。
很多工程师做快换方案的时候,把90%的精力都花在定位锁紧结构上,剩下10%的精力留给所有的外围接口。最后换型时间根本达不到预期,反过来骂快换模块不好用。
冤枉啊。
冷却液的接头,别用那种每次要拧的螺纹接头,换成带刮屑结构的干式快换接头,一插就紧,一拔就断,不会漏液,哪怕有铝屑混在接口上,刮屑圈也能把碎屑刮干净,不会影响密封。气路和传感器的接口,直接上集成式的多回路快插模块,一个接头把所有的气路和信号都接好,不用一个一个去拧。
别选那种塑料外壳的快换接头。车间里环境差,冷却液混着油污、铝屑,塑料的用俩月就脆了,卡不住。选不锈钢外壳的,虽然贵三倍,但是用个五六年不用换,算下来反而省钱。
现在做的智能快换系统,基本都带RFID芯片,每个工装夹具的编号、对应的加工程序、上次校准的时间、磨损状态都存在芯片里。机床工作台读到芯片的信息,自动把对应的加工程序调出来,自动触发对刀流程,根本不需要工艺员手动输参数。
别跟我说用扫码枪。车间里油乎乎的,扫码枪的镜头三天两头被油糊住,扫半天扫不上。RFID芯片是埋在模块内部的,外面有钢壳保护,啥脏环境都不怕,往定位座上一放,机床三秒钟就识别完了。
 带RFID芯片的智能快换工装识别系统界面
我之前碰到过一个做汽车底盘件的客户,之前换型的时候,经常因为工艺员输错程序撞刀,一次撞刀损失大几千。上了带RFID的快换系统之后,连续跑了半年,一次程序错误的问题都没出过。
快换这东西,从来不是买一堆贵的模块堆在机床上就完事的。你得蹲在车间里,盯着操作工换一次型,记下来每一分钟花在哪,哪一步是多余的,哪一步是可以省的。毕竟你在办公室里算的理想状态,和车间里实际发生的事,中间永远隔着好几个踩坑的距离。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:智能工装夹具快速切换:从车间踩坑到落地的实操笔记
文章链接:https://m.yqhljx.com/list_9/4828.html
