上周跟机加工车间的张主任在现场拍了桌子。就为了一个Φ32h7的轴端倒角。我们设计部出的图上标了C1.5,工艺那边排程的时候直接按C0.5走的,等半成品流转到热处理工位才发现问题,整批120件料退回来重新倒角,光工时就亏了快8000块。
说实话,这种破事在离散制造行业太常见了。大家都在自己的系统里埋头干活,设计在CAD里画二维图,工艺在CAPP里编加工流程,生产在MES里派工单排班次,仓库在WMS里记库存流水,数据各说各话,链路根本没通。
真的。我之前见过不少同行,一提生产链路协同,第一反应就是上系统、买平台,好像只要把几个软件的接口连上,所有问题就自动解决了。哪有这么好的事。
别拿“数据打通”当万能遮羞布
去年邻区的一家汽车零部件厂,砸了200万上了号称“全链路数字化协同平台”,结果上线第三个月就出了个大事故。设计端把一个连接轴的材料从普通45钢换成了高强度40Cr,PLM系统里的图纸状态已经改成“正式发布”了,但是CAPP系统里的热处理工艺参数还停留在老版本——按45钢的840℃保温1.5h淬火走的流程。等零件加工完送到质检室,打出来的硬度只有HRC22,比要求的HRC38-42差了一大截,整批240件零件直接报废,损失快20万。
事后复盘的时候,IT部门的人还委屈,说我们接口都接了,PLM的图纸变更数据实时同步到CAPP了啊。问题是,同步的只是图纸的PDF文件,CAPP系统根本没做参数校验逻辑——工艺员自己每天要处理几十份变更通知,哪会逐字逐句去翻PDF找材料改没改?
真正的生产链路业务打通协同,从来不是数据的单向搬运,是每个环节的规则、触发逻辑、责任边界在系统里完全对齐。就拿刚才那个材料变更的场景说,正确的协同逻辑根本不是“把PDF推给工艺员”,而是系统自动识别PLM里的材料字段变更,直接匹配对应的热处理工艺参数库,发现原淬火温度和新材料的要求不匹配,立刻给工艺工程师弹强制待办,不完成参数校验根本走不到下一个流程节点。
之前我们踩过的坑还少吗?哪次不是因为一句“我以为你会跟进”,最后造成一堆返工?
把“断点清单”列在协同上线前面
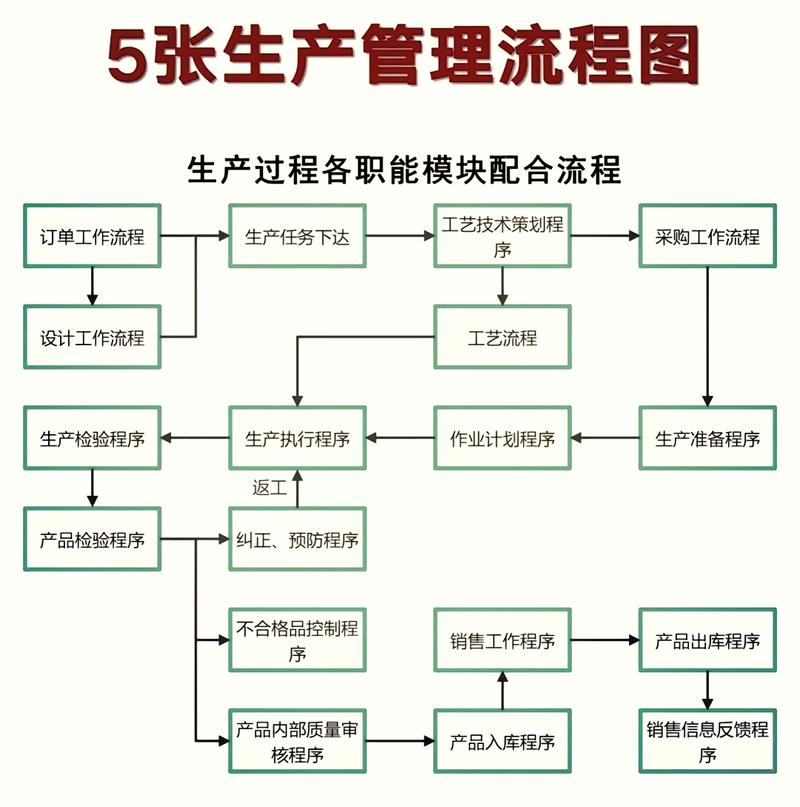
现在我们团队做链路协同项目,第一步从来不是找IT写接口,是拉着设计、工艺、生产、质检、采购、仓库的骨干,关在会议室里对着从客户订单下达到成品出库的全流程,一个节点一个节点抠,把所有信息传递断档的地方全列出来,形成一份实打实的断点清单。
去年我们第一次做这个梳理的时候,整整列了17个核心断点。其中最离谱的一个,说出来都没人信:采购进来的合金结构钢棒料,入库的时候WMS系统只要求填直径、长度、供应商,根本没有“材料炉号”的必填字段。等生产排程把料切下来,加工到半成品质检要做光谱成分分析,才发现这根料是普通Q235的,根本不是图纸要求的40Cr。按照GB/T 2828.1-2012的计数抽样检验要求,原材料追溯本来就需要覆盖到批次炉号,之前为啥漏了?因为仓库的系统是十年前买的,当初做需求的时候,根本没人提这茬。
还有个很细节的断点:设计图上标注的形位公差,比如轴类零件的同轴度0.02mm,之前工艺编作业指导书的时候,经常漏掉对应的检测要求,等质检部门收到零件,根本不知道要测这个参数,拿游标卡尺量个外径就签字放行了。等零件装到整机上跑了俩月,前端轴承烧抱死了,拆下来拿偏摆仪一测,同轴度超了0.08mm,按GB/T 1184-1996的形位公差等级要求,这已经到了9级精度,离设计要求的6级差了好几个档次。
很多公司一提流程优化,上来就讲“精益生产”“价值流梳理”,其实你连哪个地方漏了、哪个地方信息传错了都不知道,优化个啥?纯瞎折腾。
别追求一步到位,先把高频断点跑顺
我见过太多老板,一听说要做生产链路协同,上来就要定目标:要全链路100%打通,要从客户CRM到售后IoT全覆盖,算下来投入大几百万,最后用了仨月没人愿意用。为啥?太复杂了。
我们的做法实在得很:把清单里每年造成损失超过5万的断点挑出来,优先做协同。比如刚才说的三个高频问题——材料变更自动触发工艺校验、原材料入库强制录入炉号、形位公差参数自动同步质检端,我们前后花了不到15万,俩月就上线跑通了。第一个季度复盘的时候,因为链路不通造成的报废、返工损失直接降了62%,算下来不到半年就把投入的钱赚回来了。
说实话,别信那些厂商吹的“全域协同平台”,上来就给你画个铺满整个屏幕的大版图,从客户咨询到设备全生命周期管理全给你安排上。等真落地了,你会发现90%的功能你们基层员工一年都用不上一次,反而要花大量时间给各个系统录重复的数据。之前我们试过某头部厂商的解决方案,设计那边在PLM里填完零件参数,工艺那边还要在CAPP里把同样的尺寸、材料、公差再录一遍,不然系统识别不了流程节点,大家怨声载道,最后索性把那个模块关了。
哦对,还有个很容易被忽略的点:系统是死的,人是活的。我们现在定了个不成文的规矩,每次有设计变更,不管是改个安装孔位置,还是换个材料牌号,设计工程师必须拿着变更单,当面找工艺、生产、质检的对接人确认完,再走系统流程留痕。为啥?之前有次设计改了个壳体的安装孔位置,系统里走了正式变更流程,但是工艺员的工作邮箱被垃圾邮件淹了,根本没看到通知,还是按老图纸加工的,等装配的时候才发现孔位差了8mm,整批返工。你说这事儿怪谁?怪系统自动通知不及时?还是怪人粗心?其实都怪——我们之前太迷信系统的推送提醒,忘了最原始的当面沟通,有时候比发10封邮件都管用。
算下来我在机械行业摸爬滚打快12年了,见过太多工厂,花大价钱买了五轴加工中心、三坐标测量机,硬件条件比同行好一大截,最后还是因为各个环节各干各的,一年因为信息差造成的无意义损耗,够买两台新机床。
其实生产链路的协同,从来不是什么高大上的管理概念。就是把每个环节里,大家“以为对方会做”的事儿,明确成系统里的强制触发动作,把那些因为信息差浪费的钱,一点点抠回来。就够了。
