上周去苏州某汽车零部件厂做现场调试,碰到个扎心的事儿——车间里那台服役7年的格里森齿轮磨床,前一天晚上还在稳定跑C63材质的批量订单,凌晨3点主轴直接抱死。拆开来检查,轴承滚道已经磨出了0.12mm的凹坑,整个核心工段停了8个小时,算上订单延期的违约金,损失小20万。值班的运维师傅蹲在车间门口抽烟,说前一周就隐约觉得振动有点不对,但拿测振仪打出来的数值还在GB/T 6075.3规定的合格阈值范围内,谁也没当回事。
说真的,这种吃哑巴亏的场景,但凡搞过设备运维的工程师谁没碰到过?
别再拿阈值报警当“预判”了
现在太多人对AI故障预判的理解还停留在“设个固定数值,超了就报警”的阶段。说白了,那根本不是预判,是事后触发的提醒。滚动轴承的磨损是渐进的:从滚道表面的微观剥落,到形成可见的凹坑,再到最终抱死,中间可能隔着几百个小时的运行时间。早期的故障特征,只会体现在特定频段的振动能量变化上,在总振动有效值(RMS)的数值上根本体现不出来——等你看到RMS值超了合格线,离设备彻底停机也就差几个小时的事。
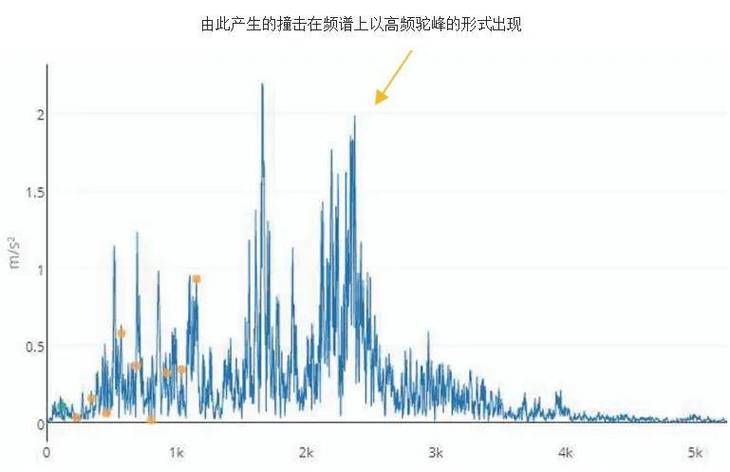
我见过太多厂商吹自己的系统是AI预判,实际就是给老的阈值报警模块套了个4G传输的壳,设个振动值超过4.5mm/s就给运维发个短信,这叫什么AI?
按照ISO 13373-2:2022的状态监测规范,真正的早期故障识别,需要捕捉到转频2-10倍频带内的边频带能量变化。这种变化可能比设备正常运行时的基准值高15%-20%,但总RMS值可能还在合格区间的30%位置——这部分藏在频谱里的差值,才是AI能真正帮上忙的地方。它能从一堆杂乱的振动波形里,把那些人眼很难分辨的微小异常挑出来,不用等数值飘到吓人的程度才反应。
现场落地最容易踩的三个选型坑
坑说多了都是泪。
第一个就是传感器安装位置不对。很多人图省事,把磁吸式的振动传感器往机床外壳上一吸就完事,离主轴轴承座的距离有30多厘米,中间隔着厚厚的铸铁壁板,高频振动信号的衰减能达到60%以上。拿这种信号喂给模型,学出来的结果跟瞎猜没区别。去年帮一个客户调系统,之前他们的传感器全装在电气柜的侧壁上,攒了3个月的数据,模型报的预警拆了机全是误报。后来把传感器直接拧在轴承座预留的工艺螺纹孔里,同样的模型,误报率直接从42%降到了3%。

第二个坑是数据集里全是正常运行的好数据,没有故障样本。这事儿太普遍了。很多厂上AI系统的时候,设备都是刚采购的新机组,跑了小半年全是平稳运行的正常数据,连个轴承磨损的样本都没有,就想训个能提前预判故障的模型?这不跟让从来没见过病人的实习生当坐诊老中医一样荒谬吗?
解决的办法也不是没有。可以用同型号设备在其他工厂的历史故障数据做预训练,再用现场采集的少量正常数据做微调;也可以在实验台架上故意植入已经磨损的轴承,跑几个小时采完故障特征再喂给模型。别舍不得这点实验成本——一根主轴换轴承也就2万块,真要是因为没提前预判停线一次,损失可能是这笔钱的10倍。
第三个坑是把温度信号当核心训练特征。之前碰到个项目,厂商给的模型里温度特征的权重占了60%,结果夏天车间温度升到38℃,机床主轴温度比冬天的基准值高了12℃,模型每两个小时就弹一次过热预警,到最后运维师傅直接把报警短信屏蔽了。真等到冷却系统堵死、轴承温度飙升的时候,反而没人注意到提醒。
温度信号是滞后的。一般轴承温度比环境温度高25℃的时候,内部磨损已经到了中后期,根本算不上早期预判。温度最多当个辅助参考,核心的特征还是得靠振动的高频分量,还有伺服电机的电流谐波——当轴承摩擦力变大的时候,电流的5次、7次谐波会有明显变化,这个信号的响应速度比温度快至少15分钟。
给中级工程师的实操参考:怎么搭一套够用的预判系统
别一上来就想着买几百万的进口商用系统。先从投入产出比最高的环节试起:挑几个一旦停机损失特别大的关键设备,比如加工中心的主轴、重型输送线的减速机、液压站的柱塞泵,每个关键测点装个高频响应的振动加速度传感器,采样频率设到25.6kHz,按照奈奎斯特采样定理,这个参数足够覆盖12.8kHz的高频信号,完全能捕捉到滚动轴承的早期故障特征。
数据先存在本地的边缘网关里,别一上来就全往云上塞。车间的网络信号本来就不稳定,高峰期传数据的丢包率能到20%,模型算出来的结果根本不准。
模型选型也别整那些花里胡哨的大模型,先用孤立森林做异常检测就够了。先把设备正常运行时的振动频谱特征存成基准模板,当实时采集的频谱跟模板的余弦相似度低于0.7的时候,就触发预警。这个方法的好处是,不需要大量的故障样本,只要有正常运行的数据就能跑,对于刚接触的工程师来说,上手门槛极低。
记得留个手动记录的接口。每次设备真的出故障了,把故障原因、发生时间、当时的特征值填进去,攒个半年的样本,再把模型换成轻量的CNN做特征分类,识别精度自然就上来了。别信那些厂商说的“零样本就能达到99%准确率”的鬼话。去年我们在一个钢厂的项目里,跑了整整8个月,才把误报率降到5%以下,哪有什么一步到位的好事。
上次有个刚工作3年的小兄弟跟我说,他花了10万块买了一套某大厂的AI预警系统,装在车间里的普通车床上。我听了都替他心疼——那台车床本身才值8万块,装个这系统,图啥?上AI故障预判的核心逻辑,永远是算投入产出比:如果一台设备停一次的损失超过10万,那花几万块装这套系统是划算的;如果是那种坏了换个新的才几千块的普通设备,真没必要折腾,拿个扳手定期检查下紧固件,比啥系统都靠谱。
前阵子跟那个苏州齿轮磨床厂的运维主任吃饭,他现在给之前抱死的那台磨床装了两个振动传感器,边缘网关就挂在电气柜边上,每天早上打开手机就能看到主轴的振动频谱。上次模型提前3天捕捉到了轴承内圈的磨损特征,趁着周末停产的间隙把轴承换了,算下来省了快20万的停机损失。
其实哪有什么玄乎的AI啊。就是把原来靠老师傅耳朵听、手摸的经验,变成能被计算机识别的数字信号,再找个靠谱的方法把异常挑出来而已。别被那些吹得天花乱坠的概念绕晕了。
