上周三的实训课,收上来的减速器轴检验记录,一半是皱巴巴的草稿纸,上面的公差值写了又划,有的甚至把表面粗糙度值直接写在轴的端面草图旁边,连对应的加工批次都标得颠三倒四。之前我们让学生用共享Excel记台账,上次课程设计答辩,要找某批次零件的热处理硬度记录,翻了三个共享文件夹花了20分钟,最后发现是某个学生存在自己U盘里,压根没上传。
最先踩的坑:把“台账”等同于“填表格”
最开始我们对数字化的理解特别浅——把纸质检验单扫成PDF,传到公共网盘,就算完事。直到去年有个做带轮组件的学生,轴承配合过盈量超了0.02mm,他在自己本地的记录里手动改了数,却没同步到共享台账。答辩时评委问起超差的处理过程,他支支吾吾,因为共享版本的记录还是原来的超差数值,两边对不上。
两边对不上。真的。
当时我站在讲台旁边,后背都冒冷汗——这哪是质量记录,这是给自己埋雷啊。
后来我们才慢慢摸明白,数字化质量档案台账记录的核心不是“存档”,是“链路可追溯”。你想啊,要是毕业之后去工厂,你做的零件出了问题,不是说你能拿出当时的检验单就行,是要能顺着记录倒推,你当时用的什么精度的量具,测了几个截面的点,超差之后是调整了进给量还是重新换了毛坯,热处理的炉号是啥,这些信息串成完整的链路,才叫台账。存一堆命名混乱的PDF,本质上和把纸质单子堆在柜子里落灰没区别。
学生最容易卡的节点:怕麻烦的“记录惰性”
没人天生爱填表。
刚开始推这套数字化流程的时候,学生的意见特别大。有人说本来加工一个零件就费半天劲,还要扫码填这填那,纯纯耽误时间。有个男生连续三次晚交记录——不是真的没时间,是他总觉得测完的数记在自己的实验小本子上就行,回头有空了一起补到系统里。结果第三次的时候,他磨齿轮轴的时候吃刀量太大,表面粗糙度比图纸要求高了两个等级,他自己测的时候没留神,等回头补记录翻本子的时候才发现,可零件已经装到减速器总成里了,拆下来重新磨的话,之前攒了三天的配合尺寸全乱套。
我当时看着他蹲在机床旁边拆零件的背影,真的想说一句,这要是在工厂,这个损失谁担?
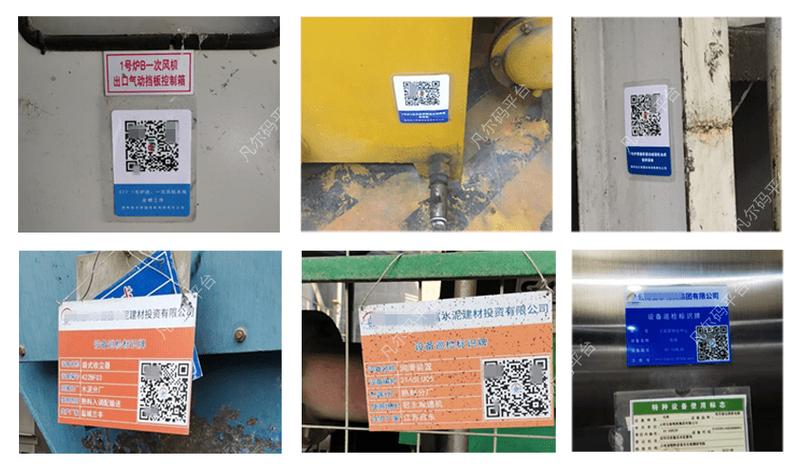
后来我们调整了流程,没再逼着学生抽时间补记录,而是把记录的动作嵌到加工的全流程里。现在每台机床旁边都贴了对应工序的二维码,学生换完量具准备测尺寸的时候,扫一下零件上的专属码,系统会自动跳出当前工序需要记录的字段——没有多余的选项,就是当前必须要填的几个数值。测完外径,把量具上的读数输进去,确认了就存,整个过程不超过10秒钟。
别把记录做成加工的“附加题”,要把它变成加工动作的“最后一步”。这话我们在实训启动会上跟学生讲过好几次。现在之前总忘记录的那个女生上次跟我说,现在觉得这个系统比自己的草稿本靠谱多了,上次找键槽宽度的测量值,直接搜零件编号,三秒钟就跳出来,不用在草稿本上翻半天,还怕把纸弄丢。
我们现在还在磨的细节:别让台账变成“数据垃圾场”
错的数据比没有数据更可怕。
刚开始上线系统的时候,我们只做了录入入口,没设校验逻辑,结果有的学生为了赶进度,随便填个数值就提交。明明测的公差是0.01mm,他随手填个0.02,反正系统也不知道真实读数是啥。有次导出台账做复盘,发现三分之一的记录数值都和实际零件的状态对不上,翻回去找学生核对,才发现都是当时为了快随便填的。
现在我们给每个检验项都设了阈值校验,要是填的数值超出了图纸标注的公差带范围,系统会立刻弹出提醒,要求标注超差的具体原因——是量具零位飘了,还是加工参数没调好,还是零件本身的毛坯缺陷。上次有个学生填的轴的圆度值是0.05mm,比要求的0.01mm超了五倍,系统弹提醒之后,他才发现自己把百分表的大表盘读数看错了,实际测出来是0.005mm。要是当时这个错值被存进去,后面整个追溯链路就全乱了。
说实话,我们之前总觉得数字化就是把所有线下的东西搬到线上就行,现在才明白,要是录进去的数都是错的,存的越多,后面找的时候越麻烦,还不如原来的纸质本子——至少你翻的时候能看到当时谁写的,字潦草的话还能想起来那个学生当时慌慌张张的状态。之前有次翻旧的纸质台账,看到某页空白处画了个歪歪扭扭的小恐龙,旁边标着“今天车床撞刀了,赔了5块钱”,现在数字化的系统里可看不到这种有温度的细节,不过话说回来,总比找半天找不到有效记录强。
上周答辩的时候,有个学生拿着自己的数字化台账,顺着记录给评委讲他从毛坯选料到车削、磨削、热处理的全流程检验数据,甚至当时因为刀具磨损导致的尺寸偏差调整过程,都能顺着链路说清楚。评委当时问了个很细的问题,说“你这个配合面当时测量用的是几级精度的千分尺?”他直接在系统里搜了一下零件编号,两秒钟就找到了对应的记录条目。
那天我站在答辩室的窗边,看着屏幕上跳出来的数值,突然觉得之前折腾这么久,改了这么多版流程,值了。我们在课堂上反复跟学生强调的质量意识,从来不是靠喊口号喊出来的——是每加工一个零件,每测一个数值,每认真填一次记录,慢慢攒出来的。
