去年我待过的重型工程机械结构件车间,因为客户投诉某批次动臂焊缝开裂,翻了整整一周的生产记录。
找出来的记录是什么样的?
焊接参数是三个月后补录的,当时操作的焊工名字写的是班组组长,根本记不清那天是谁上的岗;调质处理的温度曲线存在热处理设备的本地存储卡里,早就因为换卡被覆盖了;甚至连当时用的焊丝是哪个批次的,仓库的出库台账都对不上号。
最后赔了210万的换货成本。
那时候才真的明白,溯源从来不是给客户看的二维码花架子。
别把溯源做成”给客户扫的电子说明书”
很多工厂一开始上溯源系统,思路就歪了。
在成品包装箱上贴个二维码,扫出来是产品型号、出厂日期、检验员签名,完事。遇到质量问题往前倒,毛坯是哪个炉号的?加工时的刀具补偿值是多少?装配时的螺栓扭矩打了多少?一概查不到。
之前帮长三角一家做汽车高强度紧固件的厂做流程诊断,他们前前后后在溯源系统上砸了80万,甚至为了应付客户的审核,专门安排了两个文员在办公室里手动补全溯源记录的内容。去年主机厂抽检发现某批次10.9级螺栓硬度离散度超标,要求他们追溯对应的钢材供应商炉号、冷镦成型的压力曲线、热处理的淬火时长。结果呢?
钢材仓库的记录存在共享Excel里,热处理车间的参数是纸质台账锁在柜子里,加工线的设备参数存在本地存储卡里,所有数据根本没打通到同一个批次号下面。折腾了三天,只凑出来半份能看的追溯报告,直接被主机厂扣了5%的年度货款。
按照GB/T 39108-2020《产品质量追溯体系要求》的明确规定,追溯单元的最小粒度必须覆盖关键工序,不能只停留在成品层级。真正的生产全链路全周期溯源,核心是给每一个最小生产单元配一个贯穿始终的”数字身份证”。
我们现在做液压阀块生产的时候,从钢锭在锯床上被切下来的瞬间,就用激光打标机在工件非加工面刻一个永久绑定的二维码。这个码从诞生开始,就自动关联所有节点的信息:钢锭的炉号、材质质保书编号、下料后的尺寸偏差、锯切的操作人员。走到铣削工序,设备PLC直接把当次的主轴转速、进给量、刀具编号、加工后的尺寸测量值,自动回传到溯源系统绑定到这个码上。
一开始我们图省事,让操作工手动扫码录入参数。结果有个班组赶产能,连续三天录的参数全是复制粘贴的,直到后来一批阀块的内孔粗糙度超差,查记录时发现所有工序的参数和上一批次完全一模一样,才发现漏洞。
太坑了。
真的,别考验人的自觉性。后来改了规则,所有设备的采集链路全部封闭,参数自动回传,人工没有修改入口,数据的可信度才从之前的32%升到了94%。
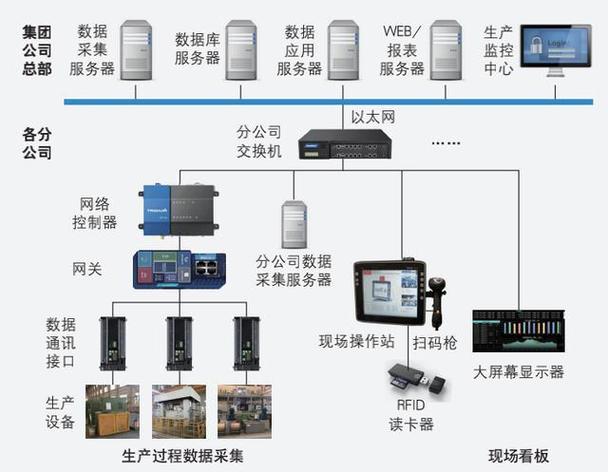
溯源链路的断点,往往藏在你觉得”没必要录”的环节
很多厂的溯源主流程看着顺,从毛坯入库到成品出厂的记录全有,偏偏在几个没人在意的边角环节断了。
最常见的就是外协环节。
去年接触的一家做风电塔筒法兰的客户,产品在户外运行18个月后出现镀锌层局部鼓包。要定位原因,就得查当时的酸洗时长、钝化液浓度、镀锌后的存放环境记录。结果溯源系统里从机加工完成开始,法兰就直接被送到外协镀锌厂了,中间的转运交接记录、外协环节的工艺参数全是空白的。
你猜最后怎么着?
1200件法兰全部拉回工厂重新做镀锌,直接损失300多万。
很多人觉得外协环节是外包的,自己管不着,录数据太麻烦。别傻了。按照ISO9001:2015的要求,所有外包过程的质量参数,都是追溯体系必须覆盖的内容。你不录,出了问题你还是第一责任人,客户不会因为你找了外协供应商就免你的单。
还有个容易漏的环节,就是出厂后的运维阶段。
很多人觉得溯源到出厂就结束了,其实”全周期”三个字,本来就包含产品在客户端的全生命周期。我们现在给重型机床客户配的溯源系统,设备出厂之后,客户侧的运行参数、保养记录、易损件更换记录,全部绑定到设备的唯一溯源码上。之前有个客户的机床主轴出现异常异响,我们通过溯源码调出了当时主轴装配的游隙测量值、配套轴承的批次号、装配时的车间环境温度,不到两个小时就定位到是该批次轴承的润滑脂填充量不达标,当天就把替换件发了过去,完全没耽误客户的生产节奏。
这种时候你就会觉得,之前花了大半年补的那些溯源链路的漏洞,真的值。

别为了溯源而溯源:采集的成本账要算明白
别被那些卖溯源系统的厂商忽悠。
什么”全节点无死角采集””每一颗螺丝都要可追溯”,算过人工成本吗?
之前见过一个做精密模具的厂,一开始上溯源系统,要求每个工序的每个尺寸、每个辅料、每个操作动作都要扫码记录。结果操作工每天一半的工作时间都在扫码、录数据,产能直接掉了22%,工人怨声载道,系统用了不到半年就被废弃了,花的几十万打了水漂。
按照质量风险等级划的采集粒度,是兼顾数据价值和成本的核心平衡点。我们现在定规则的时候,是严格按照风险等级划分的:对最终产品安全有直接影响的关键工序,比如焊接、热处理、关键尺寸的精密加工,必须做到设备自动采集,完全不让人工干预;对非关键的辅助环节,比如外包装的打包记录,只要录个打包人员和时间就行,没必要把每根打包带的编号都录进系统。
算过一笔账:如果我们按照”全节点采集”的思路搭系统,硬件加软件的投入要120万,每年的人工采集成本还要30万。调整了采集粒度,只抓关键质量节点的数据,最后系统总投入才42万,数据的有效率反而从之前的30%升到了92%。
还有个容易踩的坑,就是数据存储。
按照行业规范要求,溯源数据的保存期限不能少于产品的设计寿命。比如工程机械的设计寿命是15年,对应的溯源数据就要存满15年。别把所有数据存在本地的单台服务器里,必须做异地备份。之前隔壁厂的服务器被勒索病毒加密,花了几十万解密,还是丢了近一半的溯源数据,最后在主机厂的年度审核里直接被扣分,丢了一个千万级的配套订单。
其实溯源管理从来不是什么高大上的数字化噱头。
干机械这行的,谁没遇到过出了质量问题翻记录翻到凌晨的窘境?谁没因为查不清问题根因,反复返工赔了钱?
把溯源链路搭扎实了,不是为了应付客户的审核,是真的能让你在出问题的时候,不用抓瞎,不用猜,能精准定位到哪一个环节出了问题,能把损失降到最低。
就这么简单。
