2026-11-07 20:58:25 分类:机械设计
上周三的工艺实训课,学生把半人高的零件箱拖到操作台上的时候,我扫了一眼就知道,这节的缩口实训又要出一堆意料之外的问题。
果然。
一摞废件摊开,有的沿焊缝整整齐齐劈成两半,有的缩口段皱得像被踩过的易拉罐,还有的壁厚涨得离谱,配的标准管接头根本插不进去。有个男生蹲在操作台边挠头,说他翻了三遍教材,缩口系数按公式算的,模具也是照着图册画的,怎么出来的件全是废的。
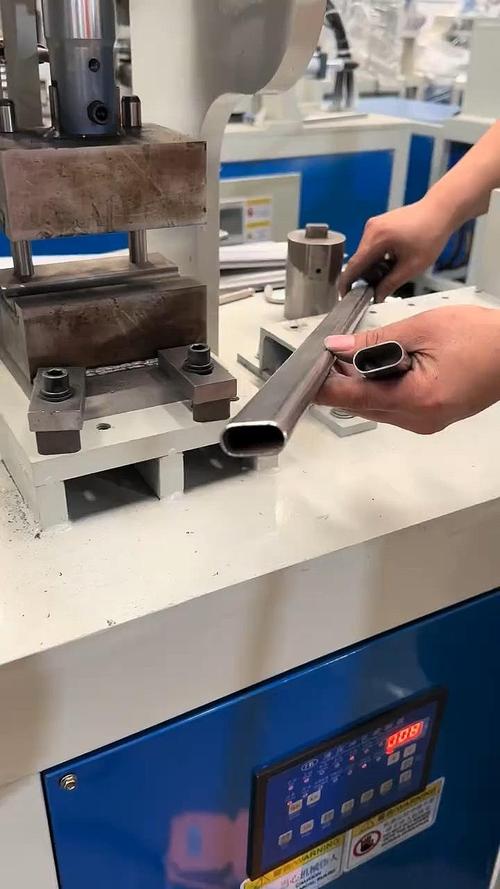 缩口工艺实训课裂管废样实拍
我拿起那个裂成两半的黄铜管掂了掂,壁厚1.2毫米,算出来的极限缩口系数是0.72,他直接取了0.68,想一次成型省两道退火工序。这哪是省工序,纯纯是跟材料的延伸率对着干。
被我删了半页的PPT
之前备这节课的时候,PPT里列了整整三页的知识点:缩口的三种加载方式,不同模具的结构分类,缩口前后的壁厚计算公式,甚至还放了冷缩、热缩的适用温度范围。结果翻学生的课堂作业就发现,大半人能把缩口系数的公式背得滚瓜烂熟,连最基本的模具定位块在哪都找不到。
上周教研会我直接把那三页PPT删了半页,只留了三个必须记的实点:
第一,缩口系数从来不是越小越好。很多学生总想着一次把口缩到尺寸,不管手里的材料是硬铝还是纯铜,把系数压到极限值以下,出来的件哪怕当时不裂,装上去用两次也会从应力集中的地方断开。
第二,别忽略壁厚的自然增量。缩口的时候管口的材料被挤压,壁厚本来就会涨,要是设计模具的时候还按原来的壁厚留间隙,出来的件肯定卡不进配套的接头。
第三,定位块比你想的重要。之前有个学生做的缩口模,根本没做轴向的定位挡块,管坯放进去之后一压就整个往模子里滑,缩完的口离管端的距离差了12毫米,整整一摞的件全是废品。
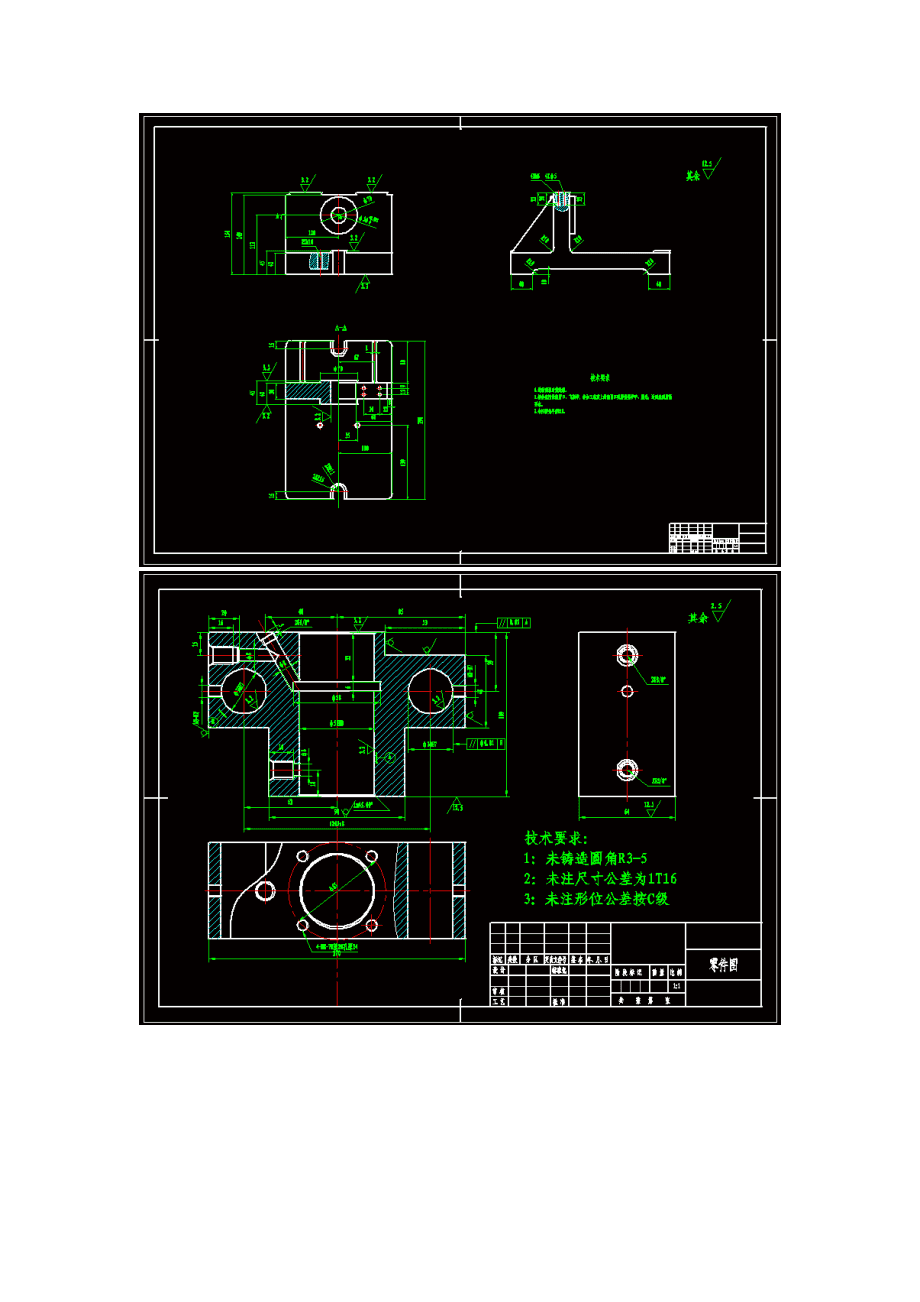 机械设计课程缩口模轴向定位挡块结构示意图
说起来惭愧,之前讲定位块的时候,我总觉得这是个“细节”,不值得占课堂时间讲,直到看见学生因为少了个挡块,耗了三节课做废二十多个件,才反应过来——那些你觉得不值一提的小细节,恰恰是学生最容易踩的坑。
对着废件找问题的那四十分钟
上次课我没按教案讲,干脆把那堆废件全分到每个小组,让学生拿着游标卡尺一个个量,找每个废件的问题出在哪。
有个女生量到第三个件的时候突然举手,说她之前做的件每次都在同一侧裂,是不是因为管坯的端面没切平,放进去的时候是斜的?我拿直角尺靠上去一看,那根管的端面歪了快2度,压的时候单侧受力,不裂才怪。
还有个男生发现他之前做的件表面全是细微的划痕,对着模口看了半天,才发现自己把模口的圆角做反了——本来应该做内圆角让材料顺滑过渡,他倒成了外圆角,相当于在管口硬生生刮了一道槽,应力集中全堆在那道槽上。
 缩口模口部圆角与管坯端面垂直度检查工装图
那天我才意识到,之前讲了那么多公式,画了那么多结构示意图,都不如让学生亲手摸一摸废件的断面,看看裂纹是从哪开始的,皱折是在哪个位置出现的。毕竟机械设计从来不是对着公式算数字,是要跟真实的材料、真实的加工误差打交道的。
后来我们拿同批次的Q235焊接钢管,壁厚1.5毫米,分别取0.85、0.8、0.75三个缩口系数试了三次,0.85的那个出来的件表面光滑,壁厚涨了0.2毫米,刚好能配M12的管螺纹;0.8的那个在焊缝位置有细微的裂纹,退火之后还能救;0.75的那个直接在圆弧段起皱,根本没法修复。学生围在旁边看,没人记笔记,但是都凑得很近,眼睛盯着压出来的件,比之前听我讲PPT的时候专注多了。
这学期改了的上课顺序
之前上缩口这一节,我都是先从工艺定义开始讲,再讲原理,再讲模具设计,最后让学生动手做。这学期我把顺序全换了。
第一节课不拿课本,先把一桌子废件摆出来,让学生自己找问题,自己说为什么会裂,为什么会皱,为什么壁厚会超。等大家把能找的问题都找完了,再回头讲对应的公式和结构设计。
上次课结束的时候,那个之前连续做废七个件的男生,攥着个合格的缩口管跑过来给我看,说他这次特意把模口的圆角磨到了壁厚的两倍,管坯切完端面还用砂纸打了边,压出来的件一次就合格。
说实话,我当时看着那个表面亮堂堂的缩口段,比自己拿了什么教学奖还开心。
机械设计的课上到现在,越来越觉得,那些写在教材里的知识点都是死的,真正能让学生记住的,都是他们自己踩过的坑,摸过的废件,在操作台上磨了半天磨出来的经验。毕竟做设计的谁没出过几个废件呢,对吧?哪有什么一学就会的工艺,都是从一堆废铁里慢慢抠出来的门道而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:做了三版缩口模还是裂?教研课上抠出来的那点实招
文章链接:https://m.yqhljx.com/list_9/5493.html
