2026-11-08 05:58:01 分类:机械设计
上周三晚的设计进阶课,我提前10分钟进教室,就看见三个男生蹲在走廊拐角。
脚边摊着打印好的设计图。
是上周熬三个晚上改出来的无人机支架。
被实训中心的线切割师傅直接打回。
说图上的要求,机床做不了。
我凑过去翻了翻图,瞬间就懂了——这几个孩子给支架的安装配合面标了±0.02mm的形位公差,所有的内角都是锐利的90度尖点,甚至在封闭的减重槽边上,连个穿丝孔的位置都没标。换我是师傅,我也得把图扔回来。
被学生忽略的“看不见的切缝”
很多学生对线切割的认知,还停留在“只要你画得出形状,我就能照着切出来”的阶段。他们根本没意识到,线切割的加工介质是直径0.18mm左右的钼丝,加上放电时的蚀除间隙,实际每一刀下去,都会比你画的轮廓多吃掉大概0.1mm的材料。
 快走丝线切割钼丝直径与放电间隙示意图
之前有个学生做配合件,就因为没在两个零件的配合内角预留出对应的R值,最后装的时候两个零件的尖角互相顶死,蹲在实训台边上拿砂纸磨了快四十分钟,手上的铝屑蹭得指甲缝里全是黑的。
所有涉及线切割加工的设计图,内角必须主动留R0.1以上的工艺余量,别等着机床给你补。
说真的,我之前上课总跟学生说,设计要追求“几何精度”,要追求“最贴合理论值的轮廓”,直到那次看见学生蹲在地上磨零件,我才反应过来——我教的根本不是落地的设计,是屏幕上的几何游戏。
我们把线切割参数表从PPT里挪到了实训台边
之前的教学设计里,线切割的工艺常识永远挤在“特种加工”那章的最后两页PPT里,考试前划个重点,问学生快走丝的加工精度是多少,慢走丝的加工厚度范围是多少,学生背得滚瓜烂熟,真到自己画图的时候,连“封闭型腔要打穿丝孔”这种最基础的要求都能忘。
之前有个学生画了完全封闭的环形密封槽,连个穿丝孔的位置都没标,师傅拿着图问她“你让我把钼丝从钢板外面塞到槽中间?”的时候,她站在机床边上愣了半分钟——原来她只记得线切割能切复杂形状,根本没想过钼丝得有地方进去才能开始切。
 线切割封闭型腔穿丝孔位置设计示意图
这学期我们干脆把那两页PPT撤了,换了一摞塑封好的A4工艺提示卡,每个设计工位上放一张。卡上没有复杂的公式,就列着线切割最容易踩的坑:封闭型腔要留多大的穿丝孔,多厚的板需要调整走丝参数,尖角要留多大的R,稳定加工的公差范围是多少。学生画完图不用翻厚厚的教材,对着卡一条一条核对就行。
上次那个被退图的男生,对着卡改了一下午:把原来标得严严实实的±0.02公差,放宽到了线切割能稳定达到的±0.05;所有的内角都补了R0.1的圆弧;在封闭的减重槽边上,标了Φ2的穿丝孔位置。他拿着改完的图去找师傅,师傅扫了一眼,说这个能做,下周就能拿到件。
他站在边上搓手,说之前熬三个晚上改的公差,全是白搭。
对。就是这样。
别把线切割当成“万能精密切削机”
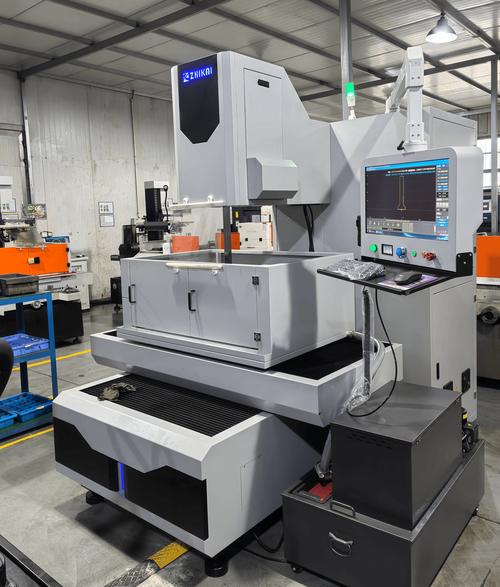 别把线切割当成“万能精密切削机”
还有个很普遍的认知误区:学生总觉得线切割精度高,什么材料、什么厚度的零件都能切。
上次有个参加比赛的小组,想做个微型弹性卡簧,直接选了线切割切0.2mm厚的不锈钢片。结果师傅切出来的卡簧,边缘因为放电的热影响区,把不锈钢的回火层全烧没了,本来要靠弹性卡紧的片,硬得跟普通铁片似的,根本弹不动。
线切割本质上是靠电火花蚀除材料,不是靠锋利的刀具切削。它适合做那种形状复杂、材料硬、传统刀具伸不进去的型腔,比如冲模的刃口,比如异形的配合件。它不适合做要求表面高弹性的零件,不适合做特别薄的易变形件,更不适合切那种根本留不住装夹位置的小零件。
之前有个学生为了追求所谓的轻量化,在1mm厚的铝板上切了一排宽度0.05mm的散热槽。师傅拿着那块切好的板跟我说,这槽切完,铝板直接变形翘成波浪,根本装不上。
说真的,我之前总觉得,工艺常识是学生进了工厂自然会懂的东西。直到这一学期跟着学生跑了几十次实训房,才发现我们之前的教学设计,把“设计”和“能做出来”拆成了两截。我们花了大量的课时教学生怎么在软件里拉约束、跑仿真、算强度,却从来没告诉他们:你画的每一根线,最后都要被实实在在的机床、实实在在的钼丝、实实在在的放电火花给检验一遍。
没有哪个设计是完美的。
但至少,别让你的设计,卡在最基础的工艺常识上。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:学生设计图里的0.1mm公差,为什么过不了线切割的关?
文章链接:https://m.yqhljx.com/list_9/5509.html
