上周跟车间的小年轻吵了一架。他拿着刚磨完的主轴件跟我拍桌子,说图纸标了Ra0.8,他用精磨机走了三刀,怎么就不合格?我拿千分表一测,端面跳动0.02mm,远超图纸要求的0.005。他还不服,说磨完的表面亮得能照见人。
亮有什么用。
太多人对磨削的认知停留在“最后一道抛光工序”,觉得前面车、铣留够余量,磨床走两刀就能把精度凑出来。真在车间泡够三年就知道,磨削是个牵一发动全身的系统活——砂轮选型、参数匹配、热变形补偿、机床刚性,哪一环掉链子,最后出来的件全是废的。
砂轮选不对,再贵的磨床都是废铁
去年接了一批航天用40CrNiMoA主轴的加工单,一开始图省事选了常用的棕刚玉砂轮,磨到第三件就出现了明显的表面烧伤,肉眼都能看到工件表面的回火色,整批件差点全报废。后来翻GB/T 2485-2019的砂轮选型规范,换了陶瓷结合剂的微晶刚玉砂轮,粒度选F60,硬度选J级,把磨削速度控制在35m/s,径向进给量降到0.005mm/单行程,连续磨了50件,表面烧蚀率直接降到0。
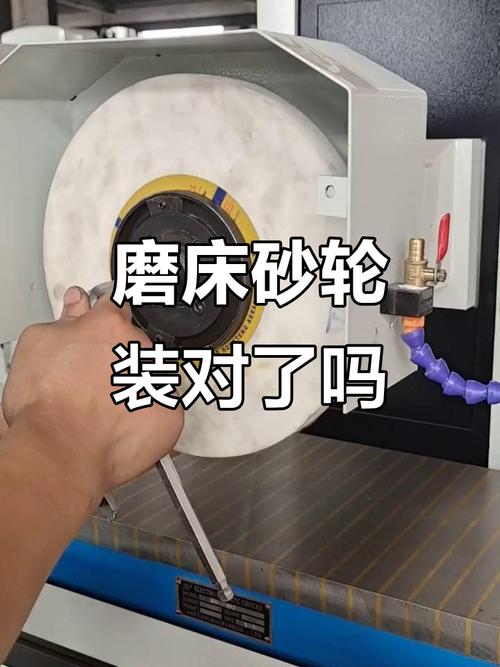
说真的,好多工程师选砂轮就像超市挑酱油,看哪个牌子贵就拿哪个,根本不匹配工件的材料特性。磨硬质合金镶套,你用普通刚玉砂轮根本磨不动,磨十分钟砂轮就钝得要修,必须换绿碳化硅或者金刚石砂轮,这是车间里说烂的常识吧?上次还有个刚入职的设计,在图纸上给硬质合金镶套的工艺要求写了“普通刚玉砂轮精磨”,我看到的时候差点把图纸扔他工位上。
还有个容易被忽略的细节:砂轮的气孔率。磨韧性大的不锈钢材料,就得选大气孔的砂轮,不然磨屑很快就把砂轮表面的孔隙堵死,越磨越钝,工件表面温度直接飙到几百度。
别忽略热变形——这是80%磨削超差的隐形元凶
前几年做一批高精度伺服电机轴,要求外圆公差控制在IT3级,也就是0.003mm以内。一开始干的时候,磨完刚测尺寸全是合格的,放了半小时再测,尺寸整体涨了0.004mm,整个工艺组对着数据愣了一下午。后来在磨削区贴了微型热电偶,一测瞬时温度直接到了620℃——工件表面的淬硬层因为高温热胀,磨削时的尺寸测量是带着热膨胀的,等冷却到室温,应力一释放,尺寸自然就飘了。

好多人觉得开了冷却就行。
淋没用。
按照行业通用的磨削冷却规范,乳化液的流量至少要达到砂轮宽度每毫米2L,而且喷嘴必须对准磨削弧区,形成高压冲射,把弧区的热量和细碎磨屑全部带走,才能把磨削区的瞬时温度压到150℃以下。之前有个项目,为了赶效率把纵向进给速度调到20m/min,看着走刀快,实际上磨粒根本来不及排屑,砂轮孔隙堵死之后越磨越钝,最后一批件因为残余应力太大,到客户那边装配时,轴和轴承的配合间隙直接小了0.003mm,轴承转起来卡涩,来回返工花了十几万运费,现在想起来都肉疼。
还有个不成文的规矩:磨完的件不能直接测尺寸报合格,要放在20℃的恒温车间里等20分钟,等工件温度和环境完全一致了再测,不然测出来的数根本不准。
磨削的精度,从来不是靠“多走两刀”磨出来的

好多人有个误区:粗磨完留足余量,精磨的时候进给量给小一点,多走几刀,就能磨出高精度。真不是。比如粗磨的时候留的精磨余量太大,留了0.1mm,哪怕你精磨每次进给0.002mm,走个50刀,最后工件的圆度还是会超差——因为粗磨产生的深层应力层根本没去掉,后面的精磨只是把表面的光纹磨亮了,内部的应力释放还是会让尺寸慢慢变形。
正确的余量留法,粗磨完成后给精磨留0.03-0.05mm就够了,最后还要留0.005mm的光磨行程。光磨不是浪费时间,是消除机床系统弹性退让的核心步骤——也就是无进给状态下走2-3刀,把磨头、工件、夹具因为磨削压力产生的弹性变形量消掉,不然你磨的时候看着尺寸对,压力一撤,弹性变形恢复,尺寸就差了几微米。
我刚入行的时候,跟着师傅磨一个坐标镗床的主轴套筒,要求内圆圆度0.001mm。一开始我磨完测,圆度是0.003,师傅过来啥参数也没调,让我把径向进给退到零,再走三趟行程,再一测,圆度直接到0.0008。当时我都看傻了,原来磨到最后,根本不需要额外的切深,系统本身的弹性变形恢复就能把那点误差消掉。
说起来你可能不信,我见过最离谱的操作,是有人磨轴承内圈的时候,为了让表面更光,把砂轮修得像镜子一样,最后磨出来的件表面粗糙度是Ra0.2,但是内圆的圆度直接超了0.01mm。因为砂轮被修得太光,根本没有切削能力,全靠挤压工件表面把金属挤变形,看着亮,实际上内部应力大得离谱,装到轴承里跑一周,游隙全变了。
干工艺这行久了就知道,磨削从来不是加工流程的收尾凑数环节。你前面铣、车的工序留的余量不对,机床的精度不够,砂轮选错,冷却没跟上,最后想靠磨削把所有问题兜住,那是根本不可能的。
上周那个跟我吵架的小年轻,拿着他磨的主轴过来找我,端面跳动控制在0.003mm,Ra0.6。他说他换了微晶刚玉砂轮,把乳化液流量调到了要求值,磨完等了20分钟再测的尺寸。我拍了拍他肩膀,没说话。
