说实话,我刚进车间那会,总觉得等离子加工是上不了台面的粗活——不就是靠个电弧把金属吹化嘛,能有什么技术含量。直到我亲眼看见别人用精细等离子切0.8mm的钛合金板,切完的边光滑到能直接当密封面,才反应过来我之前对这工艺的认知,全是车间老辈人传下来的刻板印象。
别被教科书骗了:等离子加工根本不是“高温烧金属”
很多教材里写等离子加工的原理,总说核心是靠上万度的高温把金属熔化吹走。这话没错,但只说对了10%。
真正决定加工精度的,是弧斑的能量密度。普通手工等离子的弧斑直径大概3-4mm,能量密度也就10^4 W/cm²,跟氧乙炔火焰差不多,切出来的边挂渣、锥度大是必然的。但现在工业用的精细等离子,通过压缩孔道把弧斑压到0.5mm以内,能量密度能冲到10^6 W/cm²,跟早期的低功率激光差不多。
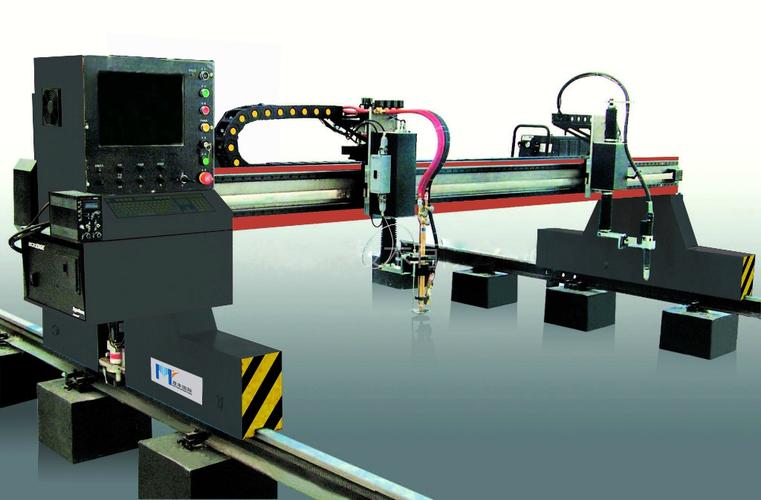
我刚入行那会,第一次碰精细等离子,拿个普通碳钢试板切,切完边缝挂了1mm厚的熔渣,被车间师傅追着骂了半层楼。真的。原来我把电流开成了粗加工档,根本没调弧压匹配值——弧压太高,弧斑拉得太长,能量散了一半,不挂渣才怪。
很多人总拿等离子和激光比,说激光切得更细。这话放在2mm以下的薄板上成立,但切3mm以上的高反材料,比如铝、紫铜,激光的反射损耗能到30%,搞不好还会把谐振腔的镜片烧了。等离子根本不存在这类反射损耗的麻烦,切12mm的紫铜,切面垂直度能到1度以内,比同功率激光的表现稳得多。
选型时踩过的坑,全是拿报废件堆出来的经验
干工艺久了就知道,很多选型指南上写的参数,到了现场全要打折扣。我这几年跟等离子加工死磕,踩的坑没有十个也有八个,说出来都是真金白银的教训。
第一个碰到的坑,是别上来就追最高功率的电源。很多人觉得功率大切得快,效率高。实则不然,120A的精细等离子,切8mm碳钢的稳定速度是1800mm/min,热影响区宽度刚好能压到0.2mm,符合GB/T 19867.3里对精细切割的质量要求。要是硬上260A的大电流电源,切同样厚度的板,热影响区直接从0.2mm飙到1.2mm,那种壁厚1.5mm的不锈钢机柜,切完直接翘成碗状,校平都校不回来。
再一个容易被忽略的细节,是调高系统的响应速度,比你选什么品牌的电源重要10倍。我之前见过一个同行,花十几万买了进口的等离子电源,结果图便宜配了个响应频率10Hz的国产调高系统,切1.5mm的铝板,稍微碰到板面上的个磕碰凹点,弧压就飘了,直接把板烧穿个洞。后来换了个100Hz响应频率的调高,同样的参数,连续切两小时都没出一件废品。

还有个耗材账,很多人算不明白。厂家宣传喷嘴的使用寿命是连续切割2小时,那是在实验室里切低碳钢测出来的数。你要是拿它切带锌层的镀锌板,可能40分钟喷嘴的内孔就烧得椭圆了,切出来的边直接成波浪形。说实话,我现在的工艺文件里,只要是切镀锌板,直接把喷嘴寿命打个4折算进去——不然生产班长按着厂家给的参数做,出来全是废品,谁都担不起。
那些没人愿意公开的参数微调技巧

现在网上能搜到的等离子加工参数,全是通用档,真到了难加工的材料上,根本用不上。我攒了几个微调的小技巧,都是这几年在现场试出来的,从来没在公开的技术手册上见过。
比如加工6mm以下的纯铝,很多人图省事用压缩空气当辅助气,切出来的边全是氧化层,后续还要打磨半天。其实换95%氩气加5%氢气的混合气当辅助气,弧的稳定性会好很多,切出来的边粗糙度能到Ra6.3,完全可以直接进焊接工序,连打磨的工序都省了。
还有控制薄壁钛合金的热变形,很多人想着把电流降得越低越好,觉得电流小热输入就小。这思路错得离谱。电流太低的话,弧的挺度不够,切割速度上不去,总热输入反而更高。我之前试过切0.8mm的TC4钛板,80A电流配2000mm/min的切割速度,切完的板平面度能控制在0.02mm;要是降到60A,切割速度只能到800mm/min,切完的板翘得能当飞盘。
哦对,还有个容易被忽略的细节,加工完的件,别着急拿压缩空气猛吹。尤其是加工高铬耐磨钢的时候,表面那层刚熔融的氧化物,吹急了会嵌到母材表面,后面做喷丸处理都打不掉。我现在的操作规范里,专门加了一条:等离子加工完的件,自然冷却15秒之后,再用低压气吹掉表面的浮渣。
上次有个刚入行的工程师问我,等离子加工是不是已经被激光淘汰了?我直接把手机里存的去年切12mm紫铜的切面照片甩给他——激光切这种高反厚板,头三次可能因为反射把镜片烧了,等离子切,连防护镜都不用特意换。
其实干工艺这么久,最深的感受就是,没有什么万能的加工方法。你拿着激光去切厚的紫铜、带厚涂层的镀锌板,就像拿螺丝刀拧螺母,看着先进,实则费劲。等离子加工就是个实在的工具,你摸透它的脾气,调对参数,它能帮你省掉一半的后处理成本。
哦对,下次要是谁再跟你说等离子加工只能切粗陋的货架、架子,你就把那个铝电池托盘的案例甩给他就行。
