上周帮客户排查一批断轴故障,查了三天才发现,就是工艺单上轻飘飘写的“调质处理”四个字出了问题——不是硬度不够,是根本没按调质的核心要求做。做了12年机械设计,见过太多把调质当成“随便淬个火回个火凑硬度”的新人,今天把这些年攒的实操细节掏出来,给正在啃机械设计手册的同行提个醒。
调质的本质不是硬度,是强韧性匹配
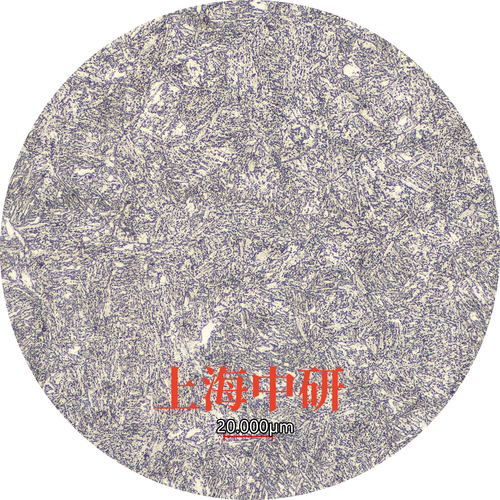
很多人对调质的认知停留在“淬火+高温回火,达到某一硬度范围”,这话不能算错,但太浅了。硬度是检测结果,不是工艺目标。真正的调质,要的是回火索氏体组织下,强度和韧性达到最优平衡——这个组织里,渗碳体是颗粒状弥散分布在铁素体基体上,既不会像马氏体那样硬而脆,也不会像正火组织那样强度不够扛不住交变载荷。
别光看硬度表。硬度是死的。组织不对,再准的硬度都是纸老虎。去年有个做输送线滚筒的客户,要求调质到HB280-320,供应商为了省成本,直接淬火后180℃低温回火,硬度刚好卡着下限,结果装机三个月,滚筒受持续交变弯曲载荷全裂了。后来切下来做金相,整个截面都是板条状马氏体,连一点回火索氏体的影子都没有——这根本不是调质,是假装调质。
按照GB/T 16923的规范,合格的调质件,回火温度必须在500℃以上,回火索氏体的面积占比不能低于95%,铁素体的占比超过5%就直接判不合格。别信供应商说“我们硬度都达标了”,硬度达标但组织不对的零件,抗疲劳强度能差一半都不止。很多供应商为了压缩热处理成本,会把高温回火的温度往上调个30-50℃,表面硬度刚好卡着你要求的下限,实际组织里的铁素体含量已经超过了调质合格的阈值,这种零件装上去,平时用着没毛病,一遇到过载冲击直接就断,连预兆都没有。
不同材料的调质,根本不能套同一个参数
我刚工作那会犯过一个蠢,把45钢的调质工艺参数直接抄给了40Cr的轴,结果出来的零件硬度比要求高了快HB50,后续加工的时候刀具崩了好几个才反应过来——合金元素不是摆设,Cr、Mo这些元素会大幅提高钢的淬透性,同样的回火温度下,合金钢的强度要比碳素钢高一大截。
就拿常用的两个材料举例:45钢的常规调质区间是840-860℃水淬,550-650℃高温回火,对应硬度HB220-280;但42CrMo的淬火温度是850-870℃油淬,同样要达到HB280的硬度,回火温度要到600-680℃,比45钢的回火温度高了快50℃。要是拿45钢的参数给42CrMo用,出来的零件硬得像块砖,一受冲击就碎。
还有个容易踩的坑:大截面零件的淬透性问题。比如直径超过50mm的45钢,哪怕水淬,心部的冷却速度也达不到临界淬火速度,表面硬度够了,心部还是珠光体加铁素体,这种情况下的调质,等于只给零件穿了层硬壳,核心还是软的,受载的时候很容易从心部开始开裂。之前见过一个直径80mm的45钢轴,要求调质到HB270,结果切开心部测硬度才HB180,根本没淬透,用了不到半年就从轴肩位置断了。

设计阶段就要给调质留余量,别等加工完了才想起来
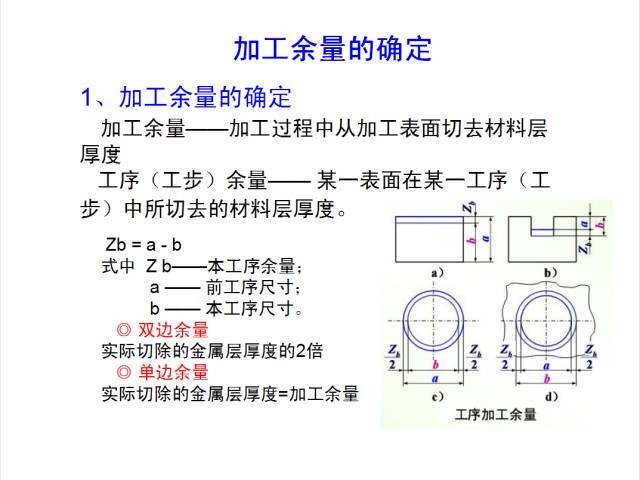
很多新人设计零件的时候,所有的公差、粗糙度都按最终成品标,完全不管热处理变形的问题。调质的时候,哪怕是最规范的操作,零件也会有0.1-0.3mm的变形量,长轴类的变形甚至能到0.4mm以上。如果设计的时候没留够后续精加工的余量,调质完了根本修不回来,整批零件直接报废。
之前设计过一根长820mm的阶梯轴,最开始没留调质变形的单边余量,调质后测直线度超了0.22mm,磨床的加工余量才0.1mm,根本修不回来,整批12件全废了,光材料费就花了小两万。真的,提到这个我现在都肉疼。后来我给所有长轴类零件定了个死规矩:长度超过500mm的轴类零件,径向必须留0.2-0.4mm的单边加工余量,调质工序必须安排在粗加工之后、半精加工之前——粗加工把大部分余量切掉,调质完了变形也不会太大,半精加工和精加工再把变形量磨掉,成本能降一大截。
还有个细节很多人忽略:壁厚差太大的零件,根本不适合做调质。比如壁厚比超过3:1的零件,淬火的时候厚的地方冷却慢,薄的地方冷却快,很容易在壁厚突变的位置产生内应力,直接开裂。之前做过一个带法兰的液压接头,壁厚从22mm突变到6mm,过渡圆角才R1,调质的时候直接在突变位置裂了三分之一。后来改了设计,把过渡圆角加到R5,在薄壁位置加了工艺加强筋,才解决了开裂的问题。
对了,别觉得调质硬度越高越好。很多人设计的时候总喜欢选最高的硬度区间,觉得越硬越耐用。实际上,调质件的硬度超过HB320之后,冲击韧性会断崖式下降,比HB260的调质件低40%都不止。受交变载荷、冲击载荷的零件,选HB240-280的区间就够了,硬度过高反而容易脆断。
还有个检测的小技巧:按照GB/T 13321的要求,调质后的硬度检测,不能只打表面,必须在离表面3mm以下的位置打截面硬度,很多供应商只会给你测最外层的硬度,心部淬没淬透根本不管,你不要求,没人会主动帮你测。
做了这么多年设计,最大的感受就是,工艺从来不是设计的附属品。你在图纸上随手写的“调质”两个字,背后是材料选择、变形余量、组织匹配、成本核算的一整套逻辑。别把工艺当填空题。填错了,真的要付学费的。
