2026-11-09 10:08:54 分类:机械设计
很多人算扭转强度,总觉得是机械设计里最没技术含量的部分——公式就那几个,材料手册上的数值查得到,安全系数随便取个1.5,交差完事。
直到去年帮同事审的那根输送辊轴,按光滑试样算的安全系数有2.1,装车跑了3个月,直接在键槽位置扭出了45度的断裂面,拆下来量的时候,断裂位置的实际应力,比计算值高了1.7倍。
实验室的扭转强度数据,为什么到现场就“水土不服”
我们现在用的所有材料扭转强度参数,不管是抗扭屈服强度τ_s,还是抗扭强度极限τ_b,全都是按GB/T 10101的标准,用直径10mm的光滑无缺口圆棒试样测出来的。
这是理想状态下的材料本征性能。
跟你实际装在设备上的零件,根本不是一回事。
我刚入行的时候也干过这种想当然的事,对着材料手册的表格抄数,觉得45钢调质到HB230,τ_s取350MPa,算出来轴的扭转应力是120MPa,安全系数快3了,稳得不能再稳。结果第一个试制件上台架跑了120小时,键槽位置直接扭出了塑性变形,当时站在台架旁边,汗都下来了。
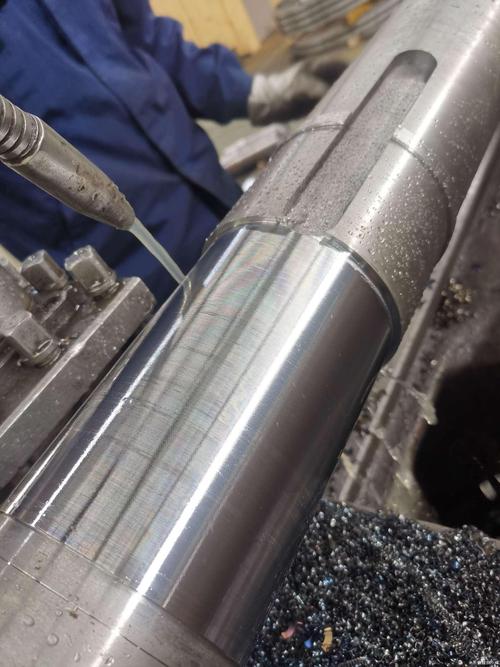 45钢调质轴键槽位置扭转变形失效实物图
后来翻了失效分析报告才反应过来,标准试样上没有键槽,没有轴径突变的台阶,没有过盈配合带来的边缘挤压效应,这些结构带来的应力集中,会把实际零件的扭转强度直接拉低一大截。
普通平键槽的有效应力集中系数,在轴径50mm左右的尺寸下,就能到1.8~2.2。要是轴径变化的过渡圆角磨得太尖,R值小于0.5倍轴径,这个系数直接能破3。
这数看着吓人。
真不是危言耸听。
我见过最离谱的设计,两个台阶的过渡圆角直接车成了直角,按光滑试样算的安全系数有3.2,算上3倍的应力集中,实际有效安全系数刚过1,跟没设防一样。
算对扭转强度,你得把这几个参数“抠到骨头里”
很多人算扭转强度,第一步就错了——取扭矩的时候,只算设备的额定扭矩,完全不管启动、制动时候的冲击尖峰。
比如矿山用的带式输送机,按GB 50431的规范,电机直接启动的尖峰扭矩,要取额定值的1.8倍,要是遇到重载卡停的工况,尖峰扭矩甚至能冲到额定值的3倍。之前断的那根输送辊轴,就是只算了额定的800N·m扭矩,没算启动时候1900N·m的尖峰,再加上键槽的应力集中,不断才怪。
算抗扭截面模量的时候,也不能直接套实心圆的公式Wt=πd³/16。轴上开一个普通平键槽,截面的有效抗扭模量要打0.95的折扣,开两个互成120度的键槽,直接打0.9折。别觉得这点折扣无所谓,轴径50mm的话,一个键槽就能让承载能力降5%,算上应力集中的影响,实际能扛的扭矩比光滑轴低40%,这可不是凑整的时候能省的数。
 轴类零件扭转强度计算应力集中系数查取曲线图
安全系数的取值,更是不能一刀切。没有冲击的匀速传动轴,安全系数取1.5~2足够;要是频繁正反转、带交变载荷的轴,比如包装机械的输送辊,安全系数得提到2.5~3;要是在低温、腐蚀环境下工作,比如冷链设备的风机轴,还得再往上加0.5。去年给冷链厂改的那根风机轴,原来的设计安全系数取1.8,40Cr材料在-20度下的扭转强度直接掉了20%,用了半年就断在叶轮端,后来把安全系数提到2.8,再把过渡圆角从R1改成R3,跑了一年多都没出问题。
那些写在教材里,却没人告诉你的设计权衡
很多人遇到扭转强度不够的情况,第一反应就是把轴加粗。
粗是粗了,成本也上去了——更大的轴径要配更大的轴承,更大的密封件,整个传动箱的尺寸都得跟着放大,算下来成本能涨20%都不止。其实很多时候,根本不用加粗轴,把应力集中的细节处理好,就能把有效扭转强度提上来。
比如把键槽的端部做滚压强化,把过渡圆角的R值加大到轴径的1/10,把键槽铣完的毛刺彻底打磨干净,这些工艺措施,能让零件的有效扭转强度提30%~50%,比单纯加粗轴划算太多。我之前见过一个设计团队,为了凑够扭转安全系数,把轴径从60mm加到75mm,整个传动箱的体积大了一圈,后来跟车间的工艺师傅聊才知道,他们的键槽铣完根本没去毛刺,过渡圆角也没按要求磨,把这些细节改了,根本不用改轴径。
 轴过渡圆角滚压强化工艺现场加工图
哦对,还有个容易漏的点:很多人只校核静扭转强度,完全不考虑交变载荷下的扭转疲劳。比如一直处于正反转的传动轴,扭转应力是对称循环的,这时候材料的扭转疲劳极限大概是静抗扭强度极限的0.4倍,就算静强度的安全系数够,疲劳强度可能刚过及格线,跑个几万小时就断了。按起重机设计规范GB/T 3811的要求,这种交变受扭的零件,还要单独校核疲劳强度,不能拿静强度的结果直接用。
前几天跟退休的老主任聊天,他说搞机械设计几十年,最容易栽的就是这种“看起来简单”的计算。扭转强度听着谁都能算,公式初中物理就学过,但是真到了现场,要考虑载荷的波动,考虑加工的误差,考虑材料的实际性能,考虑装配带来的附加应力,哪有那么容易。
别拿手册上的数当万能公式。
多去车间看看失效的零件,多跟工艺师傅聊聊加工的实际情况,比对着软件算十遍都有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:扭转强度:从实验室数据到轴类设计的落地踩坑指南
文章链接:https://m.yqhljx.com/list_9/5562.html
