2026-11-12 23:31:21 分类:机械设计
上周翻到2022年驻厂时记的硬皮台账,纸边都磨毛了——当时车间做航空结构件的钛合金铣削,每批次的尺寸检验数据全靠检验员手写在A4纸上,攒够30份才录一遍Excel。有次某批次的腹板厚度公差连续3个点踩了图纸下差,等录完表发现的时候,已经铣完了42件,光报废损失就快18万。说起来现在还肉疼。
别被’全流程上系统’的口号带偏:先把质量数据的’采得到’做扎实
很多人聊质量数字化管控,开口就是要打通ERP、MES、PLM全链路,要上AI缺陷识别,要做数字孪生。说实话,我见过太多厂在这一步就走歪了。
之前珠三角某汽车零部件厂,花了近两千万上的质量系统,最后所有的检验数据还是靠检验员在休息时间手动录入,录的数据跟实际检验的记录差了快10%——毕竟人不是机器,连续抄两个小时数,谁都有走神写错的时候。这种花了大钱买的’数字台账’,跟十年前的Excel表格没有本质区别,对吧?甚至因为录入流程太繁琐,大家反而更愿意用纸质本。
我们当时驻厂的第一个月,没急着买任何软件,先蹲在检验台数了3天的采集断连率。一开始车间换了带蓝牙输出的数显卡尺,但是铣削工位的切削液雾大,蓝牙模块三天两头被油雾糊住,数据断连率快40%。后来换了带硬接线输出的马尔量具,把数据采集端装在检验台的密闭防尘罩里,数据采集的有效率才稳定到98.7%。
 机加工检验台数显量具硬接线数据采集实拍图
这里有个绝对不能碰的红线:别为了让数据好看,给检验员开’手动修改采集值’的权限。之前见过某厂的检验员为了不被扣绩效,把超差的尺寸手动改成合格值,系统里的过程能力指数Cp值飘在1.6的漂亮水平,实际零件装到主机上就出现装配干涉,最后整批召回的损失,够买三套最好的采集设备。
不是给数据套个图表壳:真正的管控要卡在工艺波动的临界点上
数据采上来了,很多人就开始做大屏,把尺寸值、合格率做成动态折线图,挂在车间门口给领导参观。没用。
真正能帮着减少报废的管控,是把数据的预警点卡在工艺自然波动的边界上,而不是卡着图纸给的公差线。之前我们用图纸的1.6±0.08mm公差当报警阈值,每次报警的时候,零件已经快超差了,根本来不及调整。后来拉了过去1200件的历史加工数据,算出来TC4钛合金腹板铣削的工艺自然波动σ是0.021mm,按照GB/T 4091-2001《常规控制图》的规范,把预警限设成X̄±2σ(1.558mm~1.642mm),报警限设成X̄±3σ(1.537mm~1.663mm)。
调整完规则的第三个晚上,系统就在凌晨2点弹出预警:连续5件的腹板厚度往薄的方向偏移。当班的工艺员跑过去查,发现当时用的φ20mm硬质合金端铣刀,后刀面磨损量已经到了0.23mm,超过了我们之前定的0.2mm换刀阈值。赶紧换刀,那批加工的87件零件,最后全是合格的,没有一件超差。
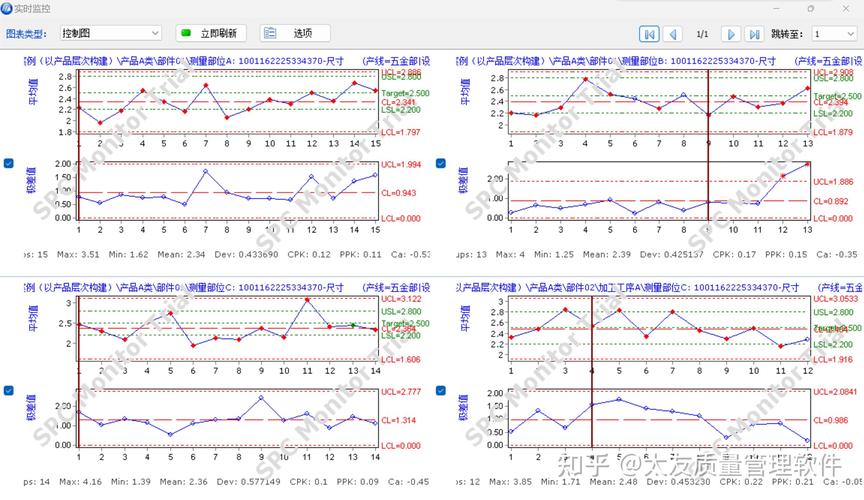 机加工腹板厚度SPC控制图实时预警界面
太多厂的SPC做的像个摆设——控制限拉的比图纸公差还宽,系统永远不会报警,最后成了客户审核时拿出来摆的材料。甚至有人觉得控制限设太严,会让生产效率下降。但算一笔账就知道:一次预警能拦下10件超差零件,省下来的报废钱,够买半年的采集设备耗材。
别追求一步到位的’完美系统’:留足跟现场磨合的冗余空间
我特别烦那些卖解决方案的人,上来就说要给客户做’零缺陷’的质量管控,要把所有环节的规则都定死。真在车间待过的人都知道,现场的变量永远比办公室里想的多。
一开始我们想把所有质量数据实时同步到云端,结果车间在工业区,内网带宽不够,每次同步要3秒,检验员每测一个数等3秒,效率直接掉一半,检验员怨声载道,差点把采集线拔了。后来改成本地边缘节点先存数据,本地的预警逻辑全部在边缘节点跑,哪怕断网了,检验台的报警灯照样亮,等每天下班带宽空闲的时候,再把当天的数据批量同步到云端,这才顺了。
还有个特别蠢的设计:一开始我们设的规则太死,只要一个点超了预警限就自动停线。有次检验员刚把量具放上去,还没等数值稳定就触发了采集,数值跳了0.09mm,系统直接把整条铣削线停了20分钟,生产主管追着我们骂了半层楼。后来给规则加了个’异常值二次确认’的逻辑:只要触发预警,系统就弹出确认框,让检验员重新测一次,如果第二次的数值回到正常范围,就把第一次的标记为测量异常,不触发停线。
就这么个小调整,一线的接受度直接上来了。大家终于觉得这个系统不是来抓错扣钱的,是真的帮着少出报废、少加班的。
上个月跟那个车间的质量主管吃饭,他说现在系统里的质量数据,已经能跟刀具寿命、主轴振动的参数打通了——比如发现主轴振动值超过2.8mm/s的时候,后续加工的零件尺寸超差概率会涨47%,现在提前安排维护,根本不用等零件超差了再找原因。
说真的,质量数字化管控从来不是什么高大上的概念,说白了就是把之前藏在检验员笔记本里、老师傅经验里的那些’感觉’,变成能实时跑、能提前预判的数字信号。
别信那些吹得天花乱坠的解决方案。
能让一线检验员、工艺员愿意用、真的帮他们少踩坑的系统,才是真的有用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从车间台账到实时预警:机械加工场景下的质量数字化管控落地笔记
文章链接:https://m.yqhljx.com/list_9/5723.html
