工厂数字底座:别让你的数据在物理层就烂掉了
上周跟老周吃饭。他在苏州一家汽车零部件厂干了十几年设备维护,最近被拉去搞数字化项目。三杯酒下肚,他开始倒苦水:车间装了三百多个传感器,数据是上来了,但根本没法用。同一批次的振动信号,两台同型号的冲床采出来相位差了一百八十度。你说这玩意儿怎么分析?
问题出在哪儿?不是算法不行,是底座没搭对。
很多厂子做数字化,思路是往上堆——买最贵的云平台,请最牛的数据科学家,搞最花哨的看板。但底下那层,也就是设备跟数据之间的接口,反而最将就。就像盖楼,地基没打牢,楼上装修再豪华也白搭。

一、物理层的精度,决定了数据层的天花板
这个道理机械工程师最懂。
你设计一个夹具,定位销跟销孔的配合间隙如果是0.05mm,那工件装上去的重复定位精度不可能优于0.05mm。后面加工中心再精密也没用,误差在装夹那一刻就注定了。
数据采集也是一样。
我见过太多项目,传感器选型的时候图省事,随便买个国产的,精度标称±1%FS。看着挺唬人,但没人去查这个精度是在什么条件下标定的——25°C恒温实验室,理想供电电压,无电磁干扰。到了车间现场呢?夏天配电柜旁边温度能到55°C,变频器一开,电磁环境跟战场似的。实际精度可能连±5%都保不住。
更麻烦的是时间戳。
数字底座的本质是什么?是给物理世界建立一个可追溯的、时间对齐的数字映像。时间不对齐,后面什么数字孪生、什么AI诊断,全是空中楼阁。
我经手过一个振动监测项目。客户要求做轴承故障早期预警。方案很成熟——加速度传感器加包络分析,频谱上找BPFO、BPFI的特征频率。算法没问题,但预警总是慢半拍,轴承都快烧了才报出来。
查了两个月。最后发现是采集卡的时间戳有问题。四通道同步采集,实际上通道之间有时间偏斜,最大能到2ms。2ms听起来很小对吧?但对于10kHz采样率来说,就是20个采样点的偏移。做频谱分析的时候,通道间的相位关系全乱了,包络解调的精度直接下降一个数量级。
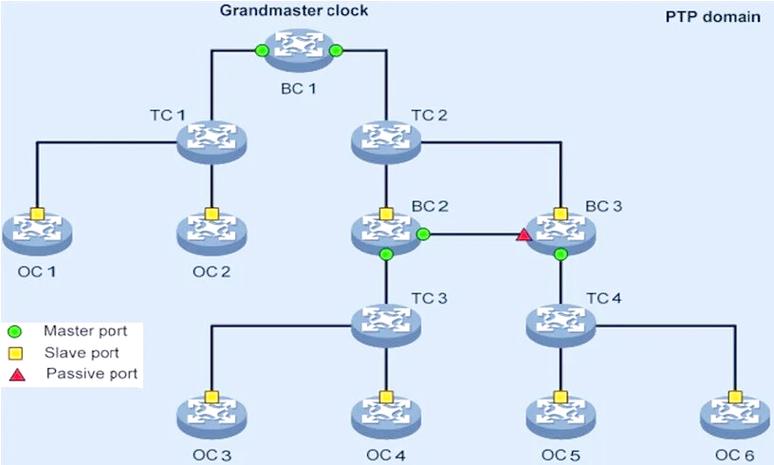
后来换了支持IEEE 1588 PTP的采集设备,用同一个时钟源做硬件同步,偏斜降到亚微秒级。问题迎刃而解。
这个教训值多少钱?项目延期三个月,客户差点解约。而当初省下的那点硬件差价,不到总预算的3%。
说到标准,IEEE 1588-2019是现在工业界用得最多的精密时间同步协议。它分两个版本:默认配置文件(Default Profile)适合大多数工厂环境,能到亚微秒级;电信配置文件(Telecom Profile)更严格,但一般用不上。选设备的时候,看它支不支持硬件时间戳,软件时间戳那套在车间里根本不够看。
二、数据建模:别把Excel当成数据库用
物理层搞定了,接下来是数据怎么组织。
我见过最离谱的一个项目,三百多个测点的数据,用一个共享Excel文件管理。谁想看数据就打开,看完保存。冲突了怎么办?互相覆盖呗。这哪是数字底座,这是数字废墟。
正经的做法,至少要有一个时序数据库。InfluxDB也行,TimescaleDB也行,甚至用OPC UA的Historical Access做归档也可以。关键是要有时间索引,要支持高效的范围查询。
但光有时序数据库还不够。
数据模型的设计才是真正的难点。同样是“温度”这个物理量,压铸机上的模温、热处理炉的炉温、液压站的油温,它们的物理意义完全不同,采样频率不同,报警阈值不同,甚至单位都不同——有的用摄氏度,有的用华氏度(老设备遗留问题)。
如果你在数据库里就存一个temperature字段,那完了。数据一多,谁也说不清哪个是哪个。
我的做法是,在数字底座里做一个设备模型层。
什么叫设备模型?就是给每一类设备定义一个模板。比如注塑机,它有哪些属性、哪些状态、哪些事件?锁模力、注射速度、保压压力、熔胶温度、开合模位置……这些属性之间的逻辑关系是什么?
这个思路其实是从OPC UA的信息模型借鉴过来的。OPC UA Part 5定义了基础的信息模型规范,Part 100以后是各个行业的伴随规范(Companion Specification),比如注塑机有EUROMAP 77/83,机床有OPC UA for Machine Tools。
但实话实说,完全照搬OPC UA的信息模型,对大多数国内工厂来说太重了。建模成本高,维护也麻烦。
我的折中方案是——轻量级资产壳。
借鉴工业互联网联盟的资产管理壳(Asset Administration Shell)思路,每一台设备用一个JSON文档来描述它的元数据:设备型号、出厂编号、安装位置、关键参数、量程范围、单位、采样频率、数据质量标准。这个文档跟设备唯一绑定,跟着设备走。数据存进时序库的时候,打上设备ID的标签。查询的时候一关联,物理意义就清楚了。
具体到参数设计,有几点必须注意:
采样频率的选择。不是越高越好。根据奈奎斯特采样定理,采样频率至少是信号最高频率成分的两倍。但工程上一般取2.5到5倍。比如你想监测轴承故障,最高特征频率可能到5kHz,那采样率至少要12.5kHz,推荐25.6kHz。选高了浪费存储和带宽,选低了丢信息。有个经验公式:对于旋转机械的振动监测,采样率 = 转速(RPM)/ 60 × 2.56 × 分析阶次。比如3000RPM的电机,想做100阶次分析,采样率就是3000/60 × 2.56 × 100 = 12800Hz,取整用12.8kHz或25.6kHz。
数据质量的标记。传感器坏了、线断了、信号超量程了,这些异常状态必须显式标记,不能简单用一个极大值或者NaN来糊弄。我一般用质量码(Quality Code),参考OPC UA的StatusCode规范:0x00是好值,0x40是配置错误,0x80是传感器故障,0xC0是通信中断。数据库里存值的时候同时存质量码,上层应用查询的时候根据质量码决定要不要用这个数据。
单位统一。这个看似简单,实际上最容易出问题。我吃过一次亏——一个液压系统的压力数据,有些设备上报的是bar,有些是MPa,还有些是psi。当时没注意,直接拿去做趋势分析,结果算出来的压差完全是错的。后来强制规定:数据库里只存SI单位及其标准倍数单位(Pa、kPa、MPa),其他单位在采集端就转换掉,数据库里不留痕迹。这个规则写进代码里,谁也不能破例。

三、现场总线选型:别被销售忽悠了
说到采集设备,绕不开通信协议。
现在的工厂车间里,Protocol Zoo这个说法一点都不夸张。一个中等规模的机械加工车间,可能有:Profinet、EtherCAT、Modbus TCP、EtherNet/IP、CC-Link IE、OPC UA、MQTT、还有各种私有的串口协议。新设备还好,一般都支持OPC UA或者至少有个以太网口。老设备呢?RS-232、RS-485,有的甚至还在用4-20mA模拟信号。
怎么办?全换掉?老板肯定不批。我的策略是分层接入。
对于有以太网接口的新设备,优先用OPC UA。它天然带信息模型,语义清晰,而且支持订阅模式,不用轮询。缺点是有时候比较吃资源,低端PLC跑OPC UA Server会卡。这时候可以退而求其次,用Modbus TCP。虽然它没有语义,但胜在简单、通用,几乎所有的网关都支持。
对于老设备,用协议网关。比如Hilscher的netTAP系列,或者Anybus的Communicator。这些网关能把Profibus、DeviceNet、CANopen这些老协议转成以太网协议。选网关的时候注意一点:看看它支不支持数据预处理。有些网关只能在协议层面做转换,原始数据原封不动转发;有些网关带边缘计算功能,可以做简单的滤波、标定、甚至报警判断。后者贵一些,但能省不少上层计算的麻烦。
还有一个坑:不要迷信无线。
我见过一个项目,为了省布线成本,全厂用WiFi 6做数据回传。刚开始挺好,延迟低、带宽大。但一到生产高峰期,AGV小车、叉车、工人的手机全连同一个网络,信道拥塞,数据丢包率飙升。后来不得不加装5G专网,成本反而更高。
工业场景下,有线永远比无线可靠。除非设备本身在移动,或者布线成本实在太高(比如跨越危险区域),否则优先选有线。千兆以太网是底线,重要数据通道建议上TSN(时间敏感网络),IEEE 802.1Qbv这些标准能保证确定性传输。当然,TSN的交换机和网卡都贵,不是所有场景都值得上。看你的实时性要求——如果控制周期在1ms以下,TSN是必须的;如果是10ms以上的数据采集,普通QoS就够了。
四、一个真实项目的踩坑记录

去年帮一个压铸厂做数字底座。项目不算大,三十台压铸机,要把关键工艺参数实时采集上来,做SPC(统计过程控制)。
调研阶段发现几个问题:
压铸机都是力劲的,有OPC UA接口,但OPC UA Server的并发连接数有限制。每台机器最多支持5个客户端。MES要连、SCADA要连、我们自己开发的采集程序也要连。一算,超了。解决方案是加一个OPC UA聚合服务器,把所有机器的数据先汇聚到一个节点,上层应用只连这一个节点。这个聚合服务器还顺便做了数据缓存,防止上层应用重启的时候丢数据。
压铸机的合模力信号是4-20mA输出的,通过模拟量模块进PLC,再走OPC UA上来。4-20mA的精度受线路电阻影响很大。那个车间有三十台机器,有些机器的模拟量线拉了五十多米。2.5mm²的铜线,50米来回的电阻大约是0.7Ω。对于250Ω的采样电阻来说,引入的误差大概是0.28%。听起来不大,但对于合模力这种关键参数(量程2000kN),误差就是5.6kN。有点临界。后来换了更粗的线,1.5mm²换成2.5mm²,误差降到0.17%以内。顺便说一句,模拟量信号线一定要用屏蔽双绞线,屏蔽层单端接地。我见过有人两端都接地,形成地环路,信号上叠了50Hz工频干扰,波形跟心电图似的。
最大的坑是时间同步。压铸机的控制器有的是西门子S7-1500,有的是三菱Q系列,还有几台老的是欧姆龙CS1。这三种PLC的时钟精度都不一样。S7-1500自带NTP客户端,精度能到毫秒级;三菱的需要额外配置NTP模块;欧姆龙的老PLC干脆没有网络时间同步功能。
怎么办?我们最后在采集端做了时间戳对齐。所有数据到达网关的时候,由网关统一打时间戳,而不是用PLC自己报的时间。网关之间用PTP同步。这样一来,虽然数据从产生到打上时间戳有延迟,但至少所有数据的时间基准是一致的。这个延迟是可以通过标定估算出来的,大概在10-20ms之间,取决于通信负载。对于SPC分析来说,这个精度足够了。
项目做完,老板问我觉得最关键的改进是什么。我说是质量码。以前他们做数据采集,传感器坏了就报一个超大值或者0,操作工看到了以为设备真的到了那个状态,差点出安全事故。现在有了质量码,系统自动识别传感器故障,直接在HMI上弹报警,再也不会有误判了。
细节决定成败。数字底座这个事,不怕花钱,就怕花错地方。有时候一根屏蔽线没接好,后面花十倍的钱也补不回来。
结语
工厂数字底座不是什么高深的东西。说到底,就是把物理世界的信息,准确、及时、完整地映射到数字世界。机械工程师做这件事有天然优势——我们懂设备的物理特性,知道哪些参数重要,知道误差从哪里来。
但光懂机械不够。还得懂传感器、懂通信协议、懂数据建模。跨界的知识,往往是最稀缺的。
如果你正在做或者准备做数字底座,我的建议是:先把物理层做扎实。传感器选好、线接对、时间同步做准。这三件事花不了太多钱,但能决定你后面所有投入的价值。
至于那些花哨的算法和大屏,等底座稳了再说。
