上周三下午四点半,实训中心那台搬料小机构又卡了。气缸推不到位,工件歪在导轨上,光电开关闪着红。
十几个学生围成一圈。你看我,我看你。没人动手。
我在后面站了四十秒,一句话没说——这四十秒是故意留的。
说实话,前几年我忍不住,一卡就冲上去指着电柜说“先看PLC输入点”。现在不了。产线异常处置这门东西,教得越勤,学生越不会。
一、先把流程图收起来
早些年我发过一张A3的排查流程图,密密麻麻。从“观察现象”到“复位试运行”,十几个框,每届学生人手一份。看着挺规范。
问题来了。真到现场,故障总不在框里。
有一回是个接近开关的感应距离偏了那么一点点,工件过来时有时无。流程图第一步写的是“确认电源与气源”,学生查了,正常。第二步“查看故障代码”,屏幕干干净净。然后就卡住了。他们开始怀疑程序,其实问题在机械安装的毫米级偏移上。
所以我把流程图收了。改成什么?改成先让他们站着看。
看什么。看工件卡在哪个位置、看气缸杆伸出多少、听有没有漏气的声音、闻有没有焦味。对,闻。有一次真是电机过热,塑料线槽有点味道,学生先发现的是鼻子。
我不给步骤,只给一个问题:“你觉得现在是机械没到位,还是信号没过来?”
这就够了。剩下的他们自己吵。

二、复位按钮装在哪儿,是设计者的锅
这条是我这几年最想跟学生讲清楚的一点。
课堂上讲异常处置,很容易讲成“操作规程”。按哪个键、走哪几步、上报给谁。但我带着学生拆过几台旧设备之后发现,处置快不快,很大程度是机械设计阶段就定死的。
举个例子。有台老式压装机的复位按钮装在电柜里,得开门才够得着。门还带联锁,一开门主回路就断电。你说这个按钮装它干嘛?
学生听完就笑。笑完我让他们回头看看自己画的课程设计。
好几个人在三维图里把急停按钮藏在机构背后,人要绕半圈才能按到。手伸进去还得躲开运动部件。
我让他们做一件事:戴上棉手套,去够自己设计的复位按钮。
够不着的,回去改。
有人不服,说不就是个按钮位置嘛。我说你想想,真出异常的时候,操作工的手可能是脏的、抖的、甚至带着点慌。你那个按钮要人弯腰钻到机构底下,这事就不成立。
异常处置不是从按下按钮开始的,是从设计者决定按钮放哪儿的那一刻开始的。
后来我加了个小作业:给自己的机构标出三个“盲操作可达点”。不要求好看,只要求闭着眼手套能摸到。
三、学生真正卡住的,其实是“看不见”

带了这么多届,我发现学生排查卡壳,大多不是因为逻辑差。
是因为信息不够。
一台机构,气缸在伸出还是缩回,夹爪是松还是紧,工件到位没有——如果这些状态在学生眼前是“黑箱”,他只能猜。
猜就乱。
有次一个小组做了个分拣机构,卡料之后三个人拆了半小时,把气缸都卸了,最后发现是挡料板的螺钉松了半圈。要是挡料板上有个刻线,或者旁边装个便宜的磁性开关,两分钟的事。
所以在课程设计里我加了一项硬要求:关键运动件必须有状态可观测或可反馈的设计。
不要求传感器多高级。一个机械指针、一块透明观察窗、一个能在图纸上标出来的检测点,都算。
学生一开始嫌麻烦。装上之后呢?再出异常,他们第一反应不再是拆,而是看。
这个转变,比背十条排查口诀有用得多。
四、评分表改过一次,改得挺狠
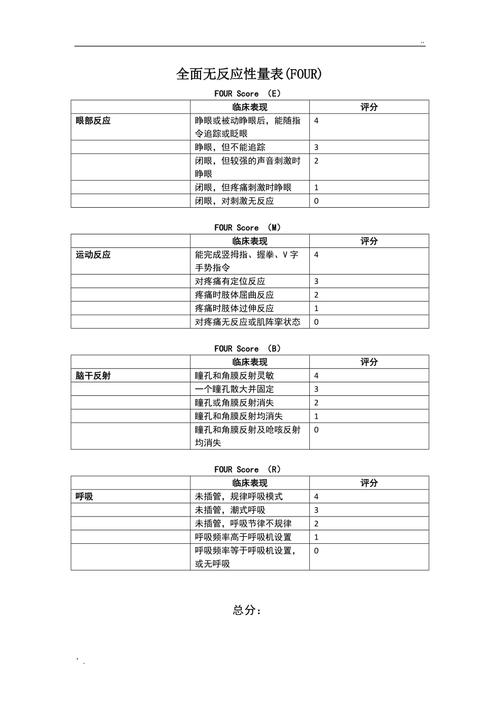
以前我的评分表,主要看“处置步骤完不完整”。学生也就照着步骤演。
演完皆大欢喜,第二天真机器出问题还是懵。
后来我把它推翻,换成两条:从发现异常到恢复运行的时间,以及恢复后一小时内有没有二次停机。
对了,还加了一条,没写在表上,但我每次都看——处置过程中有没有人停下来重新判断过。
为什么加这条。
因为最怕的不是慢,是一直闷头拆。真正会在现场处置的人,拆两下会停一下,退半步看看,再决定往哪走。这个“退半步”,我在课堂上没法直接教,只能逼出来。
做法也简单。故障设置的时候我故意埋一半真一半假:电源正常、代码正常,但气压低了0.1兆帕,短时间看不出来。学生如果只按套路走,半小时都出不来。谁先想到复测气源,通常八分钟解决。
有人问我这是不是在故意为难。
是。产线异常本来就为难人。
不过话说回来,我也不希望他们上产线的时候第一次碰到这种坑。课堂上多懵几回,到车间能稳一点。
写到这里,想起上周那台卡住的搬料机构。最后是个平时话不多的男生先蹲下来,盯着导轨看了十几秒,然后说了句:“不是卡料,是工件底面有毛刺。”
他没查代码,没看屏幕。就蹲着看。
那一下,我知道这门课算是讲对了一点。
