摘要:设备故障诊断最怕什么?报警亮了就换轴承。振动烈度、频谱、包络、油液、温度,它们各自只能回答一部分问题。下面这些案例和公式,来自我这些年被现场反复教育后的笔记本。
RMS 超了,先看 ISO 20816 边界,再看 1× 和 2×
某台 75 kW 离心泵,电机 1500 rpm,驱动端振动速度 RMS 从 2.1 mm/s 爬到 4.8 mm/s。按 ISO 10816-3,Group 2 机器、柔性支撑,B/C 边界是 4.5 mm/s,C/D 是 7.1 mm/s。报警不冤。可拆开就换轴承?我不干。
先看谱。1× 只有 25 Hz,幅值不大。2× 50 Hz 也没起飞。反而 80 Hz、160 Hz、240 Hz 一串等间距峰,像楼梯。轴向振动很小。这时候轴承外圈故障的概率就上来了。说实话,总烈度只能告诉你“有毛病”,频谱才告诉你“哪儿有毛病”。
ISO 20816-1:2016 和 ISO 20816-3:2022 接班了老 10816。注意,边界值和机器组、支撑柔性、功率档位有关。别拿一个 4.5 mm/s 打天下。刚性支撑的 Group 2 机器,A/B 可能只有 1.4 mm/s。测点方向也要统一:水平、垂直、轴向,轴承座附近,别把测点吸在薄壁罩壳上——那测的是罩壳唱歌,不是转子心跳。

回到那台泵。包络谱里 80 Hz 及其谐波很干净,温度没超,油样铁谱却出现片状剥落颗粒。停机抽轴,6312 外圈滚道果然有点蚀。这个顺序很重要:总烈度报警 → 频谱定位 → 包络确认 → 油液/温度交叉验证 → 停机检查。少一步,都可能把松动当成轴承,把轴承当成不平衡。
轴承故障频率不是玄学:BPFO、BPFI 和包络解调
轴承外圈、内圈、滚动体、保持架,各有特征频率。设滚动体数 N,球径 d,节圆直径 D,接触角 α,轴频 fr。外圈固定、内圈旋转时:
BPFO = (N/2) · fr · [1 − (d/D)cosα]
BPFI = (N/2) · fr · [1 + (d/D)cosα]
FTF = (1/2) · fr · [1 − (d/D)cosα]
BSF = D/(2d) · fr · [1 − ((d/D)cosα)²]
比如 N=8,D=100 mm,d=20 mm,α=0,fr=25 Hz。BPFO = 4 × 25 × 0.8 = 80 Hz。刚好对上那台泵。实际谱线不会永远精确落在理论值上:滑移、载荷、配合间隙都会让频率偏移几个百分点。所以别拿计算器按出一个数就宣判,要看谐波簇、边带和趋势。
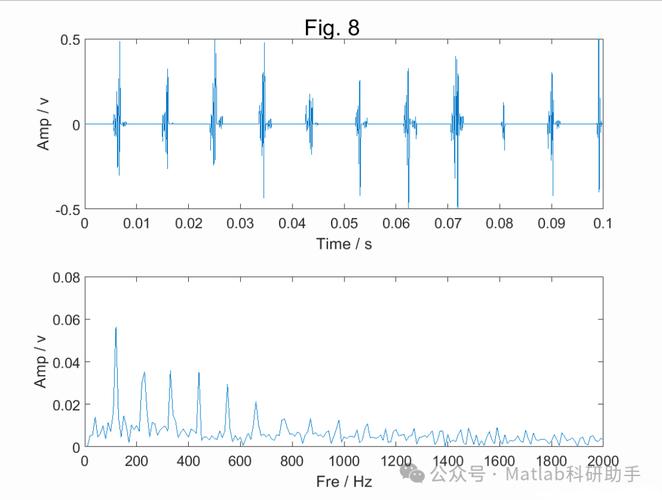
包络解调怎么用?先选一个高频共振带,比如 2 kHz 到 5 kHz,做带通滤波,再 Hilbert 变换取包络,最后对包络做 FFT。轴承早期冲击能量弱,淹没在齿轮啮合和结构噪声里,直接看原始谱经常抓瞎。包络谱能把冲击的重复频率“提”出来。注意,带通中心要跟着轴承座共振走,不是随便设。设错了,包络谱比脸还干净。
不过话说回来,低速轴轴承很头疼。转速 300 rpm,fr=5 Hz,BPFO 可能 20 Hz 以下。采样时间不够,分辨率不够,冲击也弱。这时候峭度、峰值因子、油液分析、温度趋势,甚至停机检查,比硬看频谱更诚实。ISO 13373-1 给了状态监测的通用框架,但它不是算命,现场信噪比才是爹。
齿轮、油膜、松动:三种容易被误判的谱形
齿轮箱里,啮合频率 GMF = z · fr。z 是齿轮齿数,fr 是该轴转频。输入轴 25 Hz,z1=23,GMF = 575 Hz。正常谱里 575 Hz 有峰,不奇怪。奇怪的是边带:575 ± 25、575 ± 50 一大片,像裙摆。这通常说明齿面磨损、偏心或载荷波动在调制。若 2×GMF、3×GMF 也涨,齿面磨损嫌疑更大。若边带间隔是另一根轴的转频,故障齿轮就在那根轴上。
油膜涡动和油膜振荡,谱形很“贼”。半速涡动频率略低于 0.5×,常见 0.42× 到 0.48×。油膜振荡一旦发生,频率可能锁在转子一阶临界转速附近,不随转速升高而升高。轴心轨迹会从椭圆变成扩散、内循环,甚至出现“8”字。这时候别动平衡,动平衡可能火上浇油。检查轴承间隙、供油温度、压力、标高和预载。
机械松动呢?谱上常见 1×、2×、3× 甚至 0.5× 谐波一起冒头,波形可能削顶,相位漂移。地脚螺栓、垫铁、轴承座配合、基础灌浆,挨个查。我见过一台风机,RMS 从 3 到 9 mm/s,现场师傅非要现场动平衡。结果呢?地脚螺栓少了一条,垫铁锈成渣。拧紧后振动掉回 2.8。打脸不?挺打的。
不对中也有意思。平行不对中容易出 2×,角度不对中容易把 1× 轴向抬起来。齿式联轴器磨损会加 2× 和轴向。激光对中要做冷态补偿,别在 80℃ 的泵上对完就说好了。ISO 1940-1 平衡品质是一回事,对中是另一回事,两码事,别混。
传感器、测点和采样:现场踩坑清单
加速度计选型,灵敏度 100 mV/g 很通用,量程 ±50 g 覆盖多数工业机械。频率范围要覆盖 0.5 Hz 到 10 kHz,低频测低速转子,高频测轴承冲击。磁吸座方便,但会引入 1–3 kHz 附近的安装共振,还可能随温度漂。胶粘、螺柱安装更可靠。探针只适合低频,拿探针测轴承高频,基本靠猜。
采样定理不是“fs > 2fmax”就完事。工程上至少 2.56 倍抗混叠,实际常用 10 倍。要看清边带,频率分辨率 Δf = fs/N。fs=12800 Hz,N=12800,Δf=1 Hz,分辨 25 Hz 边带绰绰有余。平均 8–16 次,重叠 50%,加 Hanning 窗。转速波动大时,用键相做阶次跟踪,否则谱线糊成一团。ISO 18436-2 的振动分析师培训里反复讲这些,不是没道理。
测点固定,比测什么更重要。同一台机器,同一方向,同一位置,同一安装方式,趋势才有意义。今天吸在轴承座,明天拿在手里,数据能差 30%。这坑我踩过,不想你们再踩。
结论:诊断是证据链,不是单点报警

设备故障诊断的核心,不是记住多少个故障频率,而是建立证据链:振动烈度对不对?频谱峰在哪?边带怎么排?包络干不干净?温度、油液、电流、工艺参数是否支持?拆机结果能否闭环?报警只是起点,频谱是地图,拆机是法庭。 标准给的是边界和语言,公式给的是方向,现场信噪比和安装细节决定你能不能听见真相。下次 RMS 超了,别急着拆。先看谱,先看趋势,先问一句:这数据,测点对吗?
