先别急着换供应商,那台老冲床的模具间隙你量过吗
上周跟一个做钣金的朋友吃饭,他愁眉苦脸地说降本指标压得喘不过气。我问了句:你们那台1250吨的冲床,模具间隙多久没测了?他愣住。后来查了下,上模和下模的间隙已经磨到了料厚的18%。按DIN 6935的标准,这个数值对2mm冷轧板来说早就该修模了。毛刺高度超标,后道去毛刺工时翻倍,砂带消耗量涨了快三成。这账,没人算过。
怎么说呢,工厂降本增效这件事,最大的坑往往不在采购单价上,而在那些没人愿意弯腰去量的细节里。
我干机械设计十五年,进过纺织厂、汽配厂、还有两家做精密冲压的。见过太多老板一上来就砍供应商价格,结果呢?来料尺寸波动大,产线调机时间从二十分钟飙到一个半小时。省下的那点材料费,全赔在停机上了。

公差标得越紧,成本是指数级往上翻的
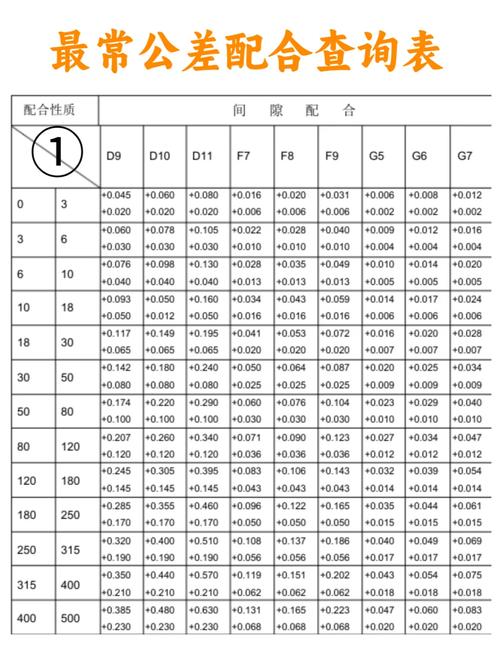
这个事我得好好说说。很多设计工程师——包括我年轻时也犯过这毛病——图纸上动不动就标±0.02。为什么?怕装配出问题,怕被产线骂。但你知道从±0.1收到±0.02,加工成本翻几倍吗?
普通铣削能到±0.05算不错了。你要±0.02,得上磨床。磨床的工时费是铣床的2.5到3倍。再收到±0.005,那就得坐标磨或者慢走丝,成本直接飙到十倍以上。这不是线性增长,这是指数曲线。说实话,每次看到图纸上密密麻麻的紧公差标注,我都替老板心疼钱。
但这里有个诀窍:不是所有配合面都需要紧公差。 装配定位面、运动配合面、密封面,这些该紧就紧。但那些非功能性的轮廓尺寸、让位槽、倒角——你标个±0.5没人会说你。我见过一个减速箱壳体,上面十二个M8螺纹孔的位置度标了φ0.05,实际上装配时螺栓通孔留了1mm的间隙量。这位置度标到φ0.3都绰绰有余。一个孔多花八块钱加工费,十二个孔就是近百块。批量一万件呢?自己算。
还有个更隐蔽的浪费:表面粗糙度。Ra 1.6和Ra 3.2,在很多非摩擦工况下功能差异微乎其微。但Ra 1.6需要精车或者精铣,Ra 3.2粗加工就能达到。一道工序的差别,工时可能差出40%。挑几个真正影响疲劳强度或者密封性能的面标精就够了,其余的,放过它们吧。
设备综合效率不是报表数字,是钱
OEE这个词被咨询公司讲烂了。可用率×性能率×良品率。但我发现很多工厂连基础数据都测不准。停机时间靠班组长凭记忆填,换型时间没人认真掐表。这怎么搞降本?
我待过一家做液压阀体的厂子,CNC加工中心一共十六台。老板天天喊OEE要到85%,实际一测——63%。问题出在哪?换型。每换一次夹具和刀具,平均耗时47分钟。一天换三次,两个多小时没了。后来我们做了个事:把快换夹具系统上了,刀具预调仪搬到机床旁边,换型流程拆成标准化动作。换型时间压到19分钟。就这一项,十六台机床一年多吃出来的产能,折算下来超过两百万。
但我要说的是另一个维度——维修策略的降本逻辑。很多厂子还是坏了再修,美其名曰“省维修费”。荒唐。一台主轴轴承烧了,维修费八千,停机损失按每小时三百算,修三天就是两万多。如果你在振动值超过4mm/s的时候提前换,轴承才两千,计划停机四小时。这笔账谁都会算,但关键是——你得有测振仪,得有人定期去测,得把数据记下来看趋势。
不过话说回来, predictive maintenance 也不是万能药。有些小厂设备就那几台,老师傅耳朵一听就知道主轴有没有问题,你非要让他学频谱分析,那是折腾人。合适的方法才是好方法。

零件标准化——省的是看不见的脑力成本
这个我要特别提一下。很多设计部门喜欢“创新”,每个新产品都恨不得重新设计一套紧固件、一套密封圈、一套弹簧。结果仓库里物料SKU爆炸,采购批量小,单价高,库存积压,呆滞料一堆。
我推动过一个项目:把公司所有产品用的O型圈规格从83种压缩到21种。做法不复杂——拉出三年BOM数据,按截面直径和内径聚类,把性能相近的合并,统一选型。合并完之后,采购量集中了,单价降了11%。库存金额降了三十多万。更关键的是,装配线上工人不用再对着十几个长得差不多的密封圈发懵了。错装率直线下降。
标准化的本质是把设计自由度换成了规模经济。 当然,有些特殊工况确实需要特殊规格,那没办法。但80%的常规需求,完全可以用优选系列覆盖。GB/T 3452.1里推荐的O型圈尺寸系列,本身就已经考虑过经济性了,照着用就行。非要标个非标尺寸,采购骂你,工艺骂你,装配骂你——图什么呢?
工艺路径的选择,差一步就是差一倍成本
举个例子。一个法兰盘,外径200,内径80,厚20,材料Q345。工艺A:棒料锯切→粗车→精车→钻孔。工艺B:激光切割外圆和内孔→车端面。你说哪个便宜?
小批量的时候,A可能更灵活。但批量超过500件,B的激光切割单件成本摊下来只有A的60%。因为激光切割省掉了粗车去大余量的时间。当然B的切面粗糙度差一些,如果那个内孔是密封面,还得补一道精车。所以关键看你的功能要求落在哪个工序区间。
我见过一个更典型的:齿轮坯件。原来的工艺是自由锻→正火→粗车→精车→滚齿。后来改成模锻→等温正火→精车→滚齿。省掉了粗车,因为模锻精度够了,单边余量从5mm降到1.5mm。材料利用率从58%提到79%。一年省下来的材料费够买一台数控车床。但模锻模具费贵啊,前期投入大。所以这个账要按批量算——批量少于三千件,老老实实自由锻。批量过万,模锻才有意义。
这中间的盈亏平衡点怎么找?很简单:把两套工艺的固定成本和单件可变成本列出来,画两条直线,交叉点就是临界批量。做机械的,这点数学不难吧?但就是很多人懒得算,拍脑袋就决定了。
写在最后
降本增效不是运动,不是喊口号,是一笔一笔算出来的。有时候省的是材料费,有时候省的是工时,有时候省的是库存资金占用。你得知道自己在省什么,才能知道下一个该省哪里。
还有一点,别把降本和降质搞混了。公差放宽可以,性能不能垮。材料替代可以,寿命不能崩。那些省了五毛钱结果售后索赔五千块的事,我见得太多了。真正的降本,是让每一分钱都花在刀刃上——而不是把刀刃也省掉。
行了,就聊到这儿。你要是手头正好有个降本项目卡住了,不妨先把那台设备的停机记录翻出来看看。真相往往就藏在那儿。
