摘要:智能投料不是买个失重秤那么简单。它牵扯料仓流型、称重滤波、螺杆输送、气力上料与防爆。本文从机械设计和控制角度,拆解几个关键取舍。
料仓下料都不稳,后面再智能也是白搭
说实话,很多智能投料项目失败,根子不在算法。在料仓。粉体或颗粒从仓底流出的那一刻,如果形成鼠洞、架桥、结拱,失重秤再准也是徒劳。我见过一个项目,上位机曲线漂亮,现场每隔二十分钟断料一次。操作工拿橡胶锤敲仓壁。对吧,这就很尴尬。
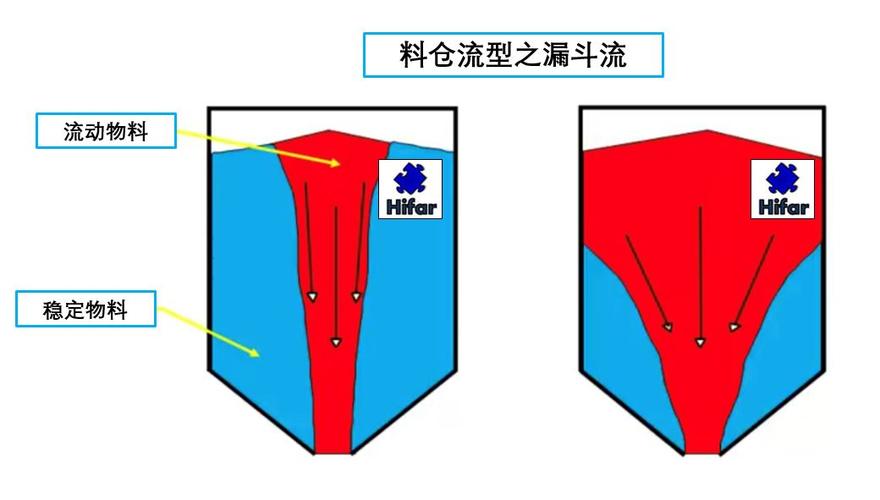
颗粒物料流动性常用休止角、内摩擦角、壁面摩擦角描述。设计料仓要先判断质量流还是漏斗流。质量流:整个断面同时流动,先进先出,偏析小。漏斗流:中心管流,周围滞留。对于智能投料,优先质量流。Jenike 剪切测试仍是基础,虽然很多小项目不做。出口直径经验上要大于临界拱直径的 1.5~2 倍。加破拱:气锤、振动电机、流化板、搅拌桨。注意振动器不能乱装,位置和频率不对会越振越实。对于食品医药,要避免死角,料仓锥角通常 60° 以上,内表面 Ra≤0.8 μm,符合 GB 16798 卫生要求。
失重式喂料的精度,八成被机械细节吃掉
失重式喂料(Loss-in-Weight)原理简单:单位时间重量损失就是质量流量。Q = ΔW / Δt。但实际微分噪声放大。称重传感器 OIML R60 C3 等级,分辨率 1/10000,采样 50-200 Hz。机械安装:传感器只承受垂直力。侧向力、扭矩、管道应力都是敌人。软连接必须柔,但不能太柔。太柔会摆动,太刚会传力。这个度,靠经验也靠实测。
控制上,常用串级:外环流量,内环转速。PID 加前馈。前馈根据设定流量给基础转速。PID 修偏差。再补一个自适应:物料堆积密度变化时,自动修正螺杆容积效率。采样滤波:移动平均、低通、卡尔曼。别把滤波做太狠,相位滞后会振荡。控制周期 100 ms 是常见值。补料时,失重秤进入“补料状态”,流量控制暂停或切换到体积模式。补料频率不能太高,否则有效称重时间占比下降。一般要求补料时间小于总周期 10%~15%。
公式:螺杆输送能力 Q = 60 * n * V * ρ * η。n 转速 r/min,V 每转排料体积 m³/r,ρ 堆积密度 kg/m³,η 填充系数。单螺杆 η 0.5~0.8,双螺杆 0.3~0.6。双螺杆防架桥好,脉动也小。选型时,先算目标流量,再反推螺杆直径和转速范围。转速别拉满。留 20% 余量。太低转速会脉动,太高会剪切发热。

气力上料、真空上料与称重单元的相互干扰
智能投料往往不是孤立设备。上游真空上料机、气力输送、除尘器、除湿干燥机都在同一管路。真空上料时,负压会通过软连接作用到称重斗。如果软连接选型不对,重量读数直接漂。解决办法:称重斗与真空管路之间用柔性补偿器,或者补料时锁定重量信号,补完再稳定。稳定时间至少 3~5 秒。对于高精度配料,补料阀和称重斗不能刚性连接。
气力输送还有静电和粉尘。防爆区要按 GB 3836 或 IECEx 选型。除尘风量要匹配。风量太大,细粉被抽走,配方失真。风量太小,扬尘。这个平衡,靠现场调试。
再说控制网络。智能投料系统常挂 Profibus、Profinet、EtherCAT。PLC 符合 IEC 61131-3。称重模块和变频器通讯周期要匹配。如果变频器 10 ms,称重 100 ms,PID 参数不能按最快周期整定。否则振荡。我一般把称重滤波后信号作为过程变量,控制输出给变频器。加死区。死区 0.2%~0.5% 设定值。防止阀门和螺杆频繁动作。
一个改性塑料项目的选型账
某改性塑料线,玻纤增强 PA66,堆积密度 0.65 t/m³,要求 200 kg/h,动态精度 ±0.5%。物料易架桥,温度 80℃ 除湿后。选双螺杆失重秤。螺杆直径 60 mm,螺距 60 mm,填充系数 0.45,转速 40~100 r/min。按 Q=60*n*V*ρ*η 估算:V≈π/4*0.06²*0.06=1.696e-4 m³/r。n=80 时,Q≈60*80*1.696e-4*650*0.45≈238 kg/h。余量够。称重斗 50 L,三只 30 kg 传感器,C3。补料用蝶阀,补料时间 2.5 s,周期 20 s。软连接用波纹管,轴向刚度小于 50 N/mm?实际要测。料仓加流化板和振动电机,锥角 60°。运行后,精度稳定在 ±0.3%~±0.4%。但夏天湿度大时,玻纤粉吸湿,偶尔架桥。后来加气锤,定时 10 s 一次,解决。
这个项目里,最贵的不是失重秤。是调试。参数整定、滤波、补料逻辑、防架桥,花了三周。机械设计只占一半时间。所以,智能投料别只看采购清单。要留调试预算。

标定、验证与常见踩坑
标定不是挂个砝码就完事。要线性度、重复性、零点漂移。静态标定用标准砝码,覆盖 10%、25%、50%、75%、100% 量程。重复三次。误差小于 0.1% F.S.。动态验证用实际物料,设定流量,接料称重。至少 30 分钟。计算偏差和标准差。OIML R60 对传感器有明确分级。C3 表示 3000 分度。但系统精度不等于传感器精度。机械安装、AD 转换、滤波、控制都吃误差。
常见坑:1)称重斗与外界刚性连接,比如气管、电缆拉太紧。2)软连接太硬,回弹力随位移变化。3)料仓出口偏心,导致螺杆单侧进料。4)变频器载波频率干扰称重信号。5)接地混乱。6)补料阀关闭不严,漏料。7)PID 积分饱和。8)把失重秤当体积秤用,不标定堆积密度。对吧,每一条都见过。
再说智能。现在流行加 AI 预测维护、视觉识别物料。我的看法:先把基础称重和给料做好。数据干净了,再谈算法。否则就是垃圾进垃圾出。智能投料的核心,不是模型有多深,而是机械、传感、控制三者的匹配。
结论
智能投料系统的设计,说到底是和物料特性、机械结构、控制周期做妥协。料仓流型决定下限,失重秤机械安装决定精度,控制算法决定响应。选型时先算流量,再选螺杆和传感器,最后留足调试时间。别被“智能”两个字带偏。把下料、称重、补料、防架桥这些老问题解决好,系统就已经超过大多数同行了。
