别急着压端子,先搞清楚对面是“源”还是“漏”
很多年前,我在一个汽车焊装车间蹲了整整两天。故障现象很简单:一台新增的伺服拧紧轴,PLC发指令后偶尔没反应。查程序,没问题;查线,通断也正常。最后发现,PLC输出模块是源型(PNP),而拧紧轴的输入却是漏型(NPN)。两边都在等对方拉低,结果谁也没动。信号对接最怕这种“礼貌的僵持”。
车间里最常见的数字量信号是24V DC。IEC 61131-2把输入类型分得很清楚:Type 1、Type 2、Type 3,主要区别在阈值电流和电压范围。但现场没人背这个。大家只关心一件事:电流从哪儿来,往哪儿去。源型输出(PNP)在导通时,电流从输出端流向负载,再回到0V;漏型输出(NPN)则把负载另一端接24V,导通时把输出端拉到0V。如果你拿一个PNP输出直接怼一个NPN输入,电路理论上可能通过内部钳位二极管形成回路,但电流路径极其诡异,抗干扰能力几乎为零。
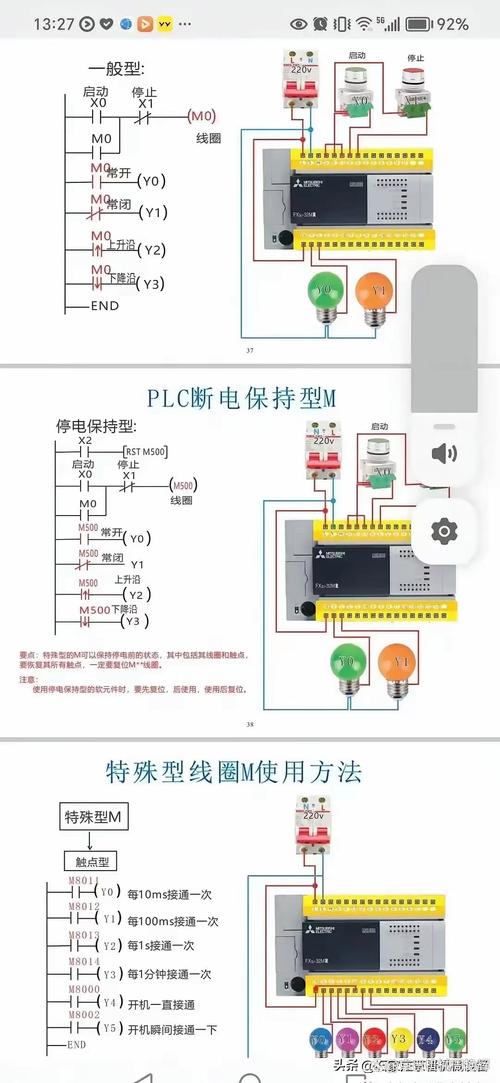
我一般的做法是:设计阶段就在BOM里把IO类型写成显式约束。比如“DI: 24VDC, sink/source可配置,默认漏型”,然后让采购和供应商核对。实在改不了,就加中间继电器或光耦隔离板。别小看这几十块钱的继电器,它能把两边电气隔离,顺便解决电平不匹配。不过话说回来,继电器有机械寿命,动作频繁的场合(比如每分钟几十次)还是老老实实换光耦或固态继电器。
模拟量:4-20mA的“两线制”和“四线制”,接错就是满量程
模拟量信号比数字量娇气得多。压力变送器、称重传感器、变频器频率给定,很多都走4-20mA。为什么不是0-20mA?因为4mA活零点能区分“信号为零”和“断线”。断线时电流为0,PLC立刻报故障。这个设计很聪明。
但接线时,两线制和四线制经常被搞混。两线制变送器只有两根线,供电和信号共用回路,PLC模拟量输入模块必须是有源输入(提供24V回路电源)。四线制变送器则单独供电,输出两根信号线,可能是电流源型,也可能需要外部电阻转电压。我见过一个惨案:某项目用了四线制变送器,但模块配置成了两线制,结果变送器输出电流直接灌进模块的24V供电脚,烧了一片通道。维修费够买十台变送器。

还有屏蔽和接地。模拟量信号线必须用双绞屏蔽线,屏蔽层单端接地,通常在控制柜侧接到PE排。如果两端都接地,地电位差会在屏蔽层形成环流,50Hz工频干扰直接叠在信号上。我曾经在一台注塑机旁边测到过:屏蔽层两端接地时,4-20mA信号上叠加了约30mV的工频噪声,折合到压力值大约0.2bar的波动。后来把现场端屏蔽层剪断悬空,波动立刻降到0.02bar。当然,这不是万能药。如果现场端有强电磁干扰,可能需要加磁环或信号隔离器。
通信对接:不是插上网线就能“对话”
现在车间里PROFINET、EtherCAT、Modbus TCP/RTU满天飞。很多人以为通信就是插网线、设IP。太天真了。通信对接至少涉及物理层、数据链路层、应用层三个层面。物理层不对,后面全是零。
比如RS-485。它用差分信号,A/B线必须双绞,终端电阻120Ω。但现场经常遇到:所有设备都接了终端电阻,结果总线负载太重,通信距离缩短到十几米就丢包。正确做法是只在总线两端各接一个120Ω电阻,中间设备不接。如果设备端已经内置了终端电阻,必须拨码关掉。还有,RS-485的参考地(GND)最好连接,但不要和PE混在一起。否则地电位差超过共模范围(-7V到+12V),收发器直接罢工。
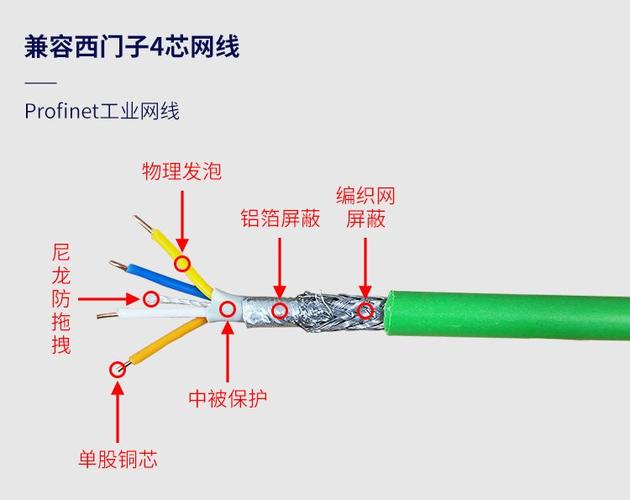
PROFINET和EtherCAT用标准以太网物理层,但现场对线缆和连接器要求极高。PROFINET推荐使用绿色PROFINET专用电缆,特性阻抗100Ω,屏蔽层覆盖率要高。EtherCAT则要求100BASE-TX,线序必须正确,交叉线还是直通线取决于设备。我调试过一个EtherCAT伺服轴,死活连不上。换了三根网线,最后发现是水晶头压接时,第7、8针没压实。信号完整性在100Mbps下非常敏感,一个接触电阻就能让你抓狂。
再说协议层。Modbus RTU的寄存器地址,不同厂商有不同映射。有的从0开始,有的从1开始,有的从40001开始。如果你按手册写40001,但设备实际是0基地址,就会读到完全错误的数据。我习惯在调试前先做一次“地址扫描”:用Modbus Poll逐个读保持寄存器,找到实际变化的地址。别嫌麻烦,这比在程序里瞎猜快得多。
机械层面的信号对接:连接器、线束与应力释放
电气工程师容易忽略机械。但车间里大量故障其实是机械引起的。比如M12连接器。它的螺纹是M12x1,针脚数有3、4、5、8、12。A编码、B编码、D编码、X编码,防呆键位置不同,不能互插。但有些国产连接器尺寸公差大,插进去能拧,但针脚接触不良。振动环境下,接触电阻会变化,数字量信号可能时断时续。
线束的应力释放也很关键。我见过一个机械手第七轴,拖链里的编码器线缆经常断。拆开看,线缆在连接器根部没有固定,反复弯折后铜丝疲劳断裂。正确的做法是使用带应力释放夹的连接器外壳,或者加装波纹管和固定扎带。弯曲半径至少是线缆外径的5-10倍,具体看线缆规格。拖链应用要选高柔性线缆,不是普通RV线。

还有一点:信号线和动力线要分开走。平行走线时,间距至少200mm。如果必须交叉,尽量垂直交叉。这一点在GB/T 50254《电气装置安装工程 低压电器施工及验收规范》里有原则性要求。我见过把24V信号线和380V电机线捆在同一个线槽里的,结果变频器一启动,信号就乱跳。后来重新布线,问题消失。代价是停产半天,老板脸都绿了。
现场调试的土办法,有时比手册管用
再分享几个我常用的调试手段。数字量输入点,可以用一个24V灯泡串在回路里,既看信号又限流。模拟量信号,用信号发生器给4mA、12mA、20mA三点,看PLC读数是否线性。通信总线,用示波器看差分波形,如果上升沿有明显振铃,说明阻抗不匹配或终端电阻不对。
还有一个检查地电位差的习惯:用万用表交流档测两个控制柜PE排之间的电压。如果超过1V,就要考虑加等电位联结线。别小看这点电压,它能让模拟量信号飘得亲妈都不认识。ISO 13849对安全相关信号还有额外要求,比如双通道、诊断覆盖率。但那是另一个话题了,改天专门聊。
车间信号对接,说到底就是让电、磁、机械、协议四个维度都对齐。缺一个,故障就藏在某个角落等你。多花半小时核对图纸,比停产半天查线划算得多。共勉。
