摘要:生产损耗管控不是财务月底算总账,而是设计、工艺、设备、质量四条线在同一个公差链里的博弈。本文从材料利用率、OEE、换型损失和实际案例出发,聊清楚哪些损耗是设计阶段埋下的,哪些是现场管理能救回来的。
一、损耗不是废品率一个数,先把账拆开
车间里最常听到的指标是废品率。对吧?太低级的视角。生产损耗至少分四层:材料损耗、时间损耗、质量损耗、能源与辅料损耗。材料损耗里又分工艺损耗(浇冒口、飞边、料头、切屑)和废品损耗(报废、返工)。时间损耗包括停机、换型、小停机、速度降低。质量损耗有试模、首件、返修、让步接收。能源和辅料包括电、气、刀具、冷却液、焊丝。每一层都能折算成钱,但折算方式不一样。
OEE 是通用框架:OEE = 可用率 × 性能率 × 合格率。SEMI E79 和很多车企的指标定义都绕不开它。可问题是,OEE 只给结果,不给原因。你要往下追到具体损耗事件。比如可用率 88%,剩下的 12% 是换型、故障还是等料?性能率 92%,是节拍慢、小停机还是空转?合格率 98.5%,报废集中在哪个工序?不拆开,损耗管控就是报表工程。
我见过一条机加工线,废品率 0.8%,看起来很好。但 OEE 只有 71%。为什么?换型时间 40 分钟,一天换三次;小停机一天 20 次,每次 90 秒;刀具寿命不稳定,每班要修磨两次。这些损耗不进废品率,却直接吃产能和成本。说实话,这比废品更可怕——因为它藏得深。
二、材料利用率:排样、公差和余量之间的拔河
材料利用率公式很简单:η = m_成品 / m_毛坯 × 100%。但 m_毛坯 怎么定,是设计、工艺、模具、采购一起拍出来的。冲压件尤其明显。排样每退一步,材料省一点,模具强度可能掉一截。边距、搭边、步距、卷宽,四个参数互相拉扯。
有个案例:某支架件,材料 Q235,板厚 2.5 mm,卷宽 1250 mm,原步距 195 mm,侧边距 12 mm,材料利用率 68%。工艺说没法再压。我让他们把零件旋转 180° 做共边排样,侧边距降到 8 mm,步距压到 178 mm,同时把卷宽改成 1220 mm 定制。模具强度校核后,凹模刃口最小壁厚从 32 mm 降到 28 mm,还在允许范围。利用率提到 79%。后来把废料连料带改窄,又提到 82%。一年 120 万件,按 4.8 kg/件毛坯算,省料约 690 吨。钢价按 4500 元/吨,材料成本省 310 万。这还没算剪切、运输和库存的隐性收益。
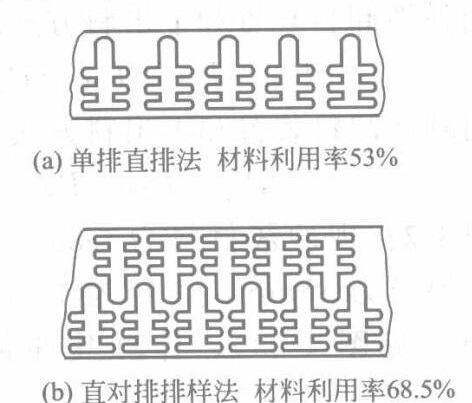
但别高兴太早。边距压太狠,条料刚度不够,送料时容易歪,模具导向件磨损加快。我们后来把侧边距定在 8 mm,是因为料厚 2.5 mm,按经验搭边值取 0.8t 到 1.2t,再校核条料宽度方向刚度。GB/T 13914 对冲压件尺寸公差有规定,但排样搭边没有万能公式,得看材料、料厚、送料方式和模具导向。这里踩坑的工程师不少:图纸上省了 3% 材料,现场废品率涨了 5%。划不来。
机加工也一样。45 钢棒料,零件外径 40 mm,长 80 mm。原工艺用 φ45 棒料,切断刀宽 3 mm,端面余量 2 mm,每件料长 85 mm。利用率 = 40²×80 / 45²×85 = 128000 / 172125 ≈ 74.4%。改用 φ42 冷拔料,端面余量 1 mm,刀宽 2 mm,料长 82 mm,利用率 = 128000 / (42²×82) = 128000 / 144648 ≈ 88.5%。看起来只改了几个数,但棒料采购规格、夹头残料、刀具寿命、切削参数全要跟着调。每根 6 m 棒料还有 150 mm 夹头残料,分摊后实际利用率会掉 2 到 3 个百分点。所以别拿理论值去汇报,会被现场打脸。

三、OEE 里的暗损耗:换型、小停机与刀具寿命

换型损失是最典型的暗损耗。SMED 讲了很多年,但很多厂还是把换型当休息时间。某冲压线,换模 45 分钟,一天换 2 次,一年 250 天,损失 375 小时。按节拍 12 件/分钟算,少产 27 万件。后来做外内部分离:模具预热、螺栓预松、工具车定点,内部换型压到 12 分钟。一年省 275 小时。这还没算调试废料。
小停机更气人。每次 90 秒,一天 20 次,一年 250 天,损失 125 小时。原因可能是卡料、传感器误触发、气缸漏气、送料不顺。单次不长,但频次高。性能率就是被这些吃掉的。OEE 里性能率 = 实际节拍 / 理论节拍。如果理论节拍 15 件/分钟,实际 13.8 件/分钟,性能率 92%。再乘以可用率 88%、合格率 98.5%,OEE = 0.88×0.92×0.985 ≈ 79.7%。你看,三个指标都不算差,OEE 不到 80%。
刀具寿命是另一个暗坑。机加工线为了保表面粗糙度,提前换刀。换刀时间、对刀废料、首件检验,全是损耗。按 ISO 8688 做刀具寿命试验?很多厂没这个耐心。但至少可以记录每把刀的加工件数、磨损形态、换刀原因。我们做过一个铸铁件,原刀具寿命 120 件,换刀频率高。改涂层和切削参数后,寿命到 210 件,换刀损耗降了 43%。别小看这个,刀具成本只占一小块,换刀停机才是大头。
四、把损耗率折算成钱:一个冲压案例的算账过程
损耗管控要落地,必须算成钱。只报百分比,老板没感觉。以刚才那个支架件为例。原状态:毛坯 4.8 kg/件,成品 3.26 kg,材料利用率 68%。废品率 1.2%,返工率 0.8%。冲压节拍 18 次/分钟,OEE 76%。年需求 120 万件。
材料成本:4.8 kg × 4.5 元/kg = 21.6 元/件。优化后毛坯 3.96 kg,材料成本 17.82 元/件。单件省 3.78 元。加上废品和返工减少,按合格品分摊,单件再省 0.35 元。一年 120 万件,省 495 万。对吧?数字一摆,立项就快了。
但这里有个陷阱:材料省了,模具刃口磨损加快,修模频次从每月 1 次变成每月 2 次。修模停机 4 小时,模具维修费 8000 元。一年增加 12 万。净收益还是正的,但要算进去。损耗管控不是追求单项最优,而是总成本最低。这个账,财务不会帮你算,工艺和设计得自己算。
能源损耗也别漏。冲压机 200 吨,电机 22 kW,实际负载率多少?空运转、保压、冷却泵、气路泄漏,都是钱。按 ISO 50001 的思路,先计量,再找基线和改进点。但别一上来就上能源管理系统。先看气路有没有漏,冷却泵是不是一直全开。有些厂压缩空气泄漏率 20%,一根 φ6 气管漏气,一年能漏掉几千块。积少成多。
五、设计阶段埋的雷,现场很难拆
很多损耗不是制造出来的,是设计出来的。比如铸件加工余量。按 GB/T 6414,不同铸造方法和尺寸段有推荐余量。但设计若不分区域给余量,一刀切留 5 mm,加工时一半余量变切屑。铸件浇冒口系统设计不合理,工艺出品率从 75% 掉到 60%。锻造飞边槽设计不当,飞边损耗从 10% 涨到 18%。焊接接头坡口角度多 5°,焊丝消耗多 8%。这些都不是现场能轻松改的。
再说公差链。设计把公差卡太死,加工就得用更贵的设备、更慢的参数、更多的检测。废品率上去了,损耗也上去了。田口质量损失函数 L = k(y – m)² 说得很清楚:偏离目标值越远,损失平方级增长。但很多图纸只给上下限,不给目标值。供应商就会往极限靠,因为省工省料。结果装配时出问题,返工。这个损耗算谁的?设计、工艺、采购,都有份。
我的经验是:损耗管控要在 DFM 阶段就拉上工艺、质量、采购一起评审。看毛坯图、看排样、看刀具可达性、看换型方案。别等量产了再救火。救火成本至少是设计阶段的 10 倍,这还不算客户投诉和停线罚款。
结论:把损耗当成设计输出,而不是月底的财务叹息
生产损耗管控,说到底就是三件事:把账拆细,把责任前移,把数据闭环。材料利用率、OEE、换型时间、刀具寿命,这些指标要落到具体零件、具体工序、具体参数上。别只盯废品率。也别指望买一套 MES 就解决一切。先算清楚一件产品从毛坯到成品,哪些重量变成了切屑,哪些时间变成了等待,哪些合格品变成了返工件。然后回到设计和工艺,把余量、排样、公差、换型方案重新过一遍。嗯,就这样。少一点报表,多一点现场算账。
