摘要:数字化检测报告不是把纸质报告扫描成PDF。它是一份带语义、带不确定度、能直接喂给MES和SPC的结构化质量数据包。本文从三坐标测量、GD&T判定、基准拟合、QIF/AP242集成几个角度,聊一聊怎么让检测报告真正“活”起来,以及那些让人半夜惊醒的踩坑经验。
说实话,每次看到车间里有人把三坐标报告导出成PDF然后打印签字,我就有点…牙疼。不是说纸质不好,而是你丢掉了这份报告里最值钱的东西——数据。数字化检测报告,核心压根不是“电子版”,而是结构化的、可计算的质量信息。它得能回答:谁测的?什么时候?用的哪台设备?校准证书还有效吗?环境温度多少?测点在哪?名义值、实际值、偏差、公差、不确定度、判定规则,一个都不能少。
我见过太多“伪数字化”报告:一个PDF,里面嵌了一张截图,截图里是CMM软件的表格。这玩意儿你让MES怎么读?让SPC怎么算?让十年后的工程师怎么追溯?对吧。

报告不是PDF,它是数据链的终点
一份合格的数字化检测报告,至少得包含这几层信息。第一层,身份与溯源:零件号、批次、序列号、图纸版本、检测程序版本、设备编号、校准有效期、操作员、环境温度、湿度。第二层,测量要素:每个特征的唯一ID、类型(孔、轴、平面、槽)、名义值、上公差、下公差、实际值、偏差、测点数量、拟合算法。第三层,判定与不确定度:测量不确定度U(通常k=2),以及按ISO 14253-1给出的判定结果。注意,这里不是简单的“实际值在公差内就合格”。当测量结果加上U之后仍然在公差内,才算合格;当测量结果减去U之后已经超出公差,才算不合格;否则,是不确定。对,就是那个让人又爱又恨的“灰色地带”。
为什么强调不确定度?因为很多工厂的CMM报告只写“PASS”或“FAIL”。一旦供应商和主机厂吵架,没有不确定度,根本说不清。ISO 14253-1:2017里写得很清楚,判定规则要事先约定。你可以在合同里约定“简单判定”,也就是忽略不确定度,直接拿实际值比公差。但前提是测量系统能力足够,比如GR&R小于10%。如果GR&R在10%到30%之间,还玩简单判定,那就是在赌。赌输了,整批退货。
还有,数字化报告最好用QIF 3.0或者STEP AP242这类标准格式。QIF基于XML,专门管质量信息。AP242更狠,直接把PMI(产品制造信息)和检测结果绑在一起。你想想,图纸上的GD&T标注直接跟着模型走,检测报告回来时还能和每个公差框格对应上。这比Excel表格强了不知道多少倍。不过,现实很骨感,很多中小厂还在用CSV。也行,但至少列名要统一,别今天叫“实际值”,明天叫“测量值”,后天叫“实测”。

三坐标数据怎么变成可追溯的判定

三坐标测量机(CMM)本身不生产数据,它生产的是点。点云或者触测点。从点到报告,中间隔着一堆算法选择。每一步都能让你翻车。
先看基准建立。图纸上写A|B|C,A是主基准平面,B是侧边,C是孔。操作员怎么建?拿平面拟合A,拿平面拟合B,拿圆柱拟合C。问题来了:平面拟合有最小二乘、最小区域、最大内切、最小外接。默认最小二乘,但图纸如果按功能要求,主基准平面应该用最小外接平面(对于实体外部)或者最大内切平面(对于实体内部)。差多少?如果平面度有0.05mm,不同拟合方法可能让基准偏移0.02mm。基准一偏,位置度全偏。
我亲身经历过一个案例。一个铝合金支架,图纸要求位置度Φ0.2 MMC,基准A是底面,基准B是侧面,基准C是Φ10H7孔。供应商报告全绿。装配时螺栓穿不过去。后来把数据要过来重新分析,发现他用最小二乘拟合C孔轴线,而图纸的MMC修饰符意味着应该用最大内切实体来模拟基准。那个孔实际尺寸Φ10.05,奖励公差0.05。按最大内切,轴线位置变了0.03。结果就是,他按固定公差Φ0.2判定,实际允许位置度是Φ0.25。但他拟合错了,把允许的0.25用成了0.2,反而误废了一批。等等,这里逻辑有点绕。准确说,他没用奖励公差,而且基准拟合不对,导致测量结果偏大,把合格件判成不合格?不,他报告全绿,说明判合格了,但装配不过。那就是他测量结果偏小,把不合格判成合格。对,基准拟合方法导致测量值比真实功能值小,所以PASS了。装配就出事了。这种坑,数字化报告如果记录了拟合算法和基准模拟方式,至少能追溯。如果只给PDF,你连怎么死的都不知道。
再说采样策略。测一个孔的位置度,你打4个点拟合圆,和打16个点拟合圆柱,结果能一样吗?圆度误差、表面粗糙度、探头半径补偿,都会影响。尤其是薄壁件,测力稍微大一点,工件变形,测出来的圆比实际大。数字化报告里最好记录测点数量、测力、滤波设置、探头直径。这些元数据,才是报告的灵魂。
温度补偿也是个大坑。标准参考温度20°C。车间夏天35°C,冬天10°C。一个100mm的钢件,温差15°C,线膨胀系数11.5×10^-6/K,长度变化约17μm。如果公差是±20μm,光温度就吃掉大半。数字化报告应该自动读取温度传感器,做补偿。但很多CMM的温度补偿是选配,或者操作员懒得开。报告上不写温度,你就不知道这数据可不可信。
那些年我们踩过的GD&T和基准坑
GD&T是数字化检测报告的灵魂,也是最容易吵架的地方。举几个例子。
MMC奖励公差。孔的位置度标了Φ0.2 MMC。孔的名义尺寸Φ10,上公差+0.1,下公差0。最大实体尺寸是Φ10。实际孔Φ10.08,奖励公差就是0.08。允许的位置度变成Φ0.28。数字化报告必须自动计算这个值,并且把奖励公差单独列出来。我见过有的报告系统,直接拿Φ0.2去比,结果把合格件判废。反过来,轴的位置度标MMC,实际轴小了,奖励公差为正,允许位置度变大。这些逻辑,系统不写进去,人就容易忘。
基准偏移。当基准孔有MMC修饰符时,基准可以偏移,允许更多位置度。这叫基准偏移。计算起来更复杂,需要同时考虑基准特征和被测特征的奖励公差。很多CMM软件能算,但报告不一定显示中间过程。一旦出问题,你只能看到最终PASS/FAIL,看不到补偿量。所以,数字化报告要把中间计算步骤暴露出来,至少以元数据形式存着。
投影公差和切向公差。这些在图纸上不常见,但一旦出现,CMM操作员经常懵。投影公差带要求测量点在指定高度范围内。数字化报告应该记录投影高度和实际测点高度。否则,你测的位置度可能是在错误的高度上算的。
还有拟合算法。对于轴,图纸可能要求最小外接圆柱;对于孔,最大内切圆柱。但CMM默认最小二乘。最小二乘是平均,对于功能配合来说,可能太“宽容”或者太“苛刻”。比如一个孔,最小二乘拟合的轴线,会让孔看起来比实际更居中。装配时,螺栓可能被卡住。所以,数字化报告里必须写明:该特征采用哪种拟合算法,依据哪个标准。ASME Y14.5-2018和ISO 1101:2017在这一点上要求不同,别混用。
从检测报告到工艺闭环
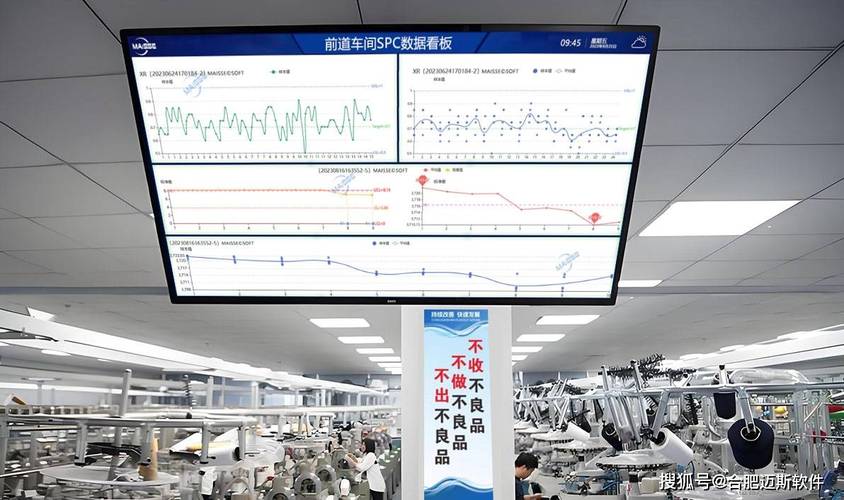
检测报告数字化之后,最大的价值不是存档,而是反馈。把报告数据直接扔进SPC,算Cp/Cpk,画控制图。一旦发现趋势,比如某个孔的位置度均值在慢慢漂移,刀具磨损了,赶紧换刀。这比等成品装配不上再返工,成本低得多。
但要注意,SPC的前提是测量系统能力足够。GR&R不达标,你算出来的Cp/Cpk就是垃圾。数字化报告里应该带上GR&R结果或者测量系统编号,至少让质量工程师知道这数据能不能信。我建议,关键特性的GR&R要小于10%,一般特性小于30%。超过30%,先别急着SPC,先修测量系统。
再进一步,和MES、QMS集成。报告生成后,通过API或者消息队列,自动推送到MES。MES根据判定结果决定放行还是拦截。如果是不确定,就触发复检或者工艺调整。这才是闭环。我见过一个汽车零部件厂,用QIF格式把CMM报告直接连到MES,每件产品的关键尺寸自动上传,SPC实时监控。刀具寿命预测准确率提高了不少。当然,前期投入也大。但相比停线罚款,值。
选型权衡方面,离线三坐标精度高,但效率低。在线视觉或者激光扫描快,但精度和表面适应性差。数字化报告可以统一格式,把不同设备的数据都收进来。但要注意,不同设备的测量不确定度不同,报告里必须分设备标注U。别把视觉测的数据和三坐标测的数据混在一起算Cpk,那会出人命。
结论?不,是下一步
数字化检测报告,说到底,是机械工程师和质量工程师之间的通用语言。它不该是一张死掉的PDF,而应该是一个活的数据包。从测量策略、基准拟合、MMC奖励、不确定度判定,到QIF/AP242集成、SPC闭环,每一步都需要人来做决策。工具再智能,也替代不了对GD&T和测量原理的理解。所以,下次你点“导出报告”的时候,想想十年后的人能不能看懂。如果只能看到PASS,那这份报告,其实已经死了。
结论:数字化检测报告的核心是结构化、可追溯、可计算。把不确定度和拟合算法写进去,把MMC奖励公差算明白,把数据接口留给MES和SPC。能做到这三点,你的检测报告才算真正数字化。做不到?那还是PDF,别骗自己。
